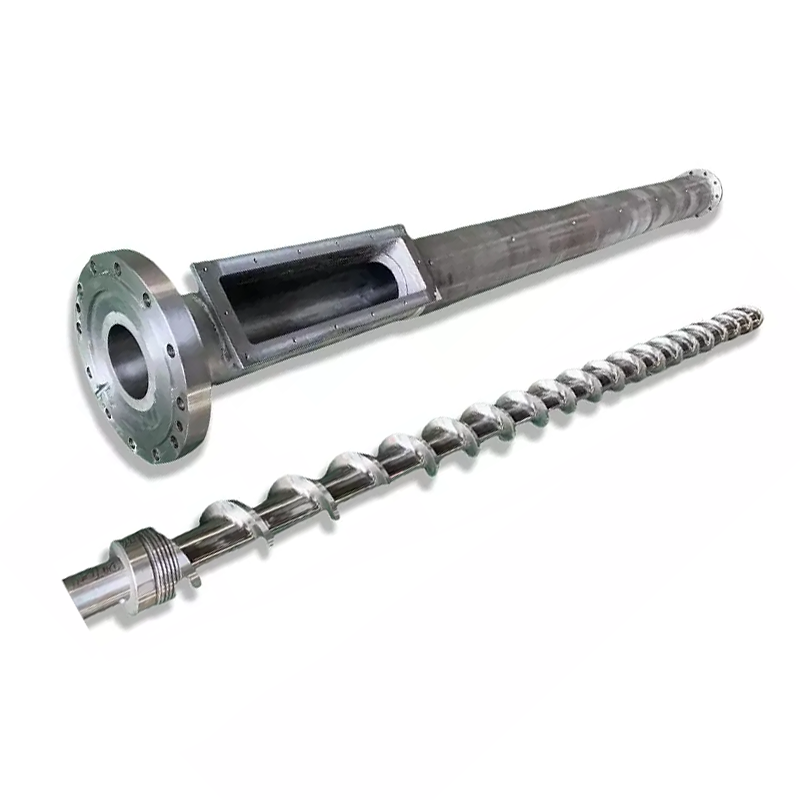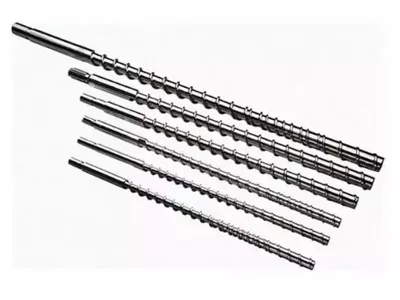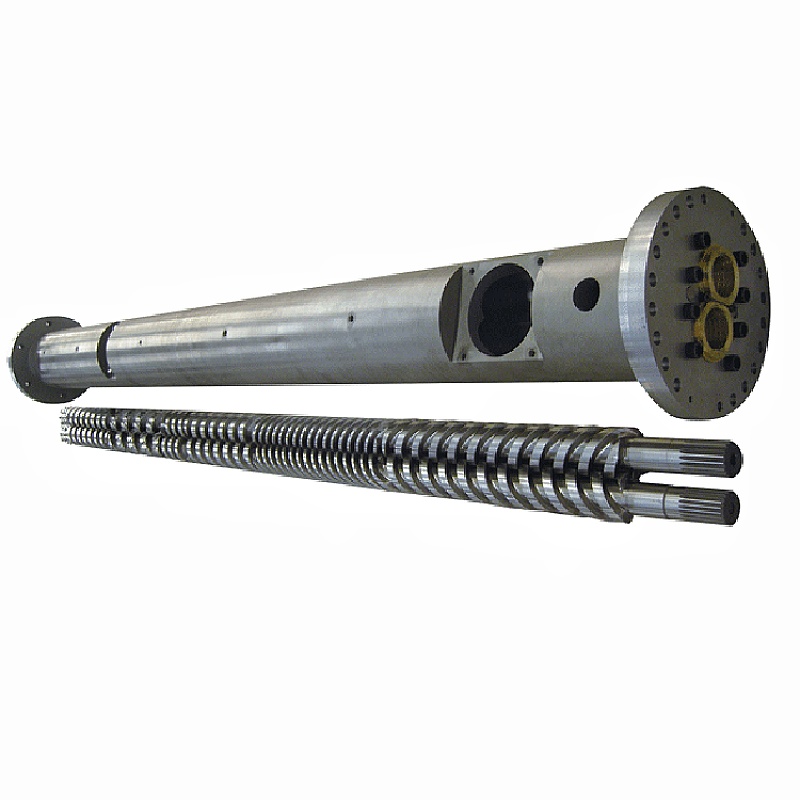
உங்கள்ஊசி மோல்டிங் திருகு பீப்பாய்உருகும் தரம், ஷாட் நிலைத்தன்மை மற்றும் சுழற்சி நேரத்தை தீர்மானிக்கிறது. கீழே: உங்கள் பிசினுக்கான வடிவியல் மற்றும் மேற்பரப்பு சிகிச்சையை எவ்வாறு தேர்ந்தெடுப்பது, தொகுப்பை எவ்வாறு பராமரிப்பது மற்றும் இயந்திர அமைப்புகளின் மூலம் அதைத் துரத்துவதற்குப் பதிலாக திருகு, பீப்பாய் அல்லது காசோலை வளையத்தில் ஒரு குறைபாட்டைக் கண்டறிவது எப்படி. எங்களின் நைட்ரைடு 38CrMoAlA இன்ஜெக்ஷன் திருகுகள் 950–1050 HV, சூட் PE, PP, PS, மற்றும் ABS ஆகியவற்றில் 0.5–0.8 mm நைட்ரைடு லேயரைக் கொண்டு செல்கின்றன, மேலும் 30% வரை கண்ணாடி இழைகளைக் கையாளுகின்றன. அதைக் கடந்தது அல்லது அரிக்கும் பிசின் மீது, துளைக்கு 62 HRC வரை கடின-அலாய் தெளித்தல் தேவை. வெளியீடு குறைந்து, சுழற்சிகள் நீட்டிக்கப்பட்டால், மற்றொரு செட் பாயிண்டைத் தொடும் முன், சரிசெய்தல் அட்டவணையைப் படிக்கவும்.

இன்ஜெக்ஷன் மோல்டிங் ஸ்க்ரூ பீப்பாய் என்றால் என்ன?
திருகு மற்றும் பீப்பாய் ஊசி மோல்டிங் இயந்திரத்தின் பிளாஸ்டிசிங் அலகு உருவாக்குகிறது. ஒன்றாக, அவர்கள் ஹாப்பரிலிருந்து திடமான துகள்களை எடுத்து, அவற்றை உருக்கி, அவற்றை ஒரு சீரான உருகலில் கலந்து, ஒரு துல்லியமான ஷாட்டை அளவிடுகிறார்கள், மேலும் அந்த ஷாட்டை அச்சுக்குள் செலுத்துகிறார்கள். உங்கள் இயந்திரம் உற்பத்தி செய்யும் ஒவ்வொரு பகுதியும் இந்த ஜோடி வழியாக செல்கிறது.
மோல்டர்கள் முனைகளை மாற்றி, ட்யூன் மோல்டுகளை மாற்றி, பிளாஸ்டிசைசிங் யூனிட்டைப் பார்க்கும் முன் வாரங்களுக்கு வெப்பநிலையை சரிசெய்கிறது. அந்த உத்தரவு பின்னோக்கி உள்ளது. திருகு அல்லது பீப்பாய் அணியும் போது, கட்டுப்படுத்தியில் எந்த செட் பாயிண்ட் செயல்பாட்டினை மீண்டும் கொண்டு வராது.
பிளாஸ்டிக்மயமாக்கலில் திருகுகளின் பங்கு
திருகு உருகும் பெரும்பகுதியை செய்கிறது, மற்றும் ஹீட்டர் பேண்டுகளுடன் அல்ல. பீப்பாய் வெப்பம் பங்களிக்கிறது, ஆனால் மேலாதிக்க உருகும் பொறிமுறையாகும்வெட்டு வெப்பம்: திருகு பாலிமரை சூடான பீப்பாய் சுவருக்கு எதிராக இழுக்கிறது, மேலும் உராய்வு பொருளுக்குள் வெப்பத்தை உருவாக்குகிறது. அதனால்தான் திருகு வடிவியல் மாற்றங்கள் உங்கள் செட் பாயிண்ட்கள் நகராதபோதும் வெப்பநிலை உருகும்.
திருகு ஷாட்டையும் அளவிடுகிறது. இது பிளாஸ்டிசைஸ் செய்ய சுழல்கிறது, முனையின் முன் உருகும்போது பின்வாங்குகிறது, பின்னர் நிறுத்துகிறது. அது திரும்பப் பெறப்படும் தூரம் உங்கள் ஷாட் அளவு. விமானங்கள் மீது பின்னோக்கி கசியும் அல்லது சோதனை வளையத்தை கடந்தும் எந்த உருகும் அந்த அளவீட்டை சிதைக்கிறது.
இறுதியாக, திருகு ஊசி போடுகிறது. அது சுழலுவதை நிறுத்தி, உலக்கை போல முன்னோக்கி இயக்கி, முனை வழியாக உருகும்படி கட்டாயப்படுத்துகிறது. இந்த இரட்டை பாத்திரம், சுழலும் மற்றும் பரிமாற்றம், ஒரு ஊசி திருகு ஒரு எக்ஸ்ட்ரூஷன் திருகு பிரிக்கிறது.
வெப்ப பரிமாற்றம் மற்றும் கட்டுப்பாட்டில் பீப்பாயின் பங்கு
பீப்பாய் என்பது வெப்பமான துளையுடன் கூடிய துல்லியமான அழுத்தக் கப்பல் ஆகும். இது ஊசி அழுத்தத்தைக் கொண்டுள்ளது, பட்டைகளிலிருந்து வெப்பத்தை பாலிமருக்கு மாற்றுகிறது மற்றும் கடினமான சுவரை வழங்குகிறது, அதற்கு எதிராக திருகு கத்தரிக்கிறது.
அதன் துளை வட்டமாகவும், நேராகவும், பரிமாண இறுக்கமாகவும் இருக்க வேண்டும். துவாரம் அதிகமாக இருக்கும் போது, திருகு விமானத்திற்கும் பீப்பாய் சுவருக்கும் இடையே உள்ள இடைவெளி வளரும். உருகும் பின்னர் முன்னோக்கி நகர்த்துவதற்குப் பதிலாக விமானங்களின் மீது பின்னோக்கி கசிந்து, பிளாஸ்டிக்மயமாக்கல் விகிதம் குறைகிறது.
பீப்பாய் வெப்பமாக்கல் மண்டலப்படுத்தப்படுகிறது, வழக்கமாக தீவனம், சுருக்கம் மற்றும் அளவீடு, ஒவ்வொன்றும் அதன் சொந்த கட்டுப்படுத்தி மற்றும் தெர்மோகப்பிள். டிஸ்பிளே சாதாரணமாக இருக்கும் போது, ஒரு மண்டலத்தில் உள்ள டிரிஃப்ட் தெர்மோகப்பிள் பல மாதங்களுக்கு பொருட்களை சமைக்க முடியும்.
திருகு மற்றும் பீப்பாய் ஒரு அமைப்பாக எவ்வாறு ஒன்றாக வேலை செய்கிறது
இரண்டு பகுதிகளும் பொருந்திய ஜோடியாக செயல்படுகின்றன, மேலும் அந்த ஜோடியை விவரிக்கும் எண்ரேடியல் அனுமதி: பீப்பாய் துளை விட்டம் மற்றும் திருகு விமான விட்டம் இடையே பாதி வேறுபாடு.
வடிவமைப்பின் படி அனுமதி சிறியது. ஒரு புதிய தொகுப்பிற்கான தொழில்துறை விதியானது, ஒவ்வொரு அங்குல திருகு விட்டத்திற்கும் ஒரு பக்கத்திற்கு தோராயமாக 0.001 அங்குல அனுமதி ஆகும். 60 மிமீ (சுமார் 2.36 அங்குலம்) ஸ்க்ரூவில், அது ஒரு பக்கத்துக்கு 0.06 மிமீக்கு அருகில் இருக்கும். உங்கள் உருவாக்க வரைதல் அதிகாரம், அது எப்போதும் நீங்கள் சரிபார்க்கும் எண்ணாக இருக்க வேண்டும்.
அந்த சிறிய இடைவெளி உண்மையான வேலை செய்கிறது. இது பாலிமரை கடந்த நழுவுவதற்குப் பதிலாக பீப்பாய் சுவருக்கு எதிராக வெட்டும்படி கட்டாயப்படுத்துகிறது. இரட்டிப்பு அனுமதி மற்றும் வெட்டுதல் பலவீனமடைகிறது, உருகும் வேகம் குறைகிறது, வெளியீடு குறைகிறது, மேலும் இயந்திரம் தேவையில்லாத வெப்பத்தை ஈடுசெய்ய முயற்சிக்கிறது.
ஒரு பகுதியை மட்டும் மாற்றுவது அரிதாகவே அணிந்திருக்கும் ஜோடியை சரிசெய்கிறது. தேய்ந்த பீப்பாய்க்குள் இருக்கும் ஒரு புதிய திருகு, இழந்த அனுமதியில் பாதியை மட்டுமே மீட்டெடுக்கிறது, மேலும் பொருத்தமின்மை புதிய பகுதியை அதை விட வேகமாக அணியும்.
இன்ஜெக்ஷன் மோல்டிங் ஸ்க்ரூவின் உடற்கூறியல்
ஒரு நிலையான ஊசி திருகு மூன்று மண்டலங்களாகப் பிரிக்கிறது மற்றும் ஒரு முனை அசெம்பிளி. ஒவ்வொரு மண்டலத்திற்கும் ஒரு வேலை உள்ளது, மேலும் ஒவ்வொன்றும் நீங்கள் அடையாளம் காணக்கூடிய வகையில் தோல்வியடையும்.
| மண்டலம் | சேனல் ஆழம் | வேலை | தோல்வி எப்படி இருக்கும் |
|---|---|---|---|
| ஊட்டி | ஆழமான | துகள்களை எடுத்து, அவற்றை முன்னோக்கி அனுப்பவும் | பாலம், பட்டினி, ஒழுங்கற்ற உணவு, சீரற்ற மீட்பு |
| சுருக்க (மாற்றம்) | ஆழமற்ற | பீப்பாய் சுவருக்கு எதிராக பாலிமரை சுருக்கி உருகவும் | உருகாமல், மோசமான கலவை, இந்த மண்டலம் முதலில் அணிகிறது |
| அளவீடு | ஆழமற்ற | ஒரு சீரான உருகலை ஒருங்கிணைத்து பம்ப் செய்யுங்கள் | ஷாட் மாறுபாடு, வெப்பநிலை கூர்முனை |
| குறிப்பு மற்றும் சோதனை வளையம் | — | உட்செலுத்தலின் போது பின்னடைவுக்கு எதிராக முத்திரையிடவும் | ஷாட் சைஸ் டிரிஃப்ட், ஷார்ட் ஷாட்கள், குஷன் லாஸ் |
ஊட்ட மண்டலம்
ஆழமான சேனல்கள் தொண்டையில் இருந்து துகள்களைப் பிடித்து திடப்பொருளாக முன்னோக்கி நகர்த்துகின்றன. இந்த மண்டலம் அதிகம் உருகுவதில்லை. இது உணர்த்துகிறது.
தீவன பிரச்சனைகள் உருகும் பிரச்சனைகளாக மாறுகின்றன. துகள்கள் தொண்டையில் பாலமாக இருந்தால், அல்லது தீவனப் பகுதி மிகவும் சூடாக இயங்கினால், துகள்கள் மென்மையாகி, ஆரம்பத்தில் ஒட்டிக்கொண்டால், திருகு பட்டினி கிடக்கிறது. மீட்பு நேரம் மாறுகிறது மற்றும் ஷாட் அளவு பின்வருமாறு. நீங்கள் வடிவவியலைக் குறை கூறுவதற்கு முன் ஊட்டத் தொண்டைக் குளிர்ச்சியைச் சரிபார்க்கவும்.
சுருக்க (மாற்றம்) மண்டலம்
இந்த பிரிவில் சேனல் ஆழமற்றதாகிறது. அந்த ஆழமற்றது சூடான பீப்பாய் சுவருக்கு எதிராக பாலிமரை அழுத்துகிறது மற்றும் உருகும் வெப்பத்தை உருவாக்குகிறது.
சுருக்க மண்டலம் என்பது உடைகள் குவிந்திருக்கும் இடமாகும். அழுத்தம் இங்கே உச்சத்தை அடைகிறது, மேலும் சிராய்ப்பு நிரப்பிகள் இங்கே கடினமாக அரைக்கப்படுகின்றன. தேய்ந்த திருகுகளை அளக்கும்போது, இங்குதான் முதலில் எண்களைக் கண்டுபிடிப்பீர்கள்.
அளவீட்டு மண்டலம்
மேலோட்டமான, நிலையான-ஆழ சேனல்கள் உருகுவதை ஒரே மாதிரியாக மாற்றி, நிலையான அழுத்தத்தில் முன்னோக்கி செலுத்துகின்றன. இந்த மண்டலம் ஷாட்-டு-ஷாட் நிலைத்தன்மையை தீர்மானிக்கிறது.
அளவீட்டு-மண்டல உடைகள் ஷாட் மாறுபாடு மற்றும் அதே செட் பாயிண்ட்களில் உயரும் உருகும் வெப்பநிலையைக் காட்டுகிறது. அதே பொருளை நகர்த்துவதற்கு திருகு கடினமாக உழைக்கிறது.
ஸ்க்ரூ டிப், செக் ரிங் & ரிட்டர்ன் வால்வ்
செக் ரிங் அசெம்பிளி, சில சமயங்களில் திரும்பப் பெறாத வால்வு என்று அழைக்கப்படுகிறது, இது பெறுவதை விட அதிக கவனத்திற்கு தகுதியானது. இது திருகு முனையில் அமர்ந்து ஒரு வேலையைச் செய்கிறது: உட்செலுத்தலின் போது அது முத்திரையிடுகிறது, எனவே உருகுவதற்குப் பதிலாக திருகுக்குப் பதிலாக அச்சுக்குள் செல்கிறது.
அது சீல் செய்வதை நிறுத்தும் போது, ஷாட் அளவு மாறுபாடு, குறுகிய காட்சிகள் மற்றும் மறைந்து போகும் குஷன் ஆகியவற்றைப் பெறுவீர்கள். மோல்டர்கள் ஊசி அழுத்தத்தை சரிசெய்வதற்கும், நேரம் வைத்திருக்கும் நேரம் மற்றும் வெப்பநிலையைத் துரத்துவதற்கும் வாரங்களை செலவிடுகிறார்கள். அதில் எதுவும் வேலை செய்யாது, ஏனெனில் உருகும் ஒரு அணிந்த மோதிரத்தைத் தாண்டி பின்னோக்கித் தப்புகிறது.
மூன்று சிக்னல்கள் காசோலை வளையத்தை குறிப்பாக சுட்டிக்காட்டுகின்றன. குஷன் நிலையாக இருப்பதைக் காட்டிலும் ஷாட்டுக்கு ஷாட் மாறுபடும். இயந்திரம் இயல்பான மீட்சியைப் புகாரளிக்கும் போது ஷாட் எடை நகர்கிறது. பிசின் அல்லது அமைப்பில் மாற்றம் இல்லாமல் மீண்டும் மீண்டும் செய்யக்கூடிய செயல்முறை திடீரென ஒழுங்கற்றதாக மாறும்.
முக்கிய திருகு வடிவியல் அளவுருக்கள்
நான்கு எண்கள் ஒரு ஊசி திருகு விவரிக்கிறது. அவற்றைப் புரிந்து கொள்ளுங்கள், ஒரு சப்ளையர் மேற்கோள் கருப்புப் பெட்டியாக இருப்பதை நிறுத்துகிறது.
எல்/டி விகிதம்: வரையறை, சூத்திரம் மற்றும் ரெசினின் பரிந்துரைக்கப்பட்ட மதிப்புகள்
எல்/டி விகிதம்அதன் வெளிப்புற விட்டம் மூலம் வகுக்கப்படும் திருகு வேலை நீளம் ஆகும். அகலத்தை விட 22 மடங்கு நீளமான திருகு 22:1 என்ற L/D ஐக் கொண்டுள்ளது. சூத்திரம் வெறுமனே L ஐ D ஆல் வகுக்கப்படுகிறது, மேலும் விகித அளவுகள் அளவு: 22:1 இல் 50 மிமீ ஸ்க்ரூ 1,100 மிமீ வேலை நீளத்தைக் கொண்டுள்ளது.
எல்/டி ஸ்க்ரூ உருகவும், கலக்கவும் மற்றும் ஒருமைப்படுத்தவும் எவ்வளவு அறையைக் கட்டுப்படுத்துகிறது. நீளமானது அதிக உருகும் திறனையும் சிறந்த கலவையையும் தருகிறது. குறுகியது குறைந்த குடியிருப்பு நேரத்தை அளிக்கிறது, இது வெப்ப-உணர்திறன் பிசின்களைப் பாதுகாக்கிறது.
ஊசி திருகுகள் எக்ஸ்ட்ரூஷன் திருகுகளை விட குறைவாக இயங்கும். திருகு தொடர்ச்சியாக பம்ப் செய்வதற்குப் பதிலாக ஒரு நேரத்தில் ஒரு ஷாட்டைத் தயாரிக்கிறது, மேலும் ஷாட்களுக்கு இடையில் பொருள் பீப்பாயில் அமர்ந்திருக்கும். இல்எல்/டி விகித ஊசி மோல்டிங்நடைமுறையில், பெரும்பாலான இயந்திரங்கள் 18:1 மற்றும் 25:1 க்கு இடையில் விழும், பொது நோக்கத்திற்கான இயந்திரங்களில் 20:1 முதல் 22:1 வரை பொதுவானது.
PVC போன்ற வெப்ப-உணர்திறன் பிசின்கள் குறுகிய முடிவை ஆதரிக்கின்றன, எனவே பொருள் குறைந்த நேரத்தை வெப்பமாக செலவிடுகிறது. முழுமையாக உருக வேண்டிய பொறியியல் பிளாஸ்டிக்குகள் நீண்ட முடிவிற்கு சாதகமாக இருக்கும். எங்கள் எல்/டி விகித வழிகாட்டி வர்த்தக-ஆஃப்களை ஆழமாக உள்ளடக்கியது.
சுருக்க விகிதம்: இது வெட்டு வெப்பம் மற்றும் உருகும் தரத்தை எவ்வாறு பாதிக்கிறது
சுருக்க விகிதம்ஊட்ட மண்டலத்தில் உள்ள சேனல் ஆழத்தை அளவீட்டு மண்டலத்தில் உள்ள சேனல் ஆழத்துடன் ஒப்பிடுகிறது. அதன் அளவீட்டு சேனலை விட மூன்று மடங்கு ஆழமான ஃபீட் சேனலைக் கொண்ட ஒரு திருகு 3:1 என்ற சுருக்க விகிதத்தைக் கொண்டுள்ளது.
சுருக்க விகிதம் திருகு எவ்வளவு கடினமாக பொருள் வேலை செய்கிறது என்பதை அமைக்கிறது. அதிக சுருக்கம் என்பது அதிக வெட்டு, அதிக இயந்திர வெப்பம் மற்றும் அதிக ஆக்கிரமிப்பு உருகும். குறைந்த சுருக்கமானது பாலிமரை மெதுவாக நடத்துகிறது.
அதை பிசினுடன் பொருத்தவும், பெரிய எண்ணுக்கு விருப்பம் இல்லை. குறைந்த-பாகுத்தன்மை கொண்ட பாலியோலிஃபின்கள் சுத்தமாக உருகுவதற்கு நேர்மறை கத்தரிக்கோல் தேவை. பிவிசி, பிசி மற்றும் பிஓஎம் போன்ற வெப்ப-உணர்திறன் பிசின்கள் PE சுருங்கிவிடும் என்று வெட்டினால் சிதைந்துவிடும். எங்கள் சுருக்க விகித வழிகாட்டி வரம்புகள் மூலம் செயல்படுகிறது.
விமானத்தின் ஆழம், சேனல் அகலம் மற்றும் வெளியீட்டில் அவற்றின் தாக்கம்
சுருக்க விகிதம் என்பது ஒரு விகிதமாகும், அதே விகிதத்தில் இரண்டு திருகுகள் வித்தியாசமாக நடந்து கொள்ளலாம். முழுமையான ஆழம் முக்கியமானது.
ஒரு ஆழமான அளவீட்டு சேனல் ஒரு புரட்சிக்கு அதிகமான பொருட்களை நகர்த்துகிறது, பிளாஸ்டிசிங் விகிதத்தை அதிகரிக்கிறது, ஆனால் அது குறைவாக முழுமையாக கலந்து குறைந்த சீரான உருகலை வழங்குகிறது. ஒரு ஆழமற்ற அளவீட்டு சேனல் சிறப்பாக கலக்கிறது மற்றும் ஒரு முறைக்கு குறைந்த வெளியீட்டில் மிகவும் சீரான வெப்பநிலையை வழங்குகிறது.
விமானத்தின் அகலம் மற்றும் ஹெலிக்ஸ் கோணம், விமானம் தரையிறங்கும் போது பொருள் பார்க்கும் திறன் மற்றும் வெட்டு ஆகியவற்றை பாதிக்கிறது. இவை உங்கள் செயல்முறையை ஒரு திருகு வடிவமைப்பாளருக்கு விவரிப்பதன் மூலம் நீங்கள் குறிப்பிடும் வடிவமைப்பு விவரங்கள், அட்டவணையில் இருந்து நீங்கள் எடுக்க வேண்டிய எண்கள் அல்ல.
திருகு விட்டம் மற்றும் ஷாட் அளவு உறவு
திருகு விட்டம் இயந்திரத்தின் ஷாட் திறனை அமைக்கிறது. ஒரு பெரிய ஸ்க்ரூ ஒரு மில்லிமீட்டருக்கு முன்னோக்கி பயணத்தின் அதிக அளவை இடமாற்றம் செய்கிறது, எனவே இது ஒரு பெரிய ஷாட்டை வழங்குகிறது.
நடைமுறை விதி ஒரு ஆறுதல் இசைக்குழு, கடினமான வரம்பு அல்ல. பீப்பாயின் திறனில் ஒரு சிறிய பகுதியைப் பயன்படுத்தும் ஒரு ஷாட்டை இயக்கவும் மற்றும் பொருள் பீப்பாயில் அதிக நேரம் அமர்ந்து, வெப்பத்தின் வழியாக சைக்கிள் ஓட்டுதல் மற்றும் சிதைக்கும். ஏறக்குறைய முழு திறனில் இயக்கவும், சீரான பேக்கிங்கிற்குத் தேவையான குஷனை இழக்கிறீர்கள்.
பெரும்பாலான மோல்டர்கள் பீப்பாயின் பயன்படுத்தக்கூடிய வரம்பின் நடுவில் எங்கோ ஒரு ஷாட்டை குறிவைக்கின்றன. உங்கள் பகுதி அந்த இசைக்குழுவிற்கு வெளியே அமர்ந்திருந்தால், சரியான திருத்தம் வேறுபட்ட திருகு விட்டம் ஆகும், கடினமான இயந்திர அமைப்பு அல்ல.
எங்களின் வெளியிடப்பட்ட பரிமாண அட்டவணை இங்கே உள்ளது, இது நாம் உருவாக்கும் வரம்பில் ஷாட் திறன் டிராக்குகள் மற்றும் பீப்பாய் அளவை எவ்வாறு கண்காணிக்கிறது என்பதைக் காட்டுகிறது. உங்கள் இயந்திரத்தைக் கண்டறிய அல்லது ஒரு சப்ளையர் உங்களை மேற்கோள் காட்டுகிற விட்டத்தை சரிபார்ப்பதற்கு இதைப் பயன்படுத்தவும்.
| ஷாட் (கிராம்) | திருகு Ø × நீளம் (மிமீ) | பீப்பாய் Ø × நீளம் (மிமீ) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
அதில் படிக்க வேண்டிய இரண்டு விஷயங்கள். இயற்பியல் கோருவது போல, ஷாட் திறன் விட்டத்துடன் ஏறுகிறது. பீப்பாய் வெளிப்புற விட்டம் அதனுடன் வளர்கிறது, அதனால்தான் ஒரு பெரிய திருகு ஒரு இலவச மேம்படுத்தல் அல்ல: இது வேறுபட்ட இயந்திர அளவு வகுப்பு.
ஊசி வடிவ திருகுகளின் வகைகள்: உங்களுக்கு எது தேவை?
ஐந்து திருகு குடும்பங்கள் கிட்டத்தட்ட ஒவ்வொரு ஊசி பயன்பாட்டை உள்ளடக்கியது. சரியானது உங்கள் பிசின் மற்றும் உங்கள் பகுதி என்ன கோருகிறது என்பதைப் பொறுத்தது.
| திருகு வகை | அது என்ன செய்கிறது | சிறந்தது | பலவீனம் |
|---|---|---|---|
| பொது நோக்கம் (GP) | ஒற்றை விமானம், மூன்று நிலையான மண்டலங்கள் | PE, PP, PS, ABS, பெரும்பாலான பொருட்கள் ரெசின்கள் | சமரச வடிவியல்; கோரும் பிசின்களுடன் போராடுகிறது |
| தடை | இரண்டாவது விமானம் திட படுக்கையை உருகும் குளத்திலிருந்து பிரிக்கிறது | சிறந்த உருகும், அதிக வெளியீடு, உருகாத உணர்திறன் பாகங்கள் | அதிக செலவு; எளிதான பிசின்களில் மிகைப்படுத்துதல் |
| கலவை / கலவை | மேடாக் அல்லது பின் கலவை பிரிவுகளைச் சேர்க்கிறது | வண்ண மாஸ்டர்பேட்ச், நிரப்பப்பட்ட கலவைகள், ஸ்ட்ரீக்-சென்சிட்டிவ் பாகங்கள் | கூடுதல் வெட்டு; வெப்ப உணர்திறன் பிசின்களுக்கு தவறானது |
| காற்றோட்டம் (இரண்டு-நிலை) | டிகம்ப்ரஷன் மண்டலம் மற்றும் வென்ட் போர்ட் ஆவியாகும் தன்மைகளை இழுக்கிறது | உலர்த்துவது நடைமுறைக்கு மாறான ஹைக்ரோஸ்கோபிக் ரெசின்கள் | சிக்கலான; வென்ட் பொருந்தவில்லை என்றால் துளிர்விடும் |
| பிவிசி-குறிப்பிட்டது | குறைந்த சுருக்க, பளபளப்பான மேற்பரப்புகள், இறந்த புள்ளிகள் இல்லை | திடமான மற்றும் நெகிழ்வான பி.வி.சி | நோக்கம்-கட்டப்பட்ட; பொது நோக்கத்திற்கான திருகு அல்ல |
பொது நோக்கம் (GP) திருகு: மிகவும் பொதுவானது, சிறந்ததா?
GP திருகு ஒரு சமரசம் மற்றும் ஒரு நல்ல ஒன்றாகும். இது PE, PP, PS மற்றும் ABS ஆகியவற்றை ஏற்றுக்கொள்ளக்கூடிய வகையில் இயக்குகிறது, இது பெரும்பாலான பொருட்கள் மோல்டிங்கை உள்ளடக்கியது. மெஷின் பில்டர்கள் அதை தரமானதாக அனுப்புகிறார்கள், ஏனெனில் நீங்கள் எதை இயக்குவீர்கள் என்று அவர்களுக்குத் தெரியாதபோது இது பாதுகாப்பான இயல்புநிலையாகும்.
பிசின் கோரும் போது சமரசம் உங்களுக்கு செலவாகும். கண்ணாடி நிரப்பப்பட்ட நைலான் மீது ஜிபி ஸ்க்ரூ வேகமாக தேய்கிறது. திடமான PVC இல் ஒரு GP ஸ்க்ரூ பொருளைக் குறைக்கிறது. ஒரு மெல்லிய-சுவர் பகுதியில் அதிகபட்ச வெளியீட்டிற்காக தள்ளப்பட்ட ஜிபி திருகு உருகாமல் இருக்கும். அவற்றில் ஏதேனும் உங்கள் செயல்முறையை விவரிக்கும் போது, ஒரு நோக்கத்திற்காக கட்டமைக்கப்பட்ட திருகு ஸ்கிராப்பில் மட்டுமே செலுத்துகிறது.
தடுப்பு திருகு: சிறந்த உருகும் பிரிப்பு மற்றும் ஒருமைப்பாடு
ஒரு தடை திருகு உருகும் மண்டலத்தின் வழியாக இரண்டாவது விமானத்தை சேர்க்கிறது. அந்த விமானம் ஏற்கனவே உருவான உருகிலிருந்து மீதமுள்ள திடமான துகள்களை உடல் ரீதியாக பிரிக்கிறது, மேலும் திடப்பொருட்களை சூடான பீப்பாய் சுவருக்கு எதிராக அழுத்தி, அவை தொடர்ந்து உருகும்.
ஒரு தடையின்றி, திடமான துகள்கள் உருகும் குளத்தின் உள்ளே மறைந்து, சுவரில் இருந்து தனிமைப்படுத்தப்பட்டு, உருகாமல் முனை வரை உயிர்வாழ முடியும். ஒன்றின் மூலம், உருகுதல் இன்னும் முழுமையாகவும் மேலும் சீராகவும் முடிகிறது.
ஊதியம் என்பது ஒரே மாதிரியான அல்லது அதிக வெளியீட்டில் சிறந்த உருகும் சீரானதாகும், இது குறைவான உருகுதல்கள், இறுக்கமான ஷாட் கட்டுப்பாடு மற்றும் பரந்த செயல்முறை சாளரம் போன்றவற்றைக் காட்டுகிறது. மெல்லிய சுவர் பேக்கேஜிங், ஆப்டிகல் பாகங்கள் அல்லது உருகாத உணர்திறன் எதையும் இயக்கும் மோல்டர்கள் பெயரைக் கேட்க வேண்டும்.
கலவை / கலவை திருகு: நிரப்பப்பட்ட மற்றும் வண்ண மாஸ்டர்பேட்ச் பொருட்களுக்கு
கலவை திருகுகள் ஒரு பிரத்யேக கலவை பகுதியை சேர்க்கின்றன, பொதுவாக முனைக்கு அருகில். மடாக் (புல்லாங்குழல்) பிரிவுகள் குறுகிய இடைவெளிகளில் உருகச் செய்கின்றன, உருகாத துகள்களை கத்தரிக்கோலால் உடைக்கின்றன. பின் கலவைகள் பிளவு மற்றும் ஓட்டத்தை மீண்டும் ஒருங்கிணைத்து, வண்ணம் மற்றும் நிரப்பியை விநியோகிக்கின்றன.
கலர் ஸ்ட்ரீக்கிங் ஒரு தரச் சிக்கலாக இருக்கும்போது, மாஸ்டர்பேட்ச் சிதறல் முக்கியமானதாக இருக்கும் போது அல்லது ஃபில்லர் விநியோகம் பகுதி செயல்திறனை இயக்கும் போது ஒன்றைப் பயன்படுத்தவும். டிரேட்-ஆஃப் ஷேர் சேர்க்கப்பட்டது, இது வெப்ப-உணர்திறன் பிசின்களுக்கான கலவை பிரிவுகளை தவறான தேர்வாக ஆக்குகிறது, அவை ஏற்கனவே அவற்றின் சிதைவு வரம்பிற்கு அருகில் உள்ளன.
காற்றோட்டம் / வாயு நீக்கும் திருகு: ஹைக்ரோஸ்கோபிக் ரெசின்களுக்கு
ஒரு வென்ட் திருகு இரண்டு நிலைகளில் இயங்குகிறது. முதல் நிலை உருகும், பின்னர் சேனல் திடீரென ஆழமடைகிறது, பீப்பாயில் வெட்டப்பட்ட வென்ட் போர்ட்டில் உருகும் அழுத்தத்தை பூஜ்ஜியத்திற்கு அருகில் குறைக்கிறது. ஈரப்பதம் மற்றும் ஆவியாகும் பொருட்கள் பெரும்பாலும் வெற்றிடத்தின் கீழ் வெளியேறும். இரண்டாவது நிலை பின்னர் ஊசிக்கான உருகலை அழுத்துகிறது.
இது ஹைக்ரோஸ்கோபிக் ரெசின்களுக்கு வேலை செய்கிறது, அங்கு உலர்த்துவது சாத்தியமற்றது அல்லது நம்பமுடியாதது. இது ஆபத்தையும் கொண்டுள்ளது: இரண்டு நிலைகளும் பொருந்தவில்லை என்றால், வாயுவிற்கு பதிலாக வென்ட் போர்ட்டில் இருந்து உருகும் தள்ளுகிறது. ஒரு வென்ட் ஸ்க்ரூ மற்றும் ஒரு வென்ட் பீப்பாய் ஒன்றாக வடிவமைக்கப்பட வேண்டும், அதனால்தான் அவை ஒரு தொகுப்பாகக் குறிப்பிடப்படுகின்றன மற்றும் சாதாரணமாக மாற்றியமைக்கப்படவில்லை.
PVC-குறிப்பிட்ட திருகு வடிவமைப்பு: ஏன் நிலையான திருகுகள் PVC உடன் தோல்வியடைகின்றன
திடமான PVC ஒரு நிலையான திருகு ஒரே நேரத்தில் இரண்டு வழிகளில் தண்டிக்கும். இது கத்தரியின் கீழ் சிதைந்து, ஹைட்ரஜன் குளோரைடை வெளியிடுகிறது, பின்னர் அது அமர்ந்திருக்கும் எஃகு அரிக்கும். ஆபரேட்டர் ஒரு குறைபாட்டைக் காண்பதற்கு முன்பே சேதம் தொடங்குகிறது.
ஒரு PVC திருகு இரண்டு அச்சுறுத்தல்களுக்கும் பதிலளிக்கிறது. குறைந்த சுருக்கம் வெட்டு மென்மையாக வைத்திருக்கிறது. பளபளப்பான மேற்பரப்புகள் மற்றும் டெட்-ஸ்பாட் இல்லாத வடிவியல் பொருள் தேக்கமடைவதையும் சமைப்பதையும் தடுக்கிறது. செட் கிட்டத்தட்ட எப்போதும் மேற்பரப்பு சிகிச்சையில் அரிப்பு எதிர்ப்பு தேவைப்படுகிறது, எதிர்ப்பு அணிய மட்டும். எங்கள்PVC திருகு பீப்பாய் வழிகாட்டிவேதியியல் உள்ளடக்கியது, மற்றும் எங்கள்கூம்பு வடிவ இரட்டை திருகு பீப்பாய்கள்எக்ஸ்ட்ரூஷன் பக்கத்தில் பிவிசியை பரிமாறவும்.
உங்கள் பிசினுக்கான சரியான திருகு பீப்பாயை எவ்வாறு தேர்வு செய்வது
பிசின் தேர்வு பக்கத்தின் ஒவ்வொரு முடிவையும் இயக்குகிறது: வடிவியல், எஃகு மற்றும் மேற்பரப்பு. அட்டவணையைப் படியுங்கள், அதன் கீழ் உள்ள குறிப்புகளைப் படிக்கவும், ஏனெனில் குறிப்புகள் எச்சரிக்கைகளைக் கொண்டுள்ளன.
| பிசின் | வழக்கமான எல்/டி | வழக்கமான சுருக்க விகிதம் | திருகு வகை | சிறப்பு குறிப்புகள் |
|---|---|---|---|---|
| பிபி / பிஇ | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP அல்லது தடை | மன்னிக்கும். சுத்தமாக உருகுவதற்கு நேர்மறை வெட்டு தேவை |
| PS / HIPS | 20:1 - 22:1 | 1.8:1 - 2.5:1 | ஜி.பி | குறைந்த பாகுத்தன்மை, எளிதில் உருகும். HIPS இல் மென்மையான கலவை |
| ஏபிஎஸ் | 20:1 - 24:1 | 2.0:1 - 2.5:1 | GP அல்லது தடை | உருவமற்ற. வெட்டு வெப்பம், கோடுகள் எளிதாகக் காட்டுவதைப் பாருங்கள் |
| பிசி மற்றும் பொறியியல் பிளாஸ்டிக் | 22:1 - 25:1 | 2.0:1 - 2.5:1 | தடை அல்லது GP, குறைந்த வெட்டு | உயர் உருகும் வெப்பநிலை, குறுகிய சாளரம். நீண்ட L/D, மென்மையான சுருக்கம் |
| பிவிசி திடமானது | 18:1 - 20:1 | 1.6:1 - 2.5:1 | பிவிசி-குறிப்பிட்டது | அரிப்பு எதிர்ப்பு விருப்பமானது அல்ல. குறுகிய குடியிருப்பு நேரம் |
| பிவிசி நெகிழ்வானது | 18:1 - 20:1 | 2.0:1 - 2.8:1 | பிவிசி-குறிப்பிட்டது | கடினமான, இன்னும் அரிக்கும் விட மன்னிக்கும் |
| PET (முன்வடிவம்) | 20:1 - 24:1 | குறைந்த, துல்லியமான அளவீடு | நோக்கத்திற்காக கட்டமைக்கப்பட்ட PET | உலர்த்தவும் அல்லது சிதைக்கவும். குறைந்த வெட்டு, குறைந்தபட்ச குடியிருப்பு, பளபளப்பான மேற்பரப்புகள் |
| POM (அசெடல்) | 20:1 - 22:1 | 2.5:1 - 3.5:1 | GP, குறைந்த வெட்டு | அதிக வெப்பமடையும் போது கடுமையாக சிதைகிறது. துல்லியமான வெப்பநிலை கட்டுப்பாடு |
| கண்ணாடி நிரப்பப்பட்ட / சிராய்ப்பு | அடிப்படை பிசின் ஒன்றுக்கு | அடிப்படை பிசின் ஒன்றுக்கு | அடிப்படை வகை + கடினமான மேற்பரப்பு | வடிவியல் அடிப்படை பிசினைப் பின்பற்றுகிறது. திமேற்பரப்புஎன்ன மாறுகிறது: பைமெட்டாலிக் செல் |
இந்த அட்டவணையை எவ்வாறு பயன்படுத்துவது:இவை வழக்கமான வெளியிடப்பட்ட வரம்புகள் மற்றும் தொடக்க புள்ளிகள், விவரக்குறிப்புகள் அல்ல. உங்கள் இயந்திரம், உங்கள் தரம், உங்கள் பகுதி மற்றும் உங்கள் வெளியீடு எண்களை மாற்றும். ஒரு திருகு வடிவமைப்பாளர் உங்கள் உண்மையான செயல்முறைக்கு எதிரான இறுதி வடிவவியலை உறுதிப்படுத்துகிறார். அந்த உரையாடல் இல்லாமல் பொதுவான அட்டவணையில் இருந்து ஆர்டர் செய்ய வேண்டாம்.
PP மற்றும் PE: அரை-படிக, மிதமான வெட்டு
பாலியோல்ஃபின்கள் எளிதான வழக்கு. அவர்கள் வெட்டுவதை பொறுத்துக்கொள்கிறார்கள், ஒரு பரந்த சாளரத்தின் மீது உருகுகிறார்கள், மேலும் GP ஸ்க்ரூவை மன்னிக்கிறார்கள். மிதமானது முதல் அதிக சுருக்கம் நன்றாக வேலை செய்கிறது, ஏனெனில் இந்த குறைந்த-பாகுத்தன்மை பிசின்கள் பாதி உருகியதை விட சுத்தமாக உருகுவதற்கு நேர்மறை வெட்டு தேவைப்படுகிறது.
மெல்லிய சுவர்களில் வெளியீட்டை அழுத்தவும், அதே வேகத்தில் ஒரு முழுமையான உருகலை வழங்குவதன் மூலம் ஒரு தடுப்பு திருகு அதன் செலவைப் பெறுகிறது.
ஏபிஎஸ் மற்றும் பிஎஸ்: உருவமற்றது, ஷீயர் ஹீட்டைப் பாருங்கள்
உருவமற்ற பிசின்கள் ஒரு கூர்மையான புள்ளியில் உருகுவதற்குப் பதிலாக ஒரு வரம்பில் மென்மையாகின்றன. PS மிக எளிதாக உருகும் என்பதால் குறைந்த அழுத்தத்தில் இயங்குகிறது. ABS க்கு அதிக கவனிப்பு தேவை: இது கோடுகளை காட்டுகிறது மற்றும் அது சிதைவடையும் போது ஸ்ப்ளே, மற்றும் வெட்டு வெப்பம் பொதுவாக காரணம்.
ஏபிஎஸ் பாகங்கள் ஸ்ட்ரீக் மற்றும் உங்கள் செட்பாயிண்ட்கள் சரியாகத் தெரிந்தால், உலர்த்தியை நீங்கள் சந்தேகிக்கும் முன் வெட்டுவதை சந்தேகிக்கவும். ஒரு வெப்ப-உணர்திறன் உருவமற்ற பிசின் மீதான ஆக்கிரமிப்பு சுருக்க விகிதம் அதன் சொந்த குறைபாடுகளை உருவாக்குகிறது.
PC மற்றும் பொறியியல் பிளாஸ்டிக்குகள்: அதிக வெப்பநிலை, நீண்ட L/D
பிசி, நைலான், பிபிடி, மற்றும் அவற்றின் உறவினர்கள் உயரமாக உருகி, அதற்கும் மேலே சீரழியும். அவர்களுக்கு முழுமையான உருகுதல் தேவை, இது நீண்ட L/D க்கு வாதிடுகிறது, ஆனால் அவர்கள் வசிக்கும் நேரத்தையும் தண்டிக்கிறார்கள், இது ஒரு பெரிய பீப்பாயில் உருகுவதற்கு எதிராக வாதிடுகிறது.
தெளிவுத்திறன் மென்மையான சுருக்கம் மற்றும் சரியான அளவிலான ஷாட் உடன் நீண்ட L/D ஆகும். பிசி மற்றும் மெட்டீரியல் சுழற்சிகளில் ஷாட் அளவை தவறாகப் பெறுங்கள், அது மஞ்சள் நிறமாக மாறும் வரை, ஸ்க்ரூ எவ்வளவு நன்றாக இருந்தாலும் சரி.
பிவிசி திடமான மற்றும் நெகிழ்வானது: அரிப்பு எதிர்ப்பு முக்கியமானது
PVC பற்றி மேலே உள்ள அனைத்தும் தேர்வுக்கு பொருந்தும். ரிஜிட் பிவிசி எல்/டி மற்றும் கம்ப்ரஷன் இரண்டின் கீழ் முனையில் அமர்ந்திருக்கிறது, ஏனெனில் நேரம் மற்றும் வெட்டு இரண்டும் எதிரிகள். மேற்பரப்பு சிகிச்சையானது அரிப்பை எதிர்க்க வேண்டும், சிராய்ப்பு மட்டுமல்ல, இது பைமெட்டாலிக் பீப்பாயில் உள்ள கலவை தேர்வை மாற்றுகிறது.
PET மற்றும் POM: குறைந்த வெட்டு, துல்லியமான வெப்பநிலை கட்டுப்பாடு
PET ஹைக்ரோஸ்கோபிக் ஆகும். உருகிய நீர் பாலிமர் சங்கிலிகளை ஹைட்ரோலைஸ் செய்கிறது, உள்ளார்ந்த பாகுத்தன்மையைக் குறைக்கிறது, மேலும் இயந்திரம் நன்றாக இயங்குவதைப் போல தோற்றமளிக்கும் போது மிருதுவாகவும் மங்கலாகவும் இருக்கும். பிசினை சரியாக உலர்த்தவும், குறைந்த கத்தரிக்கோலை இயக்கவும், வசிப்பிடத்தை குறுகியதாக வைத்திருக்கவும், மேலும் பளபளப்பான மேற்பரப்புகளைக் குறிப்பிடவும், அதனால் டெபாசிட்கள் உருவாகாது.
POM சாதாரண சுருக்கத்தை பொறுத்துக்கொள்கிறது, ஆனால் அதிக வெப்பமடையும் போது கூர்மையாக சிதைகிறது, மேலும் அதன் சிதைவு பொருட்கள் அபாயகரமானவை. புத்திசாலித்தனமான வடிவவியலை விட வெப்பநிலை கட்டுப்பாடு மற்றும் வசிக்கும் நேர ஒழுக்கம் முக்கியம்.
கண்ணாடி நிரப்பப்பட்ட மற்றும் சிராய்ப்பு பொருட்கள்: 30% வரி
பக்கத்தில் உள்ள தெளிவான விதி இங்கே உள்ளது, அது ஒரு எண், உணர்வு அல்ல.30% வரை கண்ணாடி இழை: நைட்ரைடட் 38CrMoAlA செட் அதைக் கையாளுகிறது.எங்கள் நைட்ரைடு ஊசி திருகுகளை உருவாக்கி மதிப்பிடுகிறோம், அதற்கேற்ப, தணித்து, மென்மையாக்கப்பட்டு, பின்னர் 950-1050 HV இல் 0.5–0.8 மிமீ கேஸ்க்கு வாயு-நைட்ரைடு செய்யப்படுகிறது.
30% கண்ணாடிக்கு மேல், அல்லது மினரல் ஃபில்லர் மற்றும் ஃப்ளேம் ரிடார்டன்ட் ஆகியவற்றைக் கொண்டு, மேற்பரப்பை மாற்ற வேண்டும்.நைட்ரைட் கேஸ் என்பது ஒரு பரவலான அடுக்கு ஆகும், மேலும் சிராய்ப்பு நிரப்பு அதன் கீழ் எஃகு தகுதியானதை விட மிக விரைவாக வெட்டுகிறது.
அப்போதுதான் ஏபைமெட்டாலிக் திருகு பீப்பாய்மேம்படுத்தப்படுவதை நிறுத்தி, சரியான விவரக்குறிப்பாக மாறுகிறது: துளையின் தேய்மான மண்டலத்தைச் சுற்றி முழு வட்டத்திலும் கடினமான அலாய் தெளிக்கப்பட்டு, உட்புற கடினத்தன்மையை 62 HRCக்குக் கொண்டு சென்றது. வடிவவியல் இன்னும் அடிப்படை பிசினைப் பின்பற்றுகிறது. மேற்பரப்பு மட்டுமே மாறுகிறது. எங்கள்பைமெட்டாலிக் vs நைட்ரைட் வழிகாட்டிசெலவு தர்க்கத்தின் மூலம் செயல்படுகிறது.
பீப்பாய் வகைகள், பொருட்கள் மற்றும் மேற்பரப்பு சிகிச்சைகள்
பீப்பாய் வியத்தகு முறையில் தோல்வியடையாது. இது அமைதியாக, திறந்து, உங்கள் வெளியீட்டை அதனுடன் எடுத்துக்கொள்கிறது. பொருள் மற்றும் மேற்பரப்பு எவ்வளவு நேரம் எடுக்கும் என்பதை தீர்மானிக்கிறது.
நிலையான நைட்ரைட் ஸ்டீல் பீப்பாய்: பயன்பாடுகள் மற்றும் வரம்புகள்
நைட்ரைடிங் நைட்ரஜனை எஃகு மேற்பரப்பில் பரவுகிறது, இது கடினமான கேஸை உருவாக்குகிறது. எங்கள் 38CrMoAlA இன்ஜெக்ஷன் திருகுகளை 500–560 °C வெப்பநிலையில் வாயு-நைட்ரைடு செய்கிறோம், 950–1050 HV இல் 0.5–0.8 மிமீ தடிமன் கொண்ட நைட்ரைடு லேயரை உருவாக்குகிறோம். இது சிகிச்சை அளிக்கப்படாத எஃகு மீது 30-40% வரை உடைகள் எதிர்ப்பை அதிகரிக்கிறது.
அடிப்படை எஃகு முதலில் அணைக்கப்பட்டு, மென்மையாக்கப்படுகிறது, இது வெட்டு உடைகள் எதிர்ப்பை 50% தானாகவே உயர்த்துகிறது. அந்த இரண்டு படிகளும் சேர்ந்து, PE மற்றும் PP போன்ற அரிப்பை ஏற்படுத்தாத ரெசின்களில் சுமார் 10,000–20,000 மணிநேர சேவை வாழ்க்கையை வழங்குகிறது.
அதன் வரம்பு வழக்கு ஆழம். நைட்ரைட் அடுக்கு வழியாக சிராய்ப்பு வெட்டப்பட்டவுடன், கீழே உள்ள மென்மையான மையமானது வேகமாக அணியும். கண்ணாடி-ஃபைபர்-வலுவூட்டப்பட்ட சேர்மங்களுக்கான எங்கள் நைட்ரைடு ஊசி திருகுகளை 30% வரை மதிப்பிடுகிறோம் (எடுத்துக்காட்டாக, பிஏ மற்றும் கண்ணாடி இழை). அதற்கு மேல், அல்லது அரிக்கும் பிசின்களில், நைட்ரைட் கேஸ் பொருத்தமற்றது மற்றும் மேற்பரப்பு மாற வேண்டும்.
பைமெட்டாலிக் பீப்பாய்: கட்டுமானம், செலவு மற்றும் அது செலுத்தும் போது
ஒரு பைமெட்டாலிக் பீப்பாய் ஒரு அலாய்-எஃகு உடலை வைத்திருக்கிறது மற்றும் துளைக்குள் ஒரு தனி உடை கலவையை இணைக்கிறது. எங்கள் பீப்பாய்களில் துளையின் தேய்மான மண்டலத்தின் முழு வட்டத்தைச் சுற்றி கடின கலவையை தெளிப்போம், உட்புற கடினத்தன்மையை 62 HRCக்கு கொண்டு வருகிறோம்.
இது நைட்ரைடிங்கிலிருந்து வேறுபட்ட பாதுகாப்பு. நைட்ரைட் கேஸ் என்பது ஒரு மில்லிமீட்டரின் பின்னங்களில் அளவிடப்படும் ஒரு பரவலான அடுக்கு ஆகும். தெளிக்கப்பட்ட அல்லது இணைக்கப்பட்ட அலாய் துவாரம் என்பது வெவ்வேறு உலோகத்தின் ஒரு அடுக்கு ஆகும், மேலும் சிராய்ப்பு நிரப்பு அனைத்திலும் செல்ல வேண்டும்.
அச்சுறுத்தலுக்கு அலாய் தேர்ந்தெடுக்கப்பட்டது. கார்பைடு நிறைந்த மற்றும் டங்ஸ்டன் கார்பைடு மேற்பரப்புகள் கண்ணாடி மற்றும் கனிம நிரப்புகளில் இருந்து சிராய்ப்பை எதிர்க்கின்றன. நிக்கல்-தாங்கும் உலோகக்கலவைகள் PVC மற்றும் சுடர்-தடுப்பு கலவைகளிலிருந்து அரிப்பை எதிர்க்கின்றன. தவறான கலவையைத் தேர்வுசெய்து, தவறான சிக்கலைத் தீர்க்கும் பைமெட்டாலிக் பீப்பாய்க்கு நீங்கள் பணம் செலுத்தியுள்ளீர்கள்.
உங்கள் ஊட்டமானது சிராய்ப்பு அல்லது அரிக்கும் போது அது பலனளிக்கும். எண்கணிதம் எளிமையானது: பைமெட்டாலிக் செட் உங்கள் மெட்டீரியலில் நைட்ரைடு செய்யப்பட்டதைப் போல பல மடங்கு நீடித்தால், நீங்கள் தவிர்க்கும் ஸ்கிராப் மற்றும் வேலையில்லா நேரத்தைக் கணக்கிடும் முன், அதிக கொள்முதல் விலை வருடத்திற்கு குறைந்த செலவில் பிரிக்கப்படும்.
பிரிக்கப்பட்ட vs மோனோலிதிக் பீப்பாய்: நெகிழ்வுத்தன்மை vs துல்லியம்
ஒரு ஒற்றை (ஒரு துண்டு) பீப்பாய் ஒரு உடலில் இருந்து இயந்திரம் செய்யப்படுகிறது. இது நேர்த்திறன் மற்றும் செறிவுத்தன்மையை சிறப்பாகக் கொண்டுள்ளது, மேலும் துல்லியமான இயக்கிகள் ஷாட் நிலைத்தன்மையை ஏற்படுத்தும் ஊசி வடிவத்திற்கான விதிமுறையாகும்.
பிரிக்கப்பட்ட பீப்பாய்கள் பிரிவுகளில் இருந்து ஒன்றாக போல்ட் ஆகும், இது முழு பீப்பாயையும் அகற்றாமல் தேய்ந்த பகுதியை மாற்ற அனுமதிக்கிறது, மேலும் வென்ட் போர்ட்களை நெகிழ்வாக நிலைநிறுத்த அனுமதிக்கிறது. வர்த்தகம் என்பது சீரமைப்பு: ஒவ்வொரு மூட்டும் தவறான சீரமைப்புக்கான வாய்ப்பாகும், மேலும் எக்ஸ்ட்ரூடர்களை கூட்டுவதை விட ஊசி இயந்திரங்கள் அதை மன்னிக்கும் திறன் குறைவாக உள்ளது.
அடிப்படை எஃகு மற்றும் அதன் மீது அமர்ந்திருக்கும் மேற்பரப்பு விருப்பங்கள்
38CrMoAlAஅடிப்படை எஃகு என்பது எங்கள் ஊசி திருகுகளை இயந்திரமாக்குகிறது, மேலும் இது ஒரு காரணத்திற்காக தொழில்துறையின் இயல்புநிலையாகும். அதன் குரோமியம்-மாலிப்டினம்-அலுமினியம் வேதியியல் நைட்ரைடிங்கிற்காக வடிவமைக்கப்பட்டுள்ளது: அலுமினியம் கடினமான, நிலையான நைட்ரைடுகளை உருவாக்குகிறது, அதே நேரத்தில் மையமானது கடினமாக இருக்கும்.
அடிப்படை எஃகு இயந்திர சுமைகளைக் கொண்டுள்ளது. அதன் மேல் உள்ள மேற்பரப்பு தேய்மானத்தை எடுக்கும், அங்குதான் உண்மையான தேர்வு உள்ளது. என ஏதிருகு பீப்பாய் உற்பத்தியாளர்முழு மேற்பரப்பு வரம்பை நாங்கள் வழங்குகிறோம், ஒவ்வொன்றும் வெவ்வேறு அச்சுறுத்தலுக்கு பதிலளிக்கின்றன:
- நைட்ரைடிங்- 950-1050 HV இல் 0.5-0.8 மிமீ அடுக்கு. சுத்தமான பிசின்கள், கண்ணாடி இழை 30% வரை.
- பைமெட்டாலிக் மேற்பரப்பு- துவாரத்தின் தேய்மான மண்டலத்தைச் சுற்றி இணைக்கப்பட்ட கடினமான அலாய், 62 HRC வரை துளையிடும். சிராய்ப்பு மற்றும் அரிக்கும் கடமை.
- டங்ஸ்டன் கார்பைடு தெளித்தல்- கடினமான சிராய்ப்பு நிகழ்வுகளுக்கு.
- குரோம் முலாம்- ஒரு மென்மையான, வெளியீடு நட்பு மேற்பரப்பு. கனமான சிராய்ப்புடன் அல்ல, நிற மாற்றங்கள் மற்றும் ஒட்டுதலுடன் உதவுகிறது.
- துருப்பிடிக்காத எஃகு- அரிப்பு எதிர்ப்பு அல்லது பொருள் தூய்மை அணிவதை விட தேவைக்கு வழிவகுக்கும் போது.
எங்கள் திருகு பீப்பாய் பொருட்கள் வழிகாட்டி அடிப்படை இரும்புகளை முழுமையாக ஒப்பிடுகிறது.
மேற்பரப்பு சிகிச்சைகள் ஒப்பிடப்படுகின்றன
| பொருள் / சிகிச்சை | கடினத்தன்மை | எதிர்ப்பை அணியுங்கள் | அரிப்பு எதிர்ப்பு | சிறந்தது |
|---|---|---|---|---|
| 38CrMoAlA, நைட்ரைட் | 950-1050 HV, 0.5-0.8 மிமீ அடுக்கு | நல்லது | மிதமான | PE, PP, PS, ABS; கண்ணாடி இழை 30% வரை. பொருளாதார இயல்புநிலை |
| பைமெட்டாலிக் மேற்பரப்பு | 62 HRC க்கு துளை | சிறப்பானது | நல்லது | கண்ணாடி நிரப்பப்பட்ட 30%, கனிம நிரப்பப்பட்ட, ரீகிரைண்ட், சிராய்ப்பு கடமை |
| டங்ஸ்டன் கார்பைடு தெளித்தல் | மிக உயர்ந்தது | சிறப்பானது | நல்லது | கடினமான சிராய்ப்பு வழக்குகள் |
| நிக்கல்-அடிப்படை கலவை மேற்பரப்பு | உருவாக்கம் ஒன்றுக்கு தேர்ந்தெடுக்கப்பட்டது | நல்லது | சிறப்பானது | பிவிசி, ஃப்ளோரோபாலிமர்கள், ஃப்ளேம் ரிடார்டன்ட்கள் |
| கடினமான குரோம் முலாம் | கடினமான, மிகவும் மெல்லிய | மிதமான | நல்லது | மென்மையான வெளியீடு, எளிதாக நிற மாற்றங்கள், எதிர்ப்பு ஸ்டிக் |
| துருப்பிடிக்காத எஃகு | ஒரு தரத்திற்கு | மிதமான | சிறப்பானது | அரிப்பு அல்லது தூய்மை-தலைமையிலான பயன்பாடுகள் |
அசுத்தமான ஊட்டத்திற்கான மேற்பரப்பைக் குறிப்பிடவும், கோடு உண்மையில் இயங்கும், தூய்மையானது அல்ல. சுத்தமான கேஸைக் குறிப்பிடுவது ஒரு புதிய தொகுப்பு முன்கூட்டியே இறக்கும் பொதுவான வழியாகும்.
பராமரிப்பு: செட் கொடுக்கக்கூடிய ஒவ்வொரு மணிநேரத்தையும் எவ்வாறு பெறுவது
பராமரிப்பு தலைகீழாக அணியவில்லை. தவிர்க்க முடியாத வகையின் மேல் தவிர்க்கக்கூடிய உடைகளைச் சேர்ப்பதிலிருந்து இது உங்களைத் தடுக்கிறது, மேலும் அதற்கு எதிர்வினையாற்றுவதற்குப் பதிலாக மாற்றீட்டைத் திட்டமிடுவதற்கான தரவை இது வழங்குகிறது.
வழக்கமான ஆய்வு சரிபார்ப்பு பட்டியல்
| அதிர்வெண் | என்ன சரிபார்க்க வேண்டும் | ஏன் |
|---|---|---|
| ஒவ்வொரு மாற்றமும் | மெல்ட் டெம்பரேச்சர் Vs நார்மல், மீட்பு நேரம், குஷன் நிலைத்தன்மை, மோட்டார் சுமை | குறைபாடுகள் தோன்றுவதற்கு முன்பே இவை நகர்கின்றன |
| ஒவ்வொரு பொருளும் அல்லது நிறமும் மாறுகிறது | முழுமையாக சுத்தம் செய்யுங்கள்; கருப்பு புள்ளிகள் அல்லது சிதைந்த பொருட்களை சுத்தம் செய்ய ஆய்வு | புள்ளிகள் என்பது இறந்த புள்ளிகள் அல்லது எங்காவது சிதைவைக் குறிக்கிறது |
| மாதாந்திர | தெர்மோகப்பிள்கள் மற்றும் ஹீட்டர் பேண்டுகளை சரிபார்க்கவும்; உணவு-தொண்டை குளிர்ச்சியை சரிபார்க்கவும் | சறுக்கப்பட்ட சென்சார் பல மாதங்கள் கவனிக்கப்படாமல் பொருட்களை சமைக்கிறது |
| எப்பொழுது திருக்குறள் வெளிப்படும் | குறிக்கப்பட்ட நிலைகளில் விமான OD மற்றும் பீப்பாய் துளை ஐடியை அளவிடவும்; சோதனை வளையத்தை ஆய்வு செய்யவும் | திருகு ஏற்கனவே வெளியேறிவிட்டது. பத்து நிமிட அளவீடு இலவச தரவு |
| குறைந்தபட்சம் ஆண்டுக்கு ஒருமுறை (சிராய்ப்பு அல்லது அரிக்கும் கடமை) | திட்டமிட்ட இழுப்பு: முழு உடைகள் அளவீடு, சீரமைப்பு சரிபார்ப்பு, அளவீடுகளை பதிவு செய்யவும் | நிரப்பப்பட்ட, பிவிசி மற்றும் ரீகிரைன்ட் டியூட்டி அணிகள் சுத்தமான பிசினை விட மிக வேகமாக இருக்கும் |
ரெசின்கள் அல்லது நிறங்களை மாற்றும் போது முறையான சுத்திகரிப்பு செயல்முறை
பிஸியான நாட்களில் விதிவிலக்குகள் இல்லாமல், ஒவ்வொரு நிறுத்தத்திற்கும் ஒவ்வொரு மாற்றத்திற்கும் முன்பாக சுத்தம் செய்யுங்கள். பீப்பாயின் உள்ளே குளிர்விக்க விடப்பட்ட பொருள் சிதைந்து, மேற்பரப்பில் சுடப்பட்டு, பின்னர் வாடிக்கையாளரின் பகுதியில் கருப்பு புள்ளிகளாகத் திரும்பும்.
வண்ண மாற்றங்களுக்கும், பணிநிறுத்தங்களுக்கும் மற்றும் வெப்ப உணர்திறன் பாலிமருக்கு மாறுவதற்கு முன்பும் வணிக சுத்திகரிப்பு கலவையைப் பயன்படுத்தவும். விர்ஜின் PE அல்லது PP இணக்கமான பொருட்களுக்கு இடையே வழக்கமான மாற்றங்களைக் கையாளுகிறது. பிசி மற்றும் பிஎம்எம்ஏ போன்ற உயர்-வெப்பநிலை பிசின்கள் கடினமாகப் பிடிக்கின்றன மற்றும் அதிக தீவிரமான சுத்திகரிப்பு தேவைப்படுகிறது.
தொடங்குவதற்கு முன் மட்டுமல்ல, மூடுவதற்கு முன் சுத்தப்படுத்தவும். குளிரூட்டும் பீப்பாயில் நீங்கள் விட்டுச் செல்வது அடுத்த தொடக்கத்தில் நீங்கள் போராடும் சிக்கலாக மாறும்.
ஸ்க்ரூ-டு-பேரல் கிளியரன்ஸ் அளவிடுவது எப்படி
இந்த அளவீடுதான் கருத்தை உண்மையாக மாற்றுகிறது, பெரும்பாலான கடைகள் அதைத் தவிர்க்கின்றன.
- திருகு இழுத்து சுத்தம்.சூடான, பித்தளை அல்லது செப்பு கருவிகளுடன். ஒருபோதும் எஃகு ஸ்கிராப்பர்கள் இல்லை, இது சிகிச்சை மேற்பரப்பை திருகு சார்ந்துள்ளது.
- அளவீட்டு நிலைகளைக் குறிக்கவும்வேலை நீளம்: ஊட்டம், மாற்றம் மற்றும் குறைந்தபட்ச அளவீடு.
- விமானம் OD ஐ அளவிடவும்ஒவ்வொரு நிலையிலும் வெளிப்புற மைக்ரோமீட்டருடன், சீரற்ற தேய்மானத்தைப் பிடிக்க சுற்றளவைச் சுற்றியுள்ள பல புள்ளிகளில் அளவீடுகளை எடுக்கவும்.
- பீப்பாய் துளை ஐடியை அளவிடவும்பொருந்தக்கூடிய நிலைகள் மற்றும் ஆழங்களில் ஒரு துளை அளவோடு.
- ரேடியல் கிளியரன்ஸ் கணக்கிட:போர் ஐடியிலிருந்து ஃப்ளைட் ஓடியைக் கழித்து இரண்டால் வகுக்கவும்.
- கட்ட வரைபடத்துடன் ஒப்பிடுகஒவ்வொரு வாசிப்பையும் தேதி மற்றும் மணிநேரத்துடன் பதிவு செய்யவும்.
ஒரு உலகளாவிய எண்ணுக்கு எதிராக அல்ல, அசல் அனுமதிக்கு எதிராக முடிவை விளக்கவும். ஒரு பயனுள்ள கடை விதி: க்ளியரன்ஸ் உருவாக்க மதிப்பை விட இரண்டு மடங்கு அதிகமாகும் போது அல்லது வெளியீடு அதே திருகு வேகத்தில் குறிப்பிடத்தக்க அளவில் குறைந்தால், மாற்றீட்டைத் திட்டமிடத் தொடங்குங்கள். எங்கள் படிப்படியான அளவீட்டு வழிகாட்டி இந்த முறையை முழு விவரமாக உள்ளடக்கியது.
அட்டவணையை சுத்தம் செய்தல் மற்றும் கலவை வகைகளை சுத்தம் செய்தல்
வேலைக்கு கலவையை பொருத்தவும். மெக்கானிக்கல் (சிராய்ப்பு இல்லாதது) அதிக பாகுத்தன்மை கொண்ட ஸ்க்ரப்பை சுத்தப்படுத்துகிறது. இரசாயன சுத்திகரிப்பு சிதைந்த பொருள் மற்றும் கார்பனை தாக்குகிறது. லேமினார் ஓட்டம் தவறிய இறந்த இடங்களை அடைய நுரை சுத்திகரிப்பு விரிவடைகிறது.
ஆழமான சுத்தமான இடைவெளிகள் பிசினைப் பொறுத்தது. உயர் வெப்பநிலை பாலிமர்கள் கார்பனை வேகமாக உருவாக்குகின்றன, மேலும் அடிக்கடி ஆழமான சுத்திகரிப்பு தேவைப்படுகிறது. நீங்கள் எதை இயக்கினாலும், கருப்பு புள்ளிகள் உங்களுக்காக திட்டமிடுவதற்கு காத்திருக்காமல் இடைவெளியை ஒரு அட்டவணையில் வைத்திருங்கள்.
எப்போது பழுதுபார்ப்பது மற்றும் எப்போது மாற்றுவது
இரண்டு விலைக் குறிச்சொற்களை அல்ல, ஒரு வருட சேவைக்கான செலவை ஒப்பிடுக. பாதி செலவாகும், ஆனால் மூன்றில் ஒரு பகுதியைத் திருப்பித் தரும் மறுகட்டமைப்பு என்பது மாறுவேடத்தில் விலையுயர்ந்த விருப்பமாகும்.
பழுது வலதுபுறம் சாய்கிறதுஉடைகள் பரிமாணமாகவும் மிதமாகவும் இருக்கும்போது, அடிப்படை உலோகம் ஒலியாக இருக்கும், இது முதல் மறுகட்டமைப்பாகும், மேலும் வடிவியல் இன்னும் உங்கள் பிசின் பொருத்தமாக இருக்கும்.
மாற்று வலதுபுறம் சாய்கிறதுஅரிப்பு ஆழமாக இருக்கும் போது, திருகு ஏற்கனவே புனரமைக்கப்பட்ட போது, உங்கள் பொருள் மாறியது மற்றும் பழைய வடிவியல் இனி பொருந்தவில்லை, அல்லது செட் ஒரு பொதுவான அளவாக இருக்கும்போது, அதன் மாற்று விலை பழுதுபார்ப்பு மேற்கோளுக்கு அருகில் இருக்கும்.
எங்கள் பழுது மற்றும் மாற்று வழிகாட்டி முழு முடிவு அட்டவணையை வழங்குகிறது.
உதிரி திருகு பீப்பாய்களின் சரியான சேமிப்பு மற்றும் கையாளுதல்
உதிரி தொகுப்பு உங்களுக்குத் தேவைப்படும்போது நேராகவும் சுத்தமாகவும் இருந்தால் மட்டுமே பயனுள்ளதாக இருக்கும். ஸ்க்ரூக்களை கிடைமட்டமாக நீளத்திற்கு ஆதரவுடன் சேமிக்கவும், நுனியில் ஒருபோதும் சாய்ந்து விடாதீர்கள். அவற்றை துருப்பிடிக்காமல் பூசவும், அவற்றை மூடி வைக்கவும், மேலும் விவரக்குறிப்பு தாள் மற்றும் அளவிடப்பட்ட கடினத்தன்மை புள்ளிவிவரங்களை பகுதியுடன் வைக்கவும்.
உதிரி-தொகுப்பு சுழற்சி உத்திஎந்தவொரு விரைவுக் கட்டணத்தையும் விட அதிக மதிப்புடையது, கிட்டத்தட்ட எந்த சப்ளையரும் இதை உங்களுக்குச் சொல்ல மாட்டார்கள். தற்போதைய தொகுப்பு தோல்வியடைவதற்கு முன் மாற்றீட்டை வாங்கவும். புதிய தொகுப்பை இயக்கவும், உற்பத்தி தொடரும் போது பழையதை மீண்டும் உருவாக்க அனுப்பவும், மீண்டும் கட்டப்பட்ட செட்டை அலமாரியில் உதிரிப்பாக வைக்கவும்.
நீங்கள் இப்போது திட்டமிடப்படாத வேலையில்லா நேரத்துடன் ஒரு சுழற்சியை வைத்திருக்கிறீர்கள், மேலும் ஒவ்வொரு எதிர்கால மாற்றமும் சனிக்கிழமையன்று அதிகாலை 2 மணிக்குப் பதிலாக உங்கள் அட்டவணையில் நடக்கும். மூலோபாயம் ஒரு செட் செயல்பாட்டு மூலதனத்தை செலவழிக்கிறது மற்றும் முறிவு ஏற்படாத முதல் முறையாக அதை திருப்பிச் செலுத்துகிறது.
இது செயல்முறையா அல்லது இயந்திரமா? ஒரு முடிவு வாயில்
எந்த போட்டியாளரும் எழுதாத பகுதி இங்கே உள்ளது, மேலும் இந்த வழிகாட்டியின் மற்ற பகுதிகளை விட இது உங்களுக்கு அதிக நேரத்தை மிச்சப்படுத்தும்.
மோல்டிங் குறைபாடு தோன்றும்போது, பெரும்பாலான குழுக்கள் இயந்திர அமைப்புகளை அடைகின்றன. வெப்பநிலை, பின் அழுத்தம், ஊசி வேகம், வைத்திருக்கும் நேரம். சில நேரங்களில் அது சரியாக இருக்கும். ஆனால் பிளாஸ்டிசிங் அலகு அணிந்திருக்கும் போது, எந்த அமைப்பும் செயல்முறையை மீட்டெடுக்காது, மேலும் வாரங்கள் ஒருபோதும் வெற்றிபெற முடியாத தேடலில் மறைந்துவிடும்.
மற்றொரு செட் பாயிண்டைத் தொடும் முன் இந்த வாயிலை இயக்கவும்.
1. ஏதாவது மாறியதா?புதிய பிசின் நிறைய, புதிய வண்ணம், புதிய ரீகிரைண்ட் விகிதம், புதிய அச்சு, ஒரு அமைப்பை யாராவது சரிசெய்தார்களா? ஆம் எனில், மாற்றத்தைத் துரத்தவும். இல்லையெனில் நிரூபிக்கப்படும் வரை இது ஒரு செயல்முறை பிரச்சனை.
2. குறைபாடு திடீரென தோன்றியதா, அல்லது வாரங்களுக்கு மேல் ஊர்ந்து சென்றதா?மாற்றம் அல்லது உடைந்த பாகத்தில் திடீர் புள்ளிகள். உடைகளில் படிப்படியான புள்ளிகள். உடைகள் ஒரே இரவில் வராது.
3. குஷன் ஷாட் டு ஷாட் சீரானதா?ஒரு சீரற்ற குஷன் என்பது காசோலை வளையம் பேசுவதாகும். எதற்கும் முன் அதை ஆய்வு செய்யுங்கள்.
4. வெளியீடு அதே திருகு வேகத்தில் குறைந்துவிட்டதா அல்லது மீட்பு நேரம் நீட்டிக்கப்பட்டதா?இரண்டும் க்ளியரன்ஸ் புள்ளி, அதாவது திருகு அல்லது பீப்பாய் உடைகள். அமைப்புகளால் இழந்த அனுமதியை மீட்டெடுக்க முடியாது.
5. மாறாத செட் பாயிண்ட்களில் உருகும் வெப்பநிலை ஏறுகிறதா?திருகு கூடுதல் வெட்டு வெப்பத்தை உருவாக்குகிறது, பொதுவாக அது தேய்ந்து போன அனுமதிக்கு எதிராக கடினமாக வேலை செய்கிறது.
6. ஒவ்வொரு சுத்தம் செய்த பிறகும் கருப்பு புள்ளிகள் திரும்புமா?பொருள் ஒரு இறந்த இடத்தில் தங்கியுள்ளது. ஒரு பழைய தொகுப்பில், அந்த டெட் ஸ்பாட் பெரும்பாலும் சிதைந்த உருகலைக் கொண்டிருக்கும் கிளியரன்ஸ் அணிந்திருக்கும்.
3 முதல் 6 வரையிலான கேள்விகளில் மூன்று அல்லது அதற்கு மேற்பட்ட “ஆம்” என்ற பதில்கள், பிளாஸ்டிசிங் யூனிட் தேய்ந்துவிட்டதாக இயந்திரம் உங்களுக்குச் சொல்கிறது. டியூனிங்கை நிறுத்துங்கள். திருகு இழுத்து அதை அளவிடவும்.
அளவீடு ஒரு மணி நேரம் ஆகும். அமைப்புகளின் மூலம் இயந்திரக் குறைபாட்டைத் துரத்துவதற்கு வாரங்கள் ஆகும், மேலும் அது ஒருபோதும் ஒன்றிணைவதில்லை, ஏனெனில் பதில் கட்டுப்படுத்தியில் இல்லை.
மூல காரண அட்டவணையுடன் சரிசெய்தல் வழிகாட்டி
கீழே உள்ள ஒவ்வொரு குறைபாடும் செயல்முறை அல்லது இயந்திர உடைகள் மூலம் வரலாம். அட்டவணை பெயரிடுகிறதுதிருகு மற்றும் பீப்பாய்மூல காரணம், ஏனென்றால் அதுதான் மற்ற அனைவரும் விட்டுச்செல்லும் பாதி.
| பிரச்சனை | அறிகுறி | திருகு / பீப்பாய் மூல காரணம் | சரிசெய்தல் நடவடிக்கை |
|---|---|---|---|
| கருப்பு கோடுகள் / தீக்காயங்கள் | பகுதியில் இருண்ட புள்ளிகள் அல்லது கோடுகள்; ஒரு நிறுத்தத்திற்குப் பிறகு மோசமாக உள்ளது | சிதைந்த பொருள் தேய்மானம் அல்லது இறந்த இடத்தில்; அடித்த துளை; சேதமடைந்த திருகு மேற்பரப்பு | ஆழமான சுத்திகரிப்பு. புள்ளிகள் திரும்பினால், இழுத்து ஆய்வு செய்யவும். மதிப்பெண் மற்றும் தேய்ந்த அனுமதியை சரிபார்க்கவும். தொகுப்பில் பொருள் இருந்தால் மாற்றவும் |
| சீரற்ற ஷாட் அளவு / குறுகிய காட்சிகள் | ஷாட் எடை சறுக்கல்கள்; குஷன் ஷாட்டுக்கு ஷாட் மாறுபடும் | மோதிரத்தை சீல் செய்யவில்லை என்பதை சரிபார்க்கவும்(மிகவும் பொதுவானது); பின்னோக்கி கசிவு உருக விடாமல் அணிந்த விமானங்கள்; பீப்பாய் துளை அதிக அளவு | முதலில் காசோலை வளையத்தை ஆய்வு செய்யுங்கள். பின்னர் அனுமதியை அளவிடவும். கசிவு இல்லாத வால்வை அமைப்புகள் சரிசெய்யாது |
| உருகும் வெப்பநிலை அதிகரிக்கும் | செட் பாயிண்ட்களுக்கு மேல் உண்மையான உருகும் வெப்பநிலை; பொருள் நிறமாற்றம் | தவறான சுருக்க விகிதத்திலிருந்து அதிகப்படியான வெட்டு; தேய்ந்த அனுமதி திருகு கடினமாக வேலை செய்யும்; அலைந்த தெர்மோகப்பிள் | தெர்மோகப்பிள்களை சரிபார்க்கவும். திருகு வேகம் மற்றும் பின் அழுத்தத்தை சரிபார்க்கவும். பிசினுக்கு வடிவியல் தவறாக இருந்தால், திருகு திருத்தம் ஆகும் |
| மெதுவான மீட்பு / நீண்ட பிளாஸ்டிக்மயமாக்கல் | மீட்பு காலம் நீண்டுள்ளது; சுழற்சி நேரம் வளரும் | தேய்ந்த அனுமதி உந்தித் திறனைக் குறைக்கிறது; ஊட்டப் பிரிவு பிரச்சினை; பிசினுக்கான தவறான வடிவியல் | ஃபீட்-தொண்டை குளிர்ச்சி மற்றும் பெல்லட் ஃபீட் ஆகியவற்றை முதலில் சரிபார்க்கவும். பின்னர் வரைபடத்திற்கு எதிராக அனுமதியை அளவிடவும் |
| உயரும் மோட்டார் சுமை / பின் அழுத்தம் | நிலையான வெளியீட்டில் ஏறும் மோட்டார் ஆம்ப்கள்; முறுக்கு அலாரங்கள் | துவாரத்தில் திருகு இழுத்தல் (தவறான சீரமைப்பு, வளைந்த திருகு); அதிகப்படியான வெட்டு; சிதைந்த பொருள் கட்டிட எதிர்ப்பு | சீரமைப்பு மற்றும் திருகு நேராக சரிபார்க்கவும். ஒரு வளைந்த திருகு துளையின் ஒரு பக்கத்தை அணிந்து புதிய பீப்பாயையும் அழிக்கும் |
| பொருள் சிதைவு / நிறமாற்றம் | மஞ்சள், தெளிப்பு, உடையக்கூடிய தன்மை, வாசனை | வசிப்பிட நேரம் மிக நீண்டது (பேரலுக்கு மிகவும் சிறியது); வெட்டு மிகவும் ஆக்கிரமிப்பு; பொருள் வைத்திருக்கும் இறந்த புள்ளிகள் | ஷாட்-அளவு மற்றும் பீப்பாய்-திறன் விகிதத்தை சரிபார்க்கவும். வெட்டு குறைக்க. வெப்ப-உணர்திறன் பிசின்களில், குறைந்த சுருக்க திருகு மட்டுமே உண்மையான தீர்வாக இருக்கலாம் |
| ஒரு பகுதியாக உருகாமல் / திடமான துகள்கள் | கடினமான புள்ளிகள்; லென்ஸ் போன்ற குறைபாடுகள்; பலவீனமான புள்ளிகள் | போதுமான உருகும் திறன்: எல்/டி மிகக் குறைவு, சுருக்கம் தவறு, வெளியீடு திருகு உருகக்கூடியதைத் தாண்டியது அல்லது தேய்ந்த கிளியரன்ஸ் | வெளியீட்டைக் குறைக்கவும் அல்லது தடை திருகுக்கு மேம்படுத்தவும். செட் அணிந்திருந்தால், எந்த அமைப்பும் உருகுவதை மீட்டெடுக்காது |
| வண்ணக் கோடுகள் / மோசமான சிதறல் | சீரற்ற நிறம்; மாஸ்டர்பேட்ச் சிதறவில்லை | கலவை பிரிவு இல்லை; அணிந்த திருகு மோசமாக கலவை; நிரப்பப்பட்ட அல்லது வண்ண கலவைக்கு தவறான திருகு | கலவை பிரிவை குறிப்பிடவும் (மேடாக் அல்லது பின்). திருகு முதலில் தேய்ந்து போகவில்லை என்பதை உறுதிப்படுத்தவும் |
கருப்பு கோடுகள் அல்லது தீக்காயங்கள்
சிதைந்த பாலிமர் எங்கோ தங்கி, துண்டு துண்டாக உடைகிறது. கிளாசிக் மறைவிடங்கள் அணிந்திருக்கும் கிளியரன்ஸ், ஸ்கோர் செய்யப்பட்ட துளை, சேதமடைந்த சோதனை வளையம் மற்றும் ஓட்டம் தேங்கி நிற்கும் எந்த இறந்த இடமும்.
முதலில் ஆழமான சுத்திகரிப்பு. ஒரு முழுமையான சுத்திகரிப்புக்குப் பிறகு புள்ளிகள் மீண்டும் வந்தால், பொருள் வெறுமனே எச்சம் அல்ல. இது உங்கள் கணினியில் உள்ள ஒரு இடத்தால் தொடர்ந்து தயாரிக்கப்படுகிறது, மேலும் நீங்கள் திருகு இழுத்து அதைக் கண்டுபிடிக்க வேண்டும்.
சீரற்ற ஷாட் அளவு அல்லது குறுகிய காட்சிகள்
ஒரு அமைப்பைத் தொடும் முன் மோதிரத்தைச் சரிபார்க்கவும். திரும்பப் பெறாத வால்வு சீல் செய்வதை நிறுத்தும் போது, உட்செலுத்தலின் போது உருகும் பின்னோக்கித் தப்புகிறது, மேலும் இயந்திரம் அளவிடும் ஷாட் அச்சு பெறும் ஷாட் அல்ல.
கொடுப்பது குஷன். ஒரு நிலையான செயல்முறை ஒரு நிலையான குஷனைக் கொண்டுள்ளது. குஷன் ஷாட் டு ஷாட் அலையும் போது, உருகக் கூடாத இடத்திற்குச் செல்கிறது.
மெல்ட் டெம்பரேச்சர் ஸ்பைக்கிங் அல்லது மிக அதிகமாக
செட் பாயிண்ட்களை நம்புவதற்குப் பதிலாக ஒரு ஆய்வு மூலம் உண்மையான உருகலை அளவிடவும். உண்மையான உருகுதல் மண்டலங்களுக்கு மேல் நன்றாக இயங்கினால், கூடுதல் வெப்பம் பட்டைகளிலிருந்து அல்ல, கத்தரிப்பில் இருந்து வருகிறது.
பிசினுக்கு சுருக்கமானது மிகவும் ஆக்ரோஷமாக இருக்கும்போது, திருகு வேகம் அதிகமாக இருக்கும்போது, பின் அழுத்தம் அதிகமாக இருக்கும்போது, அதே பொருளை நகர்த்துவதற்கு தேய்ந்த திருகு கடினமாக உழைக்க வேண்டியிருக்கும் போது வெட்டு வெப்பம் உயர்கிறது.
மெதுவான திருகு மீட்பு / நீண்ட ப்ளாஸ்டிசிங் நேரம்
ஹாப்பரில் தொடங்குங்கள். பிரிட்ஜிங் துகள்கள், அதிக சூடாக்கப்பட்ட தீவன தொண்டை மற்றும் போதிய தீவன குளிர்ச்சி ஆகியவை திருகு மற்றும் நீட்டிக்கப்பட்ட மீட்பு ஆகியவற்றை பட்டினி கிடக்கிறது, மேலும் அவை எதுவும் திருகு குறைபாடு அல்ல.
தீவனம் ஆரோக்கியமாகவும், மீட்பு இன்னும் மெதுவாகவும் இருந்தால், அனுமதியை அளவிடவும். அதன் உந்தித் திறனை இழந்த ஒரு திருகு, அதே ஷாட்டை நிரப்ப அதிக நேரம் எடுக்கும், மேலும் சுழற்சி நேரம் அதைப் பிரதிபலிக்கிறது.
உயரும் மோட்டார் சுமை அல்லது பின் அழுத்தம்
நிலையான வெளியீட்டில் உயரும் ஆம்ப்ஸ் என்றால் ஏதோ எதிர்ப்பது என்று அர்த்தம். துளைக்குள் இழுக்கும் வளைந்த திருகு ஆபத்தான நிகழ்வு: இது பீப்பாயின் ஒரு பக்கத்தை அணிந்துள்ளது, மேலும் அந்த தவறான அமைப்பிற்கு எதிராக நிறுவப்பட்ட புதிய திருகு அதே அட்டவணையில் அதே வழியில் அணியும்.
நீங்கள் எதையும் ஆர்டர் செய்வதற்கு முன், நேரான தன்மை மற்றும் சீரமைப்பைச் சரிபார்க்கவும். ஒருபக்க துளை அணிவது கைரேகை.
பொருள் சிதைவு அல்லது நிறமாற்றம்
இரண்டு காரணங்கள் ஆதிக்கம் செலுத்துகின்றன: பொருள் மிகவும் சூடாக உள்ளது, அல்லது அது நீண்ட காலமாக சூடாக உள்ளது. இரண்டாவது மக்கள் தவறவிடுவது.
பீப்பாய் இலைகளுக்கு மிகவும் சிறியதாக இருக்கும் ஒரு ஷாட், சுழற்சிக்குப் பிறகு சுழற்சியில் உட்கார்ந்து உருகி, மஞ்சள் நிறமாக மாறும் வரை மெதுவாக சமைக்கிறது. எந்த ஸ்க்ரூ டிசைனும் பெரிதாக்கப்பட்ட பீப்பாயில் குறைவான ஷாட்டை சரி செய்யாது. திருகு விட்டத்தை சரிசெய்யவும் அல்லது வேலையை சிறிய இயந்திரத்திற்கு நகர்த்தவும்.
மாற்று திருகு பீப்பாயை எவ்வாறு ஆர்டர் செய்வது
எந்த போட்டியாளரும் இதை மறைக்கவில்லை, மேலும் இது வாங்குபவர்களுக்கு உண்மையில் தேவைப்படும் பகுதி. நீங்கள் OEM இலிருந்து ஆர்டர் செய்தாலும் சரி அல்லது ஒரு சார்பற்றவரிடமிருந்தோ ஆர்டர் செய்தாலும் சரிதிருகு பீப்பாய் தொழிற்சாலை, அதே தகவல் மேற்கோளை இயக்குகிறது.
நீங்கள் வழங்க வேண்டிய பரிமாணங்கள் மற்றும் விவரக்குறிப்புகள்
- இயந்திர பிராண்ட் மற்றும் மாடல்.மவுண்டிங் மற்றும் டிரைவ்-எண்ட் பரிமாணங்களை உறுதிப்படுத்த ஒரு பெயர்ப்பலகை புகைப்படம் போதுமானது.
- திருகு விட்டம் மற்றும் L/D விகிதம்,ஒரு வரைபடத்திலிருந்து அல்லது நேரடியாக அளவிடப்படுகிறது.
- பிசின், நிரப்பு உள்ளடக்கத்துடன்.இது பட்டியலில் உள்ள எதையும் விட அடிப்படை எஃகு மற்றும் மேற்பரப்பு சிகிச்சையை இயக்குகிறது.
- ஷாட் அளவு மற்றும் இலக்கு சுழற்சி,எனவே வடிவவியலை நகலெடுப்பதை விட மேம்படுத்தலாம்.
- ஒரு வரைதல், அல்லது அணிந்த மாதிரி.ஒன்று வேலை செய்கிறது. ஒரு தேய்ந்த பகுதியை அளவிட முடியும் மற்றும் முழு வடிவவியலை மறுகட்டமைக்க முடியும்.
- கடந்த முறை என்ன தவறு நடந்தது.பகுதியுடன் அணியும் வடிவத்தை அனுப்பவும். மென்மையான பரிமாண இழப்பு சிராய்ப்பு என்று கூறுகிறது. குழி அரிப்பைக் கூறுகிறது. ஒரு பக்க உடைகள் சீரமைப்பு என்று கூறுகிறது, இது ஒரு புதிய திருகு சரி செய்யாது.
அந்த கடைசி உருப்படியை வாங்குபவர்கள் மறந்துவிடுவார்கள், அதுதான் தோல்வியின் உண்மையுள்ள நகலை வாங்குவதைத் தடுக்கிறது.
OEM-Match vs தனிப்பயன் வடிவமைப்பு: நன்மை தீமைகள்
ஒரு OEM பொருத்தம்அசல் வடிவவியலை மீண்டும் உருவாக்குகிறது. அசல் திருகு உங்கள் செயல்முறைக்கு ஏற்றது மற்றும் வெறுமனே தேய்ந்து போகும்போது இது சரியான அழைப்பு. யூகிக்கக்கூடியது, வரைபடத்திற்கு எதிராக சரிபார்க்கக்கூடியது, செயல்முறை மறுமதிப்பீடு இல்லை.
ஒரு தனிப்பயன் வடிவமைப்புஇன்று நீங்கள் உண்மையில் இயங்குவதற்கு ஏற்றவாறு வடிவவியலை மாற்றுகிறது. செயல்முறை நகர்த்தப்பட்டு ஸ்க்ரூ செய்யாதபோது இது சரியான அழைப்பு: நீங்கள் ரீகிரைண்டைச் சேர்த்தீர்கள், நிரப்பப்பட்ட தரத்திற்கு மாறியுள்ளீர்கள், வெளியீட்டு இலக்குகளை மாற்றினீர்கள் அல்லது அசல் ஸ்க்ரூ உங்கள் பிசினை நன்றாகக் கையாளவில்லை.
செயல்முறை மாறும்போது OEM பொருத்தத்தை ஆர்டர் செய்வது புதிய எஃகில் சிக்கலை மீண்டும் உருவாக்குகிறது. அசல் நன்றாக இருக்கும் போது தனிப்பயன் வடிவமைப்பை ஆர்டர் செய்வது செலவு மற்றும் மறுமதிப்பீடு எதுவும் சேர்க்கிறது. நீங்கள் எந்த சூழ்நிலையில் இருக்கிறீர்கள் என்பதை அணியும் முறை கூறுகிறது.
சீனாவில் இருந்து பெறும்போது என்ன எதிர்பார்க்க வேண்டும்
முன்னணி நேரம் வடிவியல், மேற்பரப்பு சிகிச்சை மற்றும் ஒரு வரைதல் உள்ளதா என்பதைப் பொறுத்தது. உங்கள் மேற்கோளுடன் அதை எழுத்துப்பூர்வமாகக் கேட்கவும், கடிகாரம் எதில் தொடங்குகிறது என்பதைக் கேட்கவும்: வரைபடத்தின் உறுதிப்படுத்தல் அல்லது கொள்முதல் ஆர்டர். அவை ஒரே தேதி அல்ல, வித்தியாசம் பெரும்பாலும் ஒரு வாரம் ஆகும்.
நீங்கள் உறுதியளிக்கும் முன் மூன்று விஷயங்களைக் குறிப்பிடுவது மதிப்பு:
- உற்பத்தி தொடங்கும் போது.அணிந்த மாதிரியின் தலைகீழ்-பொறியியல் ஒரு சிப் வெட்டப்படுவதற்கு முன் நேரத்தைச் சேர்க்கிறது. ஒரு வரைபடம் அந்த படியை நீக்குகிறது.
- மேற்பரப்பு சிகிச்சை என்ன சேர்க்கிறது.பைமெட்டாலிக் மேற்பரப்பு மற்றும் கார்பைடு தெளித்தல் ஆகியவை அவற்றின் சொந்த வரிசையில் தனித்தனி செயல்முறை படிகள் ஆகும்.
- கடல் சரக்கு, தனித்தனியாக.இது உற்பத்தி முன்னணி நேரத்தில் இல்லை, மேலும் இது முதல் முறையாக வாங்குபவர்களை ஆச்சரியப்படுத்தும் எண்.
எங்கள் சொந்த மேற்கோள் வடிவமைப்பு மூலம் வெளிப்படையானது: தயாரிப்பு, கப்பல் போக்குவரத்து மற்றும் தற்போதைய பராமரிப்பு ஆகியவற்றை உள்ளடக்கிய மதிப்பிடப்பட்ட செலவை நாங்கள் வழங்குகிறோம், எனவே பின்னர் கண்டறிய எதுவும் இல்லை. 12 மணி நேரத்திற்குள் அந்த மேற்கோளைப் பெறுவீர்கள்.
முன்பு விவரிக்கப்பட்ட உதிரி-செட் சுழற்சியுடன் முன்னணி நேரத்தை திட்டமிடுங்கள். உங்கள் அட்டவணையில் ஒரு அணிய லாக் ஷிப்பில் இருந்து ஆர்டர் செய்யப்பட்ட தொகுப்பு. கடிகாரத்திற்கு எதிராக ஒரு செயலிழப்பிலிருந்து ஆர்டர் செய்யப்பட்ட ஒரு தொகுப்பு, விமானம் மூலம், யாரும் விளக்க முடியாத விலையில்.
தர ஏற்பு அளவுகோல்கள் மற்றும் ஆய்வுப் புள்ளிகள்
உண்மையான சப்ளையரை மலிவான ஒருவரிடமிருந்து பிரிக்கும் காசோலைகள் இவை. நீங்கள் ஆர்டரை வழங்குவதற்கு முன் அவற்றை எழுத்துப்பூர்வமாகக் கேளுங்கள், தொகுப்பு வந்ததும் அவற்றைச் சரிபார்க்கவும்:
- ஒவ்வொரு விமானத்திலும் பல புள்ளிகளில் வெளிப்புற விட்டம்
- துளை விட்டம் மற்றும் உருளை
- மேற்பரப்பு கடினத்தன்மை aஅளவிடப்பட்ட மதிப்பு(HV அல்லது HRC), பட்டியல் விவரக்குறிப்பு அல்ல
- நைட்ரைட் கேஸ் டெப்த், அல்லது பைமெட்டாலிக் போரில் அலாய் லேயர் ஆழம்
- செறிவு மற்றும் நேர்மை
- மேற்பரப்பு கடினத்தன்மை (ரா)
- அடிப்படை எஃகு தரம், உறுதிப்படுத்தப்பட்டது
கடினத்தன்மை மற்றும் கேஸ் ஆழம் ஆகியவை மிகவும் முக்கியமானவை, மேலும் இரண்டும் பெரும்பாலும் அமைதியாக தரமிறக்கப்படுகின்றன. 950–1050 HV மற்றும் 0.5–0.8 மிமீ ஆழத்தில் நைட்ரைடு லேயர் என்பது நீங்கள் சப்ளையர் வைத்திருக்கக்கூடிய விவரக்குறிப்பாகும். சொந்தமாக "நைட்ரைடு" இல்லை.
ஒரு மேற்கோள் மற்றவற்றுக்குக் கீழே வியத்தகு முறையில் இறங்கினால், எஃகு என்ன, சிகிச்சை எவ்வளவு ஆழமாக இயங்குகிறது என்பதைக் கேளுங்கள். வித்தியாசம் மறைந்திருக்கும் இடம் அதுதான், மேலும் நீங்கள் அதை ஆரம்ப உடையில் திருப்பிச் செலுத்துவீர்கள்.
தனிப்பயன் திருகு பீப்பாய் ஆர்டர் வழிகாட்டியில் எங்கள் முழு ஆதார ஒத்திசைவு உள்ளது.
மாற்று அல்லது தனிப்பயன் ஊசி திருகு பீப்பாய் வேண்டுமா? உங்கள் இயந்திர மாதிரி, வரைதல் அல்லது அணிந்த மாதிரியை அனுப்பவும். நாங்கள் 12 மணி நேரத்திற்குள் மேற்கோள் காட்டுகிறோம்.
ஒரு திருகு பீப்பாய் மேற்கோளைப் பெறுங்கள்அடிக்கடி கேட்கப்படும் கேள்விகள்
கே: ஒரு ஊசி மோல்டிங் திருகு பீப்பாய் எவ்வளவு காலம் நீடிக்கும்?
A: PE மற்றும் PP போன்ற துருப்பிடிக்காத ரெசின்களில், எங்கள் நைட்ரைடட் 38CrMoAlA இன்ஜெக்ஷன் திருகுகள் சுமார் 10,000–20,000 மணிநேரம் இயங்கும். கண்ணாடி நிரப்பப்பட்ட கலவைகள், PVC மற்றும் கனமான ரீகிரைண்ட் ஆகியவை அதைக் குறைக்கின்றன, மேலும் நிரப்பு உள்ளடக்கம் மற்றும் வெளியீட்டைப் பொறுத்தது. கடிகாரத்தை இயக்க வேண்டாம் மற்றும் நம்பிக்கை: அளவிடவும். ஃப்ளைட் ஓடி மற்றும் போர் ஐடியை வருடத்திற்கு ஒரு முறையாவது சிராய்ப்பு கடமையில் கட்ட வரைபடத்திற்கு எதிராக சரிபார்த்து, போக்கை பதிவு செய்யவும். அடுத்த செட்டை எப்போது ஆர்டர் செய்ய வேண்டும் என்பதை ட்ரெண்ட், மணிநேர எண்ணிக்கை அல்ல.
கே: ஒரு திருகு மற்றும் பீப்பாய் இடையே நிலையான அனுமதி என்ன?
ப: ஒற்றை உருவம் இல்லை, ஏனெனில் அனுமதி அளவுகள் திருகு விட்டம் கொண்டது. ஒரு புதிய தொகுப்பிற்கான தொழில் விதியானது, ஒவ்வொரு அங்குல திருகு விட்டத்திற்கும் ஒரு பக்கத்திற்கு தோராயமாக 0.001 இன்ச் ரேடியல் கிளியரன்ஸ் ஆகும், எனவே 60 மிமீ ஸ்க்ரூ ஒரு பக்கத்திற்கு 0.06 மிமீக்கு அருகில் இருக்கும். உங்கள் உருவாக்க வரைதல் அதிகாரம். ஒரு நடைமுறை சேவை வரம்பாக, அளவிடப்பட்ட அனுமதியானது உருவாக்க மதிப்பை விட இரண்டு மடங்கு அதிகமாக இருந்தால் அல்லது வெளியீடு அதே திருகு வேகத்தில் குறிப்பிடத்தக்க அளவில் குறைந்துவிட்டால், மாற்றீட்டைத் திட்டமிடுங்கள்.
கே: பல வேறுபட்ட ரெசின்களுக்கு ஒரு திருகு பயன்படுத்தலாமா?
ப: ஒரு குடும்பத்திற்குள், ஆம். ஒரு பொது-நோக்கு திருகு PE, PP, PS மற்றும் ABS ஆகியவற்றை ஏற்றுக்கொள்ளத்தக்க வகையில் கையாளுகிறது, அதனால்தான் இயந்திரத்தை உருவாக்குபவர்கள் அதை தரநிலையாக அனுப்புகிறார்கள். குடும்பங்கள் முழுவதும், இல்லை. திடமான PVC இல் ஒரு GP ஸ்க்ரூ, பொருளை சிதைத்து எஃகு அரிப்பை ஏற்படுத்துகிறது. கண்ணாடி நிரப்பப்பட்ட நைலான் மீது ஜிபி திருகு வேகமாக தேய்ந்துவிடும். ஒரு ஷாட் வால்யூமுக்கு அளவுள்ள ஒரு திருகு, பொருளைச் சமைக்காமல் பீப்பாயின் ஒரு சிறிய பகுதியைப் பயன்படுத்தும் வேலையைச் செய்ய முடியாது. உங்கள் பிசின்கள் அந்த இடைவெளிகளை பரப்பினால், உங்களுக்கு ஒன்றுக்கு மேற்பட்ட திருகுகள் அல்லது கடினமான வழக்குக்காக வடிவமைக்கப்பட்ட திருகு தேவைப்படும்.
கே: என் இன்ஜெக்ஷன் மோல்டிங் ஸ்க்ரூ அணிந்திருந்தால் நான் எப்படி சொல்ல முடியும்?
ப: இயந்திரம் முதலில் உங்களுக்குச் சொல்கிறது, மைக்ரோமீட்டர் அதை உறுதிப்படுத்துகிறது. அதே திருகு வேகத்தில் வெளியீடு குறைதல், மீட்பு நேரம் நீட்டித்தல், மாறாத செட் பாயிண்ட்களில் உருகும் வெப்பநிலை, சுத்தம் செய்தபின் திரும்பும் கருப்பு புள்ளிகள் மற்றும் ஷாட் அளவு டிரிஃப்டிங் ஆகியவற்றைக் கண்காணிக்கவும். அவற்றில் ஏதேனும் திருகு இழுப்பதை நியாயப்படுத்துகிறது. பின், மைக்ரோமீட்டரைக் கொண்டு ஃப்ளைட் ஓடியை அளவிடவும் மற்றும் போர் கேஜ் மூலம் போர் ஐடியை, பொருந்திய நிலைகளில் அளந்து, ரேடியல் கிளியரன்ஸை வரைபடத்துடன் ஒப்பிடவும். அறிகுறிகள் பரிந்துரைக்கின்றன; அளவீடு உறுதிப்படுத்துகிறது.
கே: பைமெட்டாலிக் ஸ்க்ரூ பீப்பாய் என்றால் என்ன, எனக்கு எப்போது அது தேவைப்படும்?
ப: ஒரு பைமெட்டாலிக் பீப்பாய் ஒரு அலாய்-எஃகு உடலை வைத்து, கடினமான தேய்மான கலவையை துளைக்குள் இணைக்கிறது. எங்கள் பீப்பாய்களில் துளையின் தேய்மான மண்டலத்தைச் சுற்றி முழு வட்டத்திலும் கடினமான அலாய் தெளிக்கிறோம், உள்ளே கடினத்தன்மையை 62 HRCக்கு கொண்டு வருகிறோம். கோடு வரைய எளிதானது:நைட்ரைடு 38CrMoAlA தொகுப்பில் 30% வரை கண்ணாடி இழை நன்றாக இயங்குகிறது. 30% கண்ணாடிக்கு மேல், மினரல் ஃபில்லர் அல்லது ஃப்ளேம் ரிடார்டன்ட் அல்லது அரிக்கும் பிசின் மீது, பைமெட்டாலிக் செல். நைட்ரைட் கேஸ் என்பது 0.5–0.8 மிமீ டிஃப்யூஷன் லேயர் ஆகும், மேலும் கனமான ஃபில்லர் அதன் அடியில் உள்ள எஃகு முடிவடைவதற்கு நீண்ட காலத்திற்கு முன்பே வெட்டுகிறது.
கே: திருகு வடிவமைப்பு உட்செலுத்துதல் மோல்டிங்கில் பகுதி தரத்தை பாதிக்கிறதா?
ப: நேரடியாகவும், பெரும்பாலான செயல்முறை அமைப்புகளை விடவும் அதிகம். ஸ்க்ரூ வடிவியல், பொருள் எவ்வளவு முழுமையாக உருகுகிறது, உருகும் வெப்பநிலை எவ்வளவு சீரானது, வண்ணம் மற்றும் நிரப்பு எவ்வளவு நன்றாக சிதறுகிறது மற்றும் ஷாட் எவ்வளவு சீரானது என்பதை தீர்மானிக்கிறது. அன்மெல்ட்ஸ், ஸ்ட்ரீக்ஸ், ஸ்ப்ளே, டிகிராடேடேஷன் மற்றும் ஷாட் மாறுபாடு அனைத்தும் ஸ்க்ரூ டிசைன் அல்லது ஸ்க்ரூ உடைகள் வரை கன்ட்ரோலருக்குத் திரும்பும் போது, குறைந்தது. நீங்கள் செய்யும் ஒவ்வொரு அமைப்பு மாற்றத்தையும் ஒரு குறைபாடு எதிர்க்கும் போது, வடிவியல் அல்லது தேய்மானம் பொதுவாக காரணமாகும்.
கே: ஊசி திருகுக்கும் எக்ஸ்ட்ரூஷன் திருகுக்கும் என்ன வித்தியாசம்?
ப: ஒரு எக்ஸ்ட்ரூஷன் ஸ்க்ரூ தொடர்ந்து சுழலும் மற்றும் பம்புகள் நிற்காமல் முன்னோக்கி உருகும். ஒரு ஊசி திருகு இரண்டு வேலைகளைச் செய்கிறது: அது ஒரு ஷாட்டை பிளாஸ்டிசைஸ் செய்ய சுழலும், பின்னர் சுழற்றுவதை நிறுத்தி, அதை ஊசி போடுவதற்காக உலக்கை போல முன்னோக்கி இயக்குகிறது. உட்செலுத்துதல் திருகுகள் ஏன் நுனியில் ஒரு காசோலை வளையத்தை எடுத்துச் செல்கின்றன, மேலும் அவை எக்ஸ்ட்ரூஷன் ஸ்க்ரூகளை விட பொதுவாக 18:1 முதல் 25:1 வரையிலான எல்/டி விகிதங்களை ஏன் இயக்குகின்றன. ஷாட்களுக்கு இடையில் ஒரு ஊசி பீப்பாயில் பொருள் அமர்ந்திருக்கும், இது வசிக்கும் நேரத்தையும் ஷாட் அளவையும் முக்கியமானதாக ஆக்குகிறது.
கே: ஒரு திருகு பீப்பாய் உற்பத்தியாளர் எனது ஸ்க்ரூவை வரைதல் இல்லாமல் நகலெடுக்க முடியுமா?
ப: ஆம். தேய்ந்த பகுதியை அனுப்பவும் மற்றும் வடிவவியலை அளவிடலாம் மற்றும் மறுகட்டமைக்கலாம்: விட்டம், விகித விகிதம், சேனல் ஆழம் மற்றும் டிரைவ் முடிவில் பொருத்தப்பட்ட பரிமாணங்கள். ஊசி திருகுகளை ±0.001 மிமீ வரை வைத்திருக்கிறோம். குறிப்பிடத் தகுந்த ஒரு எச்சரிக்கை: ஒரு தேய்ந்த திருகு தொழிற்சாலையை விட்டு வெளியேறியதை விட சிறியதாக இருக்கும், எனவே மாற்றீடு அணிந்த பரிமாணங்களைக் காட்டிலும் அசல் வடிவமைப்பு நோக்கத்தில் உருவாக்கப்பட வேண்டும். பகுதியுடன் அணியும் வடிவத்தை அனுப்பவும், புதிய திருகு மரபுரிமைக்கு பதிலாக தோல்விக்கு எதிராக குறிப்பிடப்படும்.
முடிவுரை
மூன்று யோசனைகள் முழு வழிகாட்டியைக் கொண்டுள்ளன.
தேர்வு பிசினைப் பின்பற்றுகிறது.வடிவியல் (எல்/டி, சுருக்க விகிதம், திருகு வகை) உங்கள் பாலிமர் எப்படி உருகும் என்பதைப் பொருத்துகிறது. உங்கள் தீவனம் எவ்வளவு அழுக்காக இருக்கிறது என்பதை மேற்பரப்பு சிகிச்சை பொருந்தும். சுத்தமான பிசின்கள் நைட்ரைடு 38CrMoAlA இல் மகிழ்ச்சியுடன் இயங்குகின்றன. சிராய்ப்பு மற்றும் அரிக்கும் ஊட்டங்களுக்கு பைமெட்டாலிக் துவாரம் தேவை, மேலும் சுத்தமான கேஸைக் குறிப்பிடுவது ஒரு புதிய தொகுப்பு சீக்கிரமே இறக்கும் பொதுவான வழியாகும்.
பராமரிப்பு வருடங்களை வாங்குகிறது, மேலும் தரவு திட்டமிடலை வாங்குகிறது.ஒவ்வொரு நிறுத்தத்திற்கு முன்பும் சுத்தப்படுத்தவும், எஃகுக்கு பதிலாக பித்தளை கொண்டு சுத்தம் செய்யவும், ஒவ்வொரு முறையும் திருகு வெளியேறும் போது அனுமதியை அளவிடவும். தேய்மான பதிவு "அது அணிந்திருக்கிறதா?" "அது எப்போது கோட்டை கடக்கும்?", இது திட்டமிட்ட மாற்றத்திற்கும் பணிநிறுத்தத்திற்கும் உள்ள வித்தியாசம்.
செயல்முறையை டியூன் செய்வதற்கு முன் இயந்திரத்தைக் கண்டறியவும்.வெளியீடு குறையும் போது, சுழற்சிகள் நீட்டும்போது, குஷன் அலைந்து திரிந்தால் அல்லது சுத்தம் செய்தபின் புள்ளிகள் திரும்பும் போது, பிளாஸ்டிக்சிங் அலகு பேசுகிறது. அமைப்புகளால் இழந்த அனுமதியை மீட்டெடுக்கவோ அல்லது தேய்ந்த காசோலை வளையத்தை மீண்டும் மூடவோ முடியாது. திருகு இழுத்து அதை அளவிடவும்.
நன்ஹையா இருபது ஆண்டுகளுக்கும் மேலாக திருகுகள் மற்றும் பீப்பாய்களை உருவாக்கியுள்ளார் மற்றும் உலகளவில் 500+ வாடிக்கையாளர்களுக்கு சேவை செய்கிறார். எங்களின் இன்ஜெக்ஷன் திருகுகள் 38CrMoAlA இலிருந்து எந்திரம் செய்யப்பட்டு, தணித்து, மென்மையாக்கப்பட்டு, பின்னர் 500-560 °C முதல் 0.5-0.8 mm கேஸ் வரை 950-1050 HV இல் வாயு-நைட்ரைடு செய்யப்பட்டு, ±0.001 மிமீ வரை 02 மணி நேரம், 0-10 மணிநேரம், 00க்கு ரேட்டிங் செய்யப்படுகின்றன. துருப்பிடிக்காத பிசின்கள். தீவனம் கடுமையாக இருந்தால், துளையின் தேய்மான மண்டலத்தைச் சுற்றி முழு வட்டத்திலும் கடின கலவையை தெளிப்போம் மற்றும் உட்புற கடினத்தன்மையை 62 HRCக்கு கொண்டு செல்கிறோம்.
நீங்கள் ஆர்டர் செய்வதற்கு முன், எங்கள் பொறியாளர்கள் உங்களுடன் அளவுருக்கள் மூலம் வேலை செய்கிறார்கள்: விட்டம், விகித விகிதம், திருகு சேனல் ஆழம் மற்றும் 38CrMoAlA மற்றும் டூப்ளக்ஸ் அலாய் ஆகியவற்றுக்கு இடையேயான பொருள் தேர்வு. அந்த ஆலோசனை இலவசம், மேலும் பின்வரும் மேற்கோளில் தயாரிப்பு, ஷிப்பிங் மற்றும் எதிர்பார்க்கப்படும் பராமரிப்பு செலவு ஆகியவை அடங்கும், எனவே பக்கத்தில் இல்லாத எதுவும் பின்னர் தோன்றாது.
டெலிவரிக்குப் பிறகு, எங்கள் டெக்னீஷியன்கள் நிறுவல் மற்றும் ஆணையிடுதலை ஆதரிக்கின்றனர், உத்தரவாதம் ஒப்பந்தத்திற்கு (பொதுவாக ஒன்று முதல் இரண்டு ஆண்டுகள் வரை) இயங்குகிறது, மேலும் விற்பனைக்குப் பிந்தைய எந்தவொரு பிரச்சினைக்கும் 24 மணி நேரத்திற்குள் பதில் மற்றும் 48க்குள் தீர்வு கிடைக்கும்.
உங்கள் இயந்திர மாதிரி, பிசின் மற்றும் நீங்கள் தீர்க்க முயற்சிக்கும் சிக்கலை எங்களுக்கு அனுப்பவும். பன்னிரண்டு மணி நேரத்திற்குள் நீங்கள் ஒரு விவரக்குறிப்பு மற்றும் மேற்கோளைப் பெறுவீர்கள்.
உங்கள் இயந்திரம், உங்கள் பிசின் மற்றும் கடைசி நேரத்தில் என்ன தவறு நடந்தது என்று எங்களிடம் கூறுங்கள். அதை சரிசெய்யும் தொகுப்பை நாங்கள் குறிப்பிடுவோம், அதைத் திரும்பத் திரும்பக் குறிப்பிடவில்லை.
மேற்கோளுக்கு நன்ஹையாவைத் தொடர்பு கொள்ளவும்