புதிய பகுதி இயந்திரத்தை அடையும் வரை ஒரு பீப்பாய் விளிம்பு எளிமையாகத் தெரிகிறது. பின்னர் பதிவேட்டில் ஒரு சிறிய பிழை, போல்ட் வட்டம், சீல் முகம் அல்லது உருகும் பத்தியில் நிறுவலை நிறுத்தலாம். இந்த வழிகாட்டி, பழைய மாதிரி, இயந்திர இடைமுகம் மற்றும் இயக்கக் கடமையை எவ்வாறு கட்டுப்படுத்தப்பட்ட விளிம்பு விவரக்குறிப்பாக மாற்றுவது என்பதை வாங்குதல் மற்றும் பராமரிப்புக் குழுக்களுக்குக் காட்டுகிறது.



விரைவான பதில்
ஒரு வாங்கextruder பீப்பாய் flange, துளை, வெளிப்புற விட்டம், தடிமன், இருப்பிடப் பதிவேடு, போல்ட் பேட்டர்ன், சீல் முகம், பொருள், மேற்பரப்பு சிகிச்சை மற்றும் இனச்சேர்க்கை பாகங்களை அடையாளம் காணும் கட்டுப்படுத்தப்பட்ட வரைபடத்தை அனுப்பவும். உண்மையான வெப்பநிலை மற்றும் அழுத்த அடிப்படை, எக்ஸ்ட்ரூடர் அல்லது டை-ஹெட் மாதிரி, அளவு மற்றும் ஆய்வுத் தேவைகளைச் சேர்க்கவும்.
"ANSI," "DIN," "JIS" அல்லது "PN16" என்ற சொற்களிலிருந்து தனிப்பயன் இயந்திர விளிம்பை ஆர்டர் செய்ய வேண்டாம். முழுமையான நிலையான பதவி மற்றும் சேவை அடிப்படை கூறப்பட்டால் மட்டுமே அந்த குறிப்புகள் நிலையான குழாய் விளிம்பை வரையறுக்க முடியும். ஒரு பக்கம் அங்கீகரிக்கப்பட்ட ஃபிளேன்ஜ் பேட்டர்னைப் பின்பற்றினாலும் கூட, எக்ஸ்ட்ரூடர் இணைப்பிற்கு வழக்கமாக அதன் சொந்த இடைமுக வரைபடம் தேவைப்படுகிறது.
முதலில் நீங்கள் எந்த வகையான ஃபிளாஞ்ச் வாங்குகிறீர்கள் என்பதைக் கண்டறியவும்
மூன்று வெவ்வேறு கூறுகள் அனைத்தும் ஒரு விளிம்பு என்று அழைக்கப்படும் போது கொள்முதல் பிழைகள் பெரும்பாலும் தொடங்குகின்றன. ஒரு நிலையான பைப் ஃபிளேன்ஜ், தனிப்பயன் எக்ஸ்ட்ரூடர் பீப்பாய் ஃபிளேன்ஜ் மற்றும் டிரான்சிஷன் அடாப்டர் ஆகியவை புகைப்படத்தில் ஒரே மாதிரியாக இருக்கும். அவை அதே வழியில் குறிப்பிடப்படவில்லை.
| கூறு | எது அதை வரையறுக்கிறது | முக்கிய கொள்முதல் ஆபத்து |
|---|---|---|
| நிலையான குழாய் விளிம்பு | சரியான தரநிலை, பதிப்பு, பெயரளவு அளவு, வகுப்பு அல்லது PN, எதிர்கொள்ளும், பொருள், துளை மற்றும் இணைப்பு வகை | "DIN flange" போன்ற ஒரு குறுகிய லேபிள் ஒன்றுக்கு மேற்பட்ட பரிமாண மற்றும் மதிப்பீட்டு அமைப்புகளைக் குறிக்கும் |
| தனிப்பயன் எக்ஸ்ட்ரூடர் பீப்பாய் விளிம்பு | கட்டுப்படுத்தப்பட்ட இயந்திரம் வரைதல், மேட்டிங் பீப்பாய் அல்லது அடாப்டர், பதிவு, போல்ட் முறை, உருகும் துளை, சீல் அம்சம் மற்றும் சேவை கடமை | தனிப்பயன் இருப்பிடம் மற்றும் ஓட்டம் அம்சங்களைக் கொண்ட இயந்திர இடைமுகத்திற்கு பைப்-ஃப்ளேஞ்ச் டேபிளைப் பயன்படுத்துதல் |
| டை-ஹெட் அடாப்டர் ஃபிளேன்ஜ் | இரண்டு இடைமுகங்கள் மற்றும் உள் உருகுநிலை மாற்றம், நோக்குநிலை, ஆதரவு மற்றும் சென்சார் அல்லது திரை-பேக் தேவைகள் | இரண்டு முனைகளும் தனித்தனியாக பொருந்தும், ஆனால் கூடியிருந்த ஓட்டப் பாதை, சென்டர்லைன் அல்லது போல்ட் நோக்குநிலை பொருந்தாது |
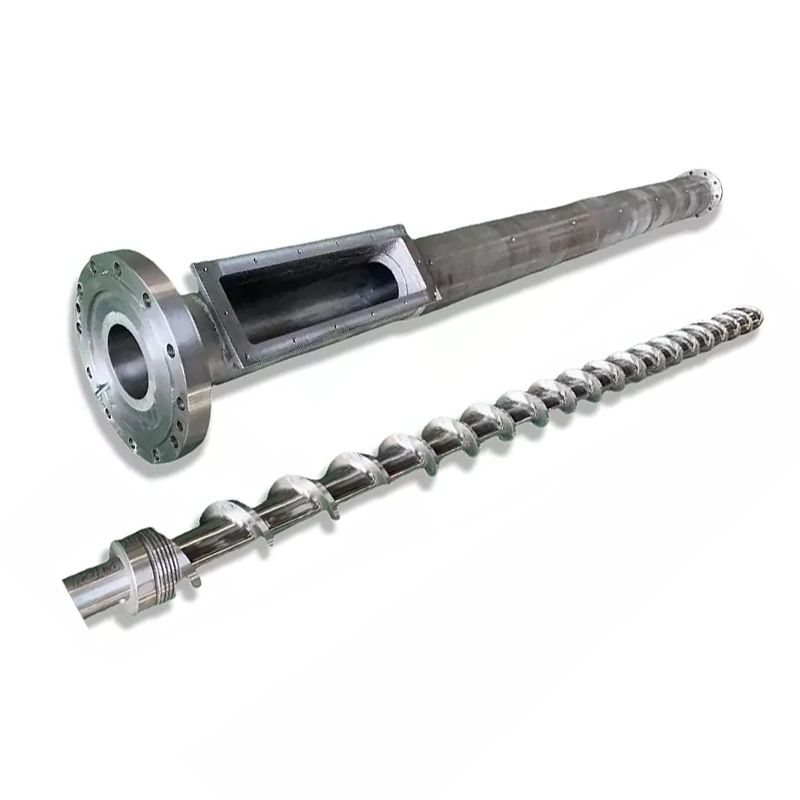
நன்ஹையாவின் தற்போதையபீப்பாய் விளிம்பு வரம்புவிளிம்பு இணைப்புகள் மற்றும் தனிப்பயனாக்கக்கூடிய போர்ட் அளவுகளுடன் சுற்று எஃகு விளிம்புகளை உள்ளடக்கியது. பிளாஸ்டிக், ரசாயனம், கிரானுலேஷன் மற்றும் இயந்திரப் பயன்பாடுகளுக்கு முழுமையாக தனிப்பயனாக்கப்பட்ட பரிமாணங்களுடன் ANSI, DIN மற்றும் JIS வடிவங்கள் கிடைக்கின்றன.
எங்கள் தொழிற்சாலை காட்சி:நிலையான பெயர் தொழில்நுட்ப உரையாடலைத் தொடங்குகிறது; அது வரைவதை முடிக்கவில்லை. பகுதி எங்கு அமர்ந்திருக்கிறது, எதைக் கண்டறிகிறது, எதை அடைக்கிறது, எதைக் கடந்து செல்கிறது என்று முதலில் கேட்கிறோம். அந்த செயல்பாடுகள் தெளிவாக இருந்தால், சரியான பரிமாணங்களைக் கட்டுப்படுத்துவது மிகவும் எளிதாகிவிடும்.


விளிம்பு பொருந்துமா என்பதை தீர்மானிக்கும் பரிமாணங்கள்
ஒரு பயனுள்ள வரைபடம் செயல்பாட்டிலிருந்து அளவைப் பிரிக்கிறது. போல்ட் துளைகள் க்ளாம்ப் ஃபோர்ஸை உருவாக்குகின்றன, பதிவேடு பகுதிகளைக் கண்டறிகிறது, முகம் முத்திரையைச் சுமக்கிறது மற்றும் துளை உருகும் அல்லது செயலாக்க ஊடகத்தைக் கொண்டுள்ளது. ஒரு அம்சத்தை மற்றொரு அம்சத்திற்கு ஈடுசெய்ய கேட்பது கடினமான அசெம்பிளி மற்றும் நிச்சயமற்ற சீல் ஆகியவற்றை உருவாக்குகிறது.
| வரைதல் அம்சம் | அது ஏன் முக்கியம் | வாங்குபவர் என்ன கூற வேண்டும் |
|---|---|---|
| வெளிப்புற விட்டம் | ஹீட்டர்கள், பாதுகாவலர்கள் அல்லது ஆதரவுகளுக்கு அருகில் உறை, கருவி அணுகல் மற்றும் அனுமதியைக் கட்டுப்படுத்துகிறது | பெயரளவு அளவு, சகிப்புத்தன்மை மற்றும் தடைசெய்யப்பட்ட துறை |
| மத்திய துளை அல்லது உருகும் பாதை | ஓட்டம் தொடர்ச்சி மற்றும் கூட்டு உள்ள உள் படி கட்டுப்படுத்துகிறது | விட்டம், சகிப்புத்தன்மை, மாற்றம் வடிவம், திசை மற்றும் மேற்பரப்பு தேவை |
| ஒட்டுமொத்த மற்றும் உள்ளூர் தடிமன் | போல்ட் ஈடுபாடு, விறைப்பு, சீரமைப்பு மற்றும் கூடியிருந்த நீளம் ஆகியவற்றைப் பாதிக்கிறது | டேட்டம் முகங்கள், தடிமன்கள், எதிர் துளைகள் மற்றும் ஹப் நீளம் |
| பதிவு அல்லது ஸ்பிகோட்டைக் கண்டறிதல் | போல்ட்-ஹோல் க்ளியரன்ஸ் மீது நம்பிக்கை வைப்பதற்குப் பதிலாக செறிவான அசெம்பிளியை நிறுவுகிறது | ஆண் அல்லது பெண் அம்சம், விட்டம், ஆழம், பொருத்தம் மற்றும் முன்னணி-இன் |
| போல்ட் முறை | கிளாம்பிங் இணைப்பை வழங்குகிறது மற்றும் கோண நோக்குநிலையை சரிசெய்கிறது | அளவு, சுருதி-வட்ட விட்டம், துளை அளவு, நூல், ஆழம் மற்றும் கோணத் தரவு |
| சீல் முகம் | கேஸ்கெட், மோதிரம், பள்ளம் அல்லது உலோக முகத்துடன் நோக்கம் கொண்ட தொடர்பை உருவாக்குகிறது | எதிர்கொள்ளும் வகை, பரிமாணங்கள், பூச்சு, முத்திரை விவரக்குறிப்பு மற்றும் அனுமதிக்கக்கூடிய சேதம் |
| வடிவியல் கட்டுப்பாடுகள் | துளை, பதிவு மற்றும் சீல் முகத்தை சரியாக இணைக்கவும் | தரவுகள் மற்றும் தேவையான பிளாட்னெஸ், செங்குத்தாக, நிலை, கோஆக்சியலிட்டி அல்லது ரன்அவுட் |
| நோக்குநிலை அம்சங்கள் | ஹீட்டர்கள், சென்சார் போர்ட்கள், கீவேகள், காவலர்கள் அல்லது சமச்சீரற்ற இனச்சேர்க்கை பகுதிகளை சீரமைக்கவும் | ஒரு தெளிவற்ற தரவுகளிலிருந்து கடிகார கோணம் |
ISO 286-1 சிலிண்டர் அம்சங்கள் மற்றும் அடிப்படை துளை மற்றும் அடிப்படை தண்டு கருத்துக்கள் உட்பட நேரியல் அளவு சகிப்புத்தன்மை மற்றும் பொருத்தங்களுக்கான சர்வதேச அமைப்பை வழங்குகிறது. ISO 1101 வடிவம், நோக்குநிலை, இருப்பிடம் மற்றும் ரன்அவுட் கட்டுப்பாடுகளுக்கான குறியீட்டு மொழியை வழங்குகிறது. இந்த தரநிலைகள் தேவையை வெளிப்படுத்த உதவுகின்றன, ஆனால் வடிவமைப்பாளர் இன்னும் செயல்பாட்டு தரவுகளையும் அனுமதிக்கக்கூடிய மதிப்புகளையும் தேர்ந்தெடுக்க வேண்டும்.
போல்ட்-ஹோல் கிளியரன்ஸ் என்பது ஒரு இருப்பிட அமைப்பு அல்ல.இணைக்கப்பட்ட டை ஹெட் அல்லது அடாப்டர் பீப்பாய் துளையுடன் குவிந்திருக்க வேண்டும் என்றால், ஒரு பதிவேடு அல்லது மற்றொரு கட்டுப்படுத்தப்பட்ட இருப்பிட அம்சத்தை வரையறுக்கவும். ஒழுங்கமைக்கப்பட்ட இரண்டு துளைகளை ஒன்றாக இணைக்கும்போது போல்ட்களை இறுக்குவது முகம், சீல் அல்லது ஃபாஸ்டென்சர்களை சேதப்படுத்தும் மற்றும் தீங்கு விளைவிக்கும் உள் படியை விட்டுவிடும்.

ANSI, DIN, JIS மற்றும் PN ஆகியவை முழுமையான கொள்முதல் விளக்கங்கள் அல்ல
நன்ஹையா ANSI, DIN மற்றும் JIS விருப்பங்கள் அல்லது தனிப்பயனாக்கப்பட்ட தரநிலையை வழங்குகிறது. ஒரு விளிம்பு நிறுவப்பட்ட தாவர குழாய்களில் சேரும்போது அல்லது ஏற்கனவே உள்ள பிராந்திய வடிவத்துடன் பொருந்த வேண்டும் என்றால் அந்த வரம்பு பயனுள்ளதாக இருக்கும். மேற்கோளுக்கு இன்னும் சரியான ஆவணம், பதிப்பு, பெயரளவு அளவு, மதிப்பீடு, முகம், பொருள் மற்றும் எந்த திட்ட மாற்றமும் தேவை.
எடுத்துக்காட்டாக, ASME B16.5, NPS 1/2 முதல் NPS 24 வரையிலான குழாய் விளிம்புகள் மற்றும் விளிம்பு பொருத்துதல்களுக்குத் தலைப்பிடப்பட்டுள்ளது. இதன் நோக்கம் அழுத்தம்-வெப்பநிலை மதிப்பீடுகள், பொருட்கள், பரிமாணங்கள், சகிப்புத்தன்மை, குறியிடுதல் மற்றும் சோதனை ஆகியவற்றைக் குறிக்கிறது. இது அதன் எல்லைக்குள் உள்ள கூறுகளுக்கான ஒரு வலுவான கட்டமைப்பாகும், ஆனால் அதன் தலைப்பு ஒவ்வொரு எக்ஸ்ட்ரூடர் இணைப்பையும் B16.5 விளிம்பாக மாற்றாது.
நடைமுறை வேறுபாடு:விளிம்பு அழுத்தம்-குழாய் எல்லையின் ஒரு பகுதியாக இருந்தால், பொருந்தக்கூடிய குழாய் விதிகள் மற்றும் தகுதிவாய்ந்த பொறியியல் மதிப்பாய்வைப் பயன்படுத்தவும். இது தனிப்பயன் இயந்திர இடைமுகமாக இருந்தால், அங்கீகரிக்கப்பட்ட கருவி வரைதல் மற்றும் இயக்க கடமையுடன் அதைக் கட்டுப்படுத்தவும். இது இரண்டு பாத்திரங்களையும் செய்தால், கொள்முதல் தொகுப்பு இரண்டு தேவைகளையும் பூர்த்தி செய்ய வேண்டும்.
நிலையான முறை
நிலையான எண், ஆண்டு அல்லது பதிப்பு, அளவு, வகுப்பு அல்லது PN, எதிர்கொள்ளும், பொருள் குழு மற்றும் இனச்சேர்க்கை கூறுகளைக் குறிப்பிடவும். எந்த விலகலையும் வெளிப்படையாக பட்டியலிடுங்கள்.
விருப்ப முறை
கையொப்பமிடப்பட்ட வரைபடத்தை அதிகாரமாக்குங்கள். ஒரு தரநிலைக்கான குறிப்பு இன்னும் தேர்ந்தெடுக்கப்பட்ட நூல்கள், பொருத்தங்கள், குறியீடுகள் அல்லது சோதனை முறைகளை வரையறுக்கலாம்.
கலப்பு இடைமுகம்
எந்த முகம் தரநிலையைப் பின்பற்றுகிறது மற்றும் எந்த முகம் தனிப்பயனாக்கப்பட்டது என்பதைக் காட்டு. இரு முனைகளுக்கும் இடையே உள்ள உள் மாற்றம் மற்றும் கோண உறவை வரையறுக்கவும்.
எங்கள் தொழிற்சாலை காட்சி:"பழைய விளிம்பு போன்றது" என்பது பயனுள்ள சூழலாகும், ஆனால் அது ஆய்வு செய்யக்கூடிய தேவையல்ல. நாங்கள் ஒரு வரைபடத்தில் சரியான இடைமுகத்தை வைத்து, வாங்குபவரிடம் அதை அங்கீகரிக்கும்படி கேட்கிறோம். இது உற்பத்தி, ஆய்வு மற்றும் நிறுவல் குழுக்களுக்கு அளவீடு கேள்விக்குட்படுத்தப்படும் போது அதே பதிலை அளிக்கிறது.
அழுத்தம் வகுப்பை வெப்பநிலை மற்றும் பொருளிலிருந்து பிரிக்க முடியாது
நன்ஹையாவின் பேரல் ஃபிளேன்ஜ் பக்கம் PN6, PN10, PN16, PN25, PN40 மற்றும் PN63 விருப்பங்களைப் பட்டியலிடுகிறது. இவற்றைக் கிடைக்கக்கூடிய விவரக்குறிப்பு வகைகளாகக் கருதுங்கள், ஒரு உலகளாவிய வேலை அழுத்த அறிக்கையாக அல்ல. பயன்படுத்தக்கூடிய மதிப்பீடு ஆளும் தரநிலை, பொருள், வெப்பநிலை, வடிவியல், போல்டிங், முத்திரை மற்றும் கணினி வடிவமைப்பு ஆகியவற்றைப் பொறுத்தது.
பாலிமர் செயலாக்கமானது ஒரு குறுகிய ஃபிளேன்ஜ் லேபிள் விவரிக்க முடியாத நிபந்தனைகளை சேர்க்கிறது. இணைப்பில் சூடான உருகுதல், வெப்பமூட்டும் மற்றும் குளிரூட்டும் சுழற்சிகள், இயந்திர அதிர்வு, இறக்க-தலை எடை, அசெம்பிளி சுமைகள் மற்றும் சுத்தம் செய்தல் ஆகியவற்றைக் காணலாம். இயல்பான மற்றும் அதிகபட்ச நிலைமைகளைக் குறிப்பிடவும், ஆனால் வடிவமைப்பு நிலைமைகளை வழக்கமான செயல்முறை அமைப்புகளிலிருந்து தனித்தனியாக வைத்திருங்கள்.
| கடமை உள்ளீடு | உற்பத்தியாளருக்கு இது ஏன் தேவைப்படுகிறது | இணைக்க வேண்டிய ஆதாரம் |
|---|---|---|
| இயல்பான மற்றும் அதிகபட்ச வெப்பநிலை | பொருள் நடத்தை, முத்திரை தேர்வு, வெப்ப இயக்கம் மற்றும் மதிப்பீடு அடிப்படையில் பாதிக்கிறது | செயல்முறை தாள், ஹீட்டர் அமைப்புகள் மற்றும் அளவிடப்பட்ட இயக்க வரம்பு |
| சாதாரண மற்றும் அதிகபட்ச அழுத்தம் | பொருந்தக்கூடிய வடிவமைப்பு முறையின் கீழ் இயந்திர மற்றும் சீல் கடமையை வரையறுக்கிறது | கருவி வரம்பு, இயக்க பதிவுகள் மற்றும் வடிவமைப்பு தேவை |
| அழுத்தம் ஊடகம் | உருகிய பாலிமர், எரிவாயு, திரவ அல்லது தாவர குழாய்களுக்கு வெவ்வேறு வடிவமைப்பு மற்றும் சுத்தம் கட்டுப்பாடுகள் தேவைப்படலாம் | பொருள் பெயர், சூத்திரம், பாதுகாப்பு தரவு மற்றும் செயல்முறை வரைபடம் |
| வெளிப்புற சுமை | ஒரு கனமான டை ஹெட் அல்லது ஆதரிக்கப்படாத குழாய்கள் விளிம்பில் வளைக்கும் சுமையை சேர்க்கலாம் | சட்டசபை எடை, ஈர்ப்பு மையம், ஆதரவு மற்றும் நிறுவல் வரைதல் |
| வெப்ப சுழற்சிகள் | மீண்டும் மீண்டும் விரிவாக்கம் மற்றும் சுருக்கம் முன் ஏற்றுதல், சீரமைப்பு மற்றும் சீல் ஆகியவற்றை பாதிக்கலாம் | அதிர்வெண் மற்றும் வெப்பமூட்டும் மற்றும் குளிரூட்டும் வரிசையைத் தொடங்கவும் நிறுத்தவும் |
| பொருந்தக்கூடிய குறியீடு அல்லது வாடிக்கையாளர் விதி | கணக்கீடுகள், பொருள் பதிவுகள், குறியிடுதல், சோதனை மற்றும் ஒப்புதல் பொறுப்பு ஆகியவற்றை தீர்மானிக்கிறது | சரியான ஆவணம், பதிப்பு மற்றும் திட்ட விவரக்குறிப்பு |
கசிவுக்கான தனியான சிகிச்சையாக அதிக PN எண்ணைத் தேர்ந்தெடுக்க வேண்டாம்.முகத்தில் சேதம், தவறான முத்திரை, சிதைவு, மாசுபாடு, மோசமான சீரமைப்பு, பொருத்தமற்ற போல்டிங் அல்லது வெப்ப இயக்கம் ஆகியவற்றால் கசிவு ஏற்படலாம். வகுப்பை அல்லது இறுக்கும் முறையை மாற்றுவதற்கு முன் தோல்வி பொறிமுறையைக் கண்டறியவும்.


உண்மையான சூழலுக்கான பொருள் மற்றும் மேற்பரப்பு சிகிச்சையைத் தேர்ந்தெடுக்கவும்
நன்ஹையா கார்பன் எஃகு, துருப்பிடிக்காத எஃகு மற்றும் அலாய் ஸ்டீல் ஆகியவற்றிலிருந்து பீப்பாய் விளிம்புகளை உற்பத்தி செய்கிறார். கிடைக்கக்கூடிய மேற்பரப்பு சிகிச்சைகளில் மணல் வெட்டுதல், கால்வனேற்றம் மற்றும் நிக்கல் முலாம் பூசுதல் ஆகியவை அடங்கும், மேலும் வாடிக்கையாளர் தேவைகளுக்கு மற்ற சிகிச்சைகள் கிடைக்கின்றன. அங்கீகரிக்கப்பட்ட வரைதல் ஒரு பரந்த பொருள் குடும்பம் மட்டுமல்ல, சரியான தரம் மற்றும் சிகிச்சை நோக்கத்தைக் குறிப்பிட வேண்டும்.
| விருப்பம் | ஏன் வாங்குபவர் அதை கருத்தில் கொள்ளலாம் | ஒப்புதலுக்கு முன் தீர்க்க வேண்டிய கேள்விகள் |
|---|---|---|
| கார்பன் எஃகு | சுற்றுச்சூழல் கட்டுப்படுத்தப்படும் பொது இயந்திர வலிமை மற்றும் பொருளாதார உற்பத்தி | சரியான தரம், அரிப்பு பாதுகாப்பு, weldability, வெப்பநிலை அடிப்படை மற்றும் வெளிப்படும் பரப்புகளில் |
| துருப்பிடிக்காத எஃகு | வரையறுக்கப்பட்ட செயல்முறை சூழலுக்கு அரிப்பு எதிர்ப்பு அல்லது தூய்மையான வெளிப்படும் மேற்பரப்பு | சரியான தரம், இரசாயன வெளிப்பாடு, கேலிங் ஆபத்து, இனச்சேர்க்கை பொருட்கள் மற்றும் புனையமைப்பு வழி |
| அலாய் எஃகு | ஒரு குறிப்பிட்ட அலாய் மற்றும் சிகிச்சை பாதையை அழைக்கும் மெக்கானிக்கல் அல்லது தெர்மல் டூட்டி | தரம், வெப்ப சிகிச்சை, கடினத்தன்மை, கடினத்தன்மை, இயந்திரத்திறன் மற்றும் ஆய்வு பதிவுகள் |
| மணல் வெட்டப்பட்ட மேற்பரப்பு | மேற்பரப்பு தயாரிப்பு அல்லது ஒரு குறிப்பிட்ட வெளிப்புற பூச்சு | எந்த முகங்கள் சிகிச்சையளிக்கப்படுகின்றன மற்றும் எந்த துல்லியமான அல்லது சீல் முகங்கள் பாதுகாக்கப்பட வேண்டும் |
| கால்வனேற்றப்பட்ட அல்லது நிக்கல் பூசப்பட்ட மேற்பரப்பு | ஒப்புக்கொள்ளப்பட்ட சூழலுக்கான கூடுதல் மேற்பரப்பு பாதுகாப்பு | பூச்சு பொருள், தடிமன் அளவுகோல், முகமூடிப் பகுதிகள், பரிமாண கொடுப்பனவு மற்றும் பழுதுபார்க்கும் முறை |
ஒரு பூச்சு ஒரு பொருத்தமற்ற அடிப்படை பொருள், பலவீனமான வடிவியல் அல்லது சேதமடைந்த சீல் முகத்தை சரி செய்யாது. வரைதல் முகமூடி செய்யப்பட்ட மேற்பரப்புகள் மற்றும் இறுதி பரிமாணங்களை வரையறுக்கவில்லை என்றால், இது ஒரு நெருக்கமான பதிவேட்டையும் மாற்றலாம். சிகிச்சைக்கு முன் சகிப்புத்தன்மை பொருந்துமா அல்லது சட்டசபைக்கு தயாராக உள்ள முடிக்கப்பட்ட பகுதிக்கு பொருந்துமா என்பதை முடிவு செய்யுங்கள்.
எங்கள் தொழிற்சாலை காட்சி:பாதுகாக்கப்பட்ட வெளிப்புற முகங்களிலிருந்து வேலை செய்யும் முகங்களைப் பிரிக்கிறோம். ஒரு முத்திரை நிலம், விட்டம் அல்லது இறுக்கமான துளை தற்செயலாக ஒரு பூச்சு பெற கூடாது. முடிக்கப்பட்ட பாகங்கள் வந்த பிறகு அவற்றைத் தீர்ப்பதை விட வரைபடத்தில் சிகிச்சையின் எல்லைகளைக் குறிப்பது மிகவும் பாதுகாப்பானது.



மாற்று பீப்பாய் விளிம்பை எவ்வாறு அளவிடுவது
ஒரு பழைய பகுதி மதிப்புமிக்க இயற்பியல் சான்றுகளை வழங்குகிறது, ஆனால் அது இனி உத்தேசிக்கப்பட்ட வடிவவியலைக் குறிக்காது. ஒரு பதிவேடு அணியலாம், பழுதுபார்க்கும் போது ஒரு முகத்தை குறைக்கலாம் மற்றும் வெப்பம் தட்டு சிதைந்துவிடும். அசல் இயந்திரம் அல்லது அசெம்பிளி டிராயிங் கிடைக்கும் போது அது சிறந்த தொடக்க அதிகாரமாக இருக்கும்.
- நிறுவப்பட்ட சட்டசபையை புகைப்படம் எடுக்கவும்.பிரித்தெடுப்பதற்கு முன் ஓட்டம் திசை, கூறு ஒழுங்கு, மையக் கோடு, ஆதரவுகள், ஹீட்டர்கள், சென்சார்கள் மற்றும் அணுகலைப் பதிவு செய்யவும்.
- இரண்டு இனச்சேர்க்கை கூறுகளையும் அடையாளம் காணவும்.ஒவ்வொரு முகத்துடனும் இணைக்கப்பட்டுள்ள பீப்பாய், அடாப்டர், ஸ்கிரீன் சேஞ்சர், கன்ஃப்ளூயன்ஸ் கோர், கியர்பாக்ஸ் பக்க அமைப்பு அல்லது டை ஹெட் ஆகியவற்றைக் கவனியுங்கள்.
- ஆதாரத்தை மாற்றாமல் சுத்தம் செய்யுங்கள்.பாலிமர் மற்றும் தளர்வான மாசுபாட்டை அகற்றவும், விளிம்புகளை வட்டமிடாமல் அல்லது தோல்வியை விளக்கும் தேய்மான அடையாளங்களை மெருகூட்டவும்.
- தரவுகளை நிறுவவும்.பரிமாணங்களைப் பதிவு செய்வதற்கு முன் முதன்மை சீல் அல்லது மவுண்டிங் முகம், துளை அல்லது பதிவு அச்சு மற்றும் ஒரு கோண அம்சத்தைத் தேர்வு செய்யவும்.
- ஒவ்வொரு இடைமுகத்தையும் அளவிடவும்.துளை, வெளிப்புற விட்டம், தடிமன், ஒவ்வொரு அடி மற்றும் ஆழம், போல்ட் முறை, நூல்கள், கவுண்டர்போர்கள், முக அம்சங்கள் மற்றும் நோக்குநிலை ஆகியவற்றை பதிவு செய்யவும்.
- இனச்சேர்க்கை பகுதிகளை அளவிடவும்.நகலெடுக்கப்பட்ட அணிந்த ஃபிளேன்ஜ் பழைய பிழையை மீண்டும் உருவாக்கலாம். உண்மையான ஆண் மற்றும் பெண் பதிவேடுகள், கிடைக்கும் போல்ட் நிச்சயதார்த்தம் மற்றும் முத்திரை இடம் ஆகியவற்றைச் சரிபார்க்கவும்.
- புதிய வரைபடத்தில் உள்ள முரண்பாடுகளைத் தீர்க்கவும்.மாதிரி, அசல் வரைதல் மற்றும் இனச்சேர்க்கை அளவீடுகளை ஒப்பிட்டு, பின்னர் நோக்கம் கொண்ட செயல்பாட்டை மீட்டெடுக்கும் பரிமாணத்தை அங்கீகரிக்கவும்.
குறைந்தபட்ச புகைப்பட தொகுப்பு:ஒரு நிறுவப்பட்ட கண்ணோட்டம், இரண்டு விளிம்பு முகங்கள், ஒரு பக்கக் காட்சி, பீப்பாய் அல்லது டை-ஹெட் பெயர்ப் பலகை, ஒவ்வொரு குறி அல்லது பகுதி எண், முத்திரை மற்றும் சேதத்தின் நெருக்கமான காட்சிகள். நோக்குநிலைக்கு பகுதிக்கு அருகில் ஒரு அளவை வைக்கவும், ஆனால் முன்னோக்கு புகைப்படங்களிலிருந்து முக்கியமான பரிமாணங்களை ஒருபோதும் கணக்கிட வேண்டாம்.
இரட்டை திருகு அல்லது பல கூறு திட்டங்களுக்கு, கோண நோக்குநிலையை கவனமாக சரிபார்க்கவும். மெல்ட் ஓப்பனிங், ஹீட்டர் டெர்மினல், சென்சார் போர்ட் அல்லது சப்போர்ட் இல்லாத போது போல்ட் பேட்டர்ன் சமச்சீராக இருக்கலாம். அசெம்பிளியை ஒன்றாக போல்ட் செய்து இன்னும் பயன்படுத்த முடியாத நிலையில் சுழற்றலாம்.
தொடர்புடைய தயாரிப்பு குடும்பத்தைப் பகிரவும், இதன் மூலம் சப்ளையர் அமைப்பைப் புரிந்துகொள்வார். நன்ஹையா ஆதரிக்கிறார்ஒற்றை திருகு, இணையான இரட்டை திருகுமற்றும்கூம்பு வடிவ இரட்டை திருகு குழல்பயன்பாடுகள், பிளஸ்extruder சங்கம கோர்கள்மற்றும் தனிப்பயனாக்கப்பட்ட டை இடைமுகங்கள்.
எந்திர திறன் வரைபடத்தை ஆதரிக்கிறது, ஆனால் அதை மாற்றாது
நன்ஹையாவின்உற்பத்தி உபகரணங்கள்பக்கம் CNC துளையிடுதல் மற்றும் 0.02 மிமீ பொருத்துதல் துல்லியத்தை பட்டியலிடுகிறது. ஒழுங்கற்ற திருகு விமானங்கள் மற்றும் சிறப்பு விளிம்பு கட்டமைப்புகளுக்கான ஐந்து-அச்சு எந்திரத்தையும் இது அடையாளம் காட்டுகிறது. இந்த திறன்கள் சிக்கலான துளை வடிவங்கள் மற்றும் விளிம்பு அம்சங்களுக்கு பொருத்தமானவை.
ஒரு இயந்திரத்தின் வெளியிடப்பட்ட பொருத்துதல் திறன் தானாகவே ஒவ்வொரு முடிக்கப்பட்ட விளிம்பின் சகிப்புத்தன்மை அல்ல. உண்மையான ஏற்பு என்பது வரைதல், செயல்முறை வழி, பொருத்துதல், பொருள் நிலை, வெப்ப சிகிச்சை அல்லது பூச்சு வரிசை மற்றும் ஒப்புக்கொள்ளப்பட்ட ஆய்வு முறை ஆகியவற்றிலிருந்து வருகிறது.
| உற்பத்தி நிலை | கட்டுப்பாட்டு கேள்வி | பயனுள்ள வாங்குபவர் பதிவு |
|---|---|---|
| பொருள் ரசீது | ஆர்டரில் கூறப்பட்டுள்ள சரியான தரம் மற்றும் படிவத்துடன் பொருள் பொருந்துகிறதா? | ஒப்பந்தத்தில் குறிப்பிடப்படும் போது பொருள் சான்றிதழ் |
| டேட்டம் எந்திரம் | எந்த முகம் மற்றும் அச்சானது பிற்கால அம்சங்களைக் கட்டுப்படுத்தும்? | தெளிவான தரவுத் திட்டத்துடன் வரைதல் அங்கீகரிக்கப்பட்டது |
| துளை மற்றும் பதிவு இயந்திரம் | இனச்சேர்க்கை விட்டம், ஆழம் மற்றும் பொருத்தங்கள் சரியான வரிசையில் உருவாக்கப்படுகின்றனவா? | முக்கியமான இடைமுக அம்சங்களுக்கான பரிமாண அறிக்கை |
| துளை உற்பத்தி | சுருதி வட்டம், கோண நோக்குநிலை, நூல் மற்றும் ஆழம் சரியாகக் குறிப்பிடப்பட்டுள்ளதா? | பேட்டர்ன் ஆய்வு முடிவுகள் மற்றும் நூல் சரிபார்ப்பு |
| முகத்தை முடித்தல் | முத்திரை வடிவியல், தட்டையான தன்மை மற்றும் மேற்பரப்பு தேவைகள் பாதுகாக்கப்படுகிறதா? | குறிப்பிட்ட முக ஆய்வு மற்றும் மேற்பரப்பு பதிவு |
| வெப்ப அல்லது மேற்பரப்பு சிகிச்சை | சிகிச்சை அளவு, தட்டையானது, கடினத்தன்மை அல்லது பாதுகாக்கப்பட்ட பகுதிகளை மாற்றுமா? | தேவைக்கேற்ப சிகிச்சை சான்றிதழ் மற்றும் இறுதி பரிமாண ஆய்வு |
| இறுதி மார்க்கிங் மற்றும் பேக்கிங் | ஆலை திருத்தம், நோக்குநிலை மற்றும் இனச்சேர்க்கையை அடையாளம் காண முடியுமா? | பகுதி குறித்தல், ஆய்வு வெளியீடு மற்றும் பாதுகாக்கப்பட்ட பேக்கேஜிங் |



எங்கள் தொழிற்சாலை காட்சி:ஒரு சகிப்புத்தன்மைக்கு ஒரு காரணம் மற்றும் ஒரு ஆய்வு முறை இருக்க வேண்டும். அசெம்பிளிக்கு கட்டுப்பாடு தேவைப்படும் இடங்களில் கண்டறிதல், சீல் செய்தல் மற்றும் சீரமைத்தல் அம்சங்களை நாங்கள் இறுக்குகிறோம். ஒவ்வொரு பரிமாணத்திற்கும் சாத்தியமான மிகச்சிறிய சகிப்புத்தன்மையைப் பயன்படுத்துவது செலவை மட்டுமே சேர்க்கிறது மற்றும் உண்மையில் பொருத்தத்தை தீர்மானிக்கும் அம்சங்களிலிருந்து திசைதிருப்ப முடியும்.
என்ன பொதுவான flange பிரச்சனைகள் உங்களுக்கு சொல்கிறது
இணைப்புச் சிக்கல் ஒரு புகைப்படத்தால் அரிதாகவே கண்டறியப்படுகிறது. அறிகுறி தோன்றும் போது, அது வெப்பநிலை அல்லது அழுத்தத்துடன் மாறுகிறதா, மற்றும் கசிவு, இயக்கம் அல்லது சேதம் எங்கு தொடங்குகிறது என்பதை பதிவு செய்யவும். ஒரு நேரத்தில் ஒரு கட்டுப்படுத்தப்பட்ட மாறியை மாற்றவும்.
| கவனிக்கப்பட்ட சிக்கல் | ஆய்வு செய்ய சாத்தியமான காரணங்கள் | கொள்முதல் பாடம் |
|---|---|---|
| புதிய விளிம்பு பதிவேட்டில் நுழையாது | தவறான விட்டம் அல்லது பொருத்தம், இருக்கும் முகத்தில் பூச்சு, பர், அழுக்கு, வெப்ப நிலை அல்லது இனச்சேர்க்கை பகுதி சிதைவு | மாநில இறுதி சிகிச்சை பரிமாணங்கள், பொருத்தம், முன்னணி மற்றும் ஆய்வு வெப்பநிலை |
| போல்ட் துளைகள் சீரமைக்கவில்லை | தவறான சுருதி வட்டம், துளை எண்ணிக்கை, கோணத் தரவு, கை, நூல் அல்லது வரைதல் திருத்தம் | காணக்கூடிய நோக்குநிலை அம்சத்திலிருந்து முழு வடிவத்தையும் அளவிடவும் |
| வெப்பத்தின் போது கசிவு தோன்றும் | வெப்ப இயக்கம், பொருத்தமற்ற முத்திரை, முகம் சிதைவு, முன் ஏற்றம் இழப்பு அல்லது அங்கீகரிக்கப்பட்ட அடிப்படையில் வெளியே வெப்பநிலை | கணினி மதிப்பாய்வில் வெப்ப சுழற்சி, சீல் விவரக்குறிப்பு மற்றும் போல்டிங் முறை ஆகியவற்றைச் சேர்க்கவும் |
| ஒரு பிரிவில் கசிவு நீடிக்கிறது | உள்ளூர் முகம் சேதம், மாசுபாடு, சீரற்ற சமதளம், தவறான சீரமைப்பு அல்லது வெளிப்புற வளைவு சுமை | முகக் கட்டுப்பாடுகளைக் குறிப்பிடவும் மற்றும் இணைக்கப்பட்ட சட்டசபையை ஆதரிக்கவும் |
| பாலிமர் மூட்டில் சிதைகிறது | உட்புற படி, இறந்த பாக்கெட், தோராயமான சேதம், கசிவு பாதை அல்லது இடைமுகத்திற்கு அருகில் அதிகப்படியான குடியிருப்பு | வெளிப்புற விளிம்பு பரிமாணங்களை மட்டுமல்ல, கூடியிருந்த உருகும் பாதையையும் கட்டுப்படுத்தவும் |
| ஃபாஸ்டென்சர்கள் மீண்டும் மீண்டும் தளர்த்தப்படுகின்றன அல்லது தோல்வியடைகின்றன | தவறான ஃபாஸ்டென்னர் விவரக்குறிப்பு, சீரற்ற அசெம்பிளி, வெப்ப சைக்கிள் ஓட்டுதல், அதிர்வு, அதிக சுமை அல்லது சிதைந்த முகங்கள் | முழுமையான கூட்டுக்கு போல்டிங் மற்றும் இறுக்குதல் ஆகியவற்றை பொறுப்பான பொறியாளர் வரையறுக்க வேண்டும் |
| இணைப்பில் அரிப்பு தொடங்குகிறது | பொருத்தமற்ற பொருள், சேதமடைந்த பூச்சு, சிக்கிய மாசு, இணக்கமற்ற சூழல் அல்லது கால்வனிக் நிலை | பொருள் மற்றும் சிகிச்சையைத் தேர்ந்தெடுப்பதற்கு முன் உண்மையான இரசாயன மற்றும் சுத்தப்படுத்தும் சூழலை விவரிக்கவும் |
அதிக முறுக்கு ஒரு நோயறிதல் அல்ல.அதிகப்படியான இறுக்கம் நூல்கள், போல்ட்கள், முகங்கள், முத்திரைகள் அல்லது இணைக்கப்பட்ட உபகரணங்களை சேதப்படுத்தும். இயந்திரத்தை தனிமைப்படுத்தி பாதுகாப்பாக வைக்கவும், பின்னர் தகுதிவாய்ந்த பணியாளர்கள் முழு மூட்டையும் ஆய்வு செய்து அங்கீகரிக்கப்பட்ட அசெம்பிளி நடைமுறையைப் பின்பற்றவும்.
flange இணைக்கப்பட்டால் aகுழாய் வெளியேற்றம் இறக்கும் தலை, சப்போர்ட் மற்றும் சென்டர்லைன் மற்றும் கூட்டு சரிபார்க்கவும். இது ஒரு அருகில் இணைந்தால்பிளாஸ்டிக் எக்ஸ்ட்ரூடர் கியர்பாக்ஸ்அல்லது பீப்பாய் ஆதரவு, இயந்திர அமைப்பு இடைமுகத்தை சீரமைக்காமல் கட்டாயப்படுத்தவில்லை என்பதை சரிபார்க்கவும்.
Extruder barrel flange RFQ சரிபார்ப்பு பட்டியல்
ஒரு முழுமையான RFQ ஆனது, வாங்குபவர் நிறுவ எதிர்பார்க்கும் அதே பகுதியை மேற்கோள் காட்ட சப்ளையர் அனுமதிக்கிறது. முடிந்த போதெல்லாம், திருத்தம்-கட்டுப்படுத்தப்பட்ட வரைபடத்தை இணைக்கவும், மேலும் பொறியியல் உறுதிப்படுத்தல் தேவைப்படும் ஒவ்வொரு உருப்படியையும் குறிக்கவும்.
- Flange செயல்பாடு மற்றும் சரியான நிறுவல் நிலை
- இயந்திர உற்பத்தியாளர், மாதிரி மற்றும் தொடர் சூழல்
- இனச்சேர்க்கை கூறு வரைபடங்கள் அல்லது பகுதி எண்கள் இரண்டும்
- வெளிப்புற விட்டம் மற்றும் அனைத்து உள்ளூர் உறை வரம்புகள்
- மத்திய துளை மற்றும் உள் மாற்றம் வடிவியல்
- ஒட்டுமொத்த தடிமன், மையங்கள், படிகள் மற்றும் இடைவெளிகள்
- விட்டம், ஆழம், பொருத்தங்கள் மற்றும் லீட்-இன்களை பதிவு செய்யவும்
- போல்ட் அளவு, சுருதி வட்டம் மற்றும் கோண தரவு
- கிளியரன்ஸ்-ஹோல், கவுண்டர்போர் அல்லது நூல் விவரங்கள்
- சீல் முகம், பள்ளம், கேஸ்கெட் அல்லது சீல் விவரக்குறிப்பு
- தேவையான படிவம், நோக்குநிலை மற்றும் நிலை கட்டுப்பாடுகள்
- சரியான பொருள் தரம் மற்றும் வெப்ப சிகிச்சை
- மேற்பரப்பு சிகிச்சை, மறைத்தல் மற்றும் இறுதி பரிமாணங்கள்
- இயல்பான மற்றும் வடிவமைப்பு வெப்பநிலை தகவல்
- இயல்பான மற்றும் வடிவமைப்பு அழுத்தம் தகவல்
- நடுத்தர, பாலிமர் சூத்திரம் மற்றும் துப்புரவு வெளிப்பாடு
- வெளிப்புற சுமைகள், ஆதரவு மற்றும் வெப்ப சுழற்சிகள்
- பொருந்தக்கூடிய தரநிலை, பதிப்பு மற்றும் திட்ட விதிகள்
- அளவு, உதிரி பாக உத்தி மற்றும் குறியிடுதல்
- பொருள், சிகிச்சை மற்றும் ஆய்வு ஆவணங்கள்
- தேவையான பொருத்தம் சோதனை அல்லது ஒப்புக்கொள்ளப்பட்ட கணினி சோதனை
- மாற்றங்களுக்கான புகைப்படங்கள் மற்றும் நிபந்தனை அறிக்கை
எங்கள் தொழிற்சாலை காட்சி:புகைப்படங்கள் எங்கு பார்க்க வேண்டும் என்று கூறுகின்றன, இப்போது என்ன இருக்கிறது என்பதை மாதிரிகள் கூறுகின்றன மற்றும் வரைபடங்கள் எதைத் தயாரிக்க வேண்டும் என்று கூறுகின்றன. ஒரு வலுவான மாற்று ஆர்டர் கிடைக்கும்போது மூன்றையும் பயன்படுத்துகிறது. அவர்கள் உடன்படவில்லை என்றால், மிகவும் வசதியான அளவீட்டைத் தேர்ந்தெடுப்பதற்குப் பதிலாக, ஒப்புதலைப் பெறுவதை நிறுத்துவோம்.
இனச்சேர்க்கை இடைமுகத்தைச் சுற்றி ஏற்றுக்கொள்ளலை உருவாக்குங்கள்
ஆய்வு வரைதல் மதிப்பாய்வின் போது அடையாளம் காணப்பட்ட அபாயங்களைப் பின்பற்ற வேண்டும். ஒரு எளிய தட்டையான விளிம்பிற்கு ஒரு குறுகிய பரிமாண அறிக்கை தேவைப்படலாம். ஒரு அழுத்தம்-எல்லை கூறு, சிறப்பு அடாப்டர் அல்லது நெருக்கமான பொருத்தம் மாற்றியமைக்க கூடுதல் பதிவுகள், பொறுப்பான பொறியியல் நடைமுறையின் கீழ் சோதனை அல்லது கணினி சோதனை தேவைப்படலாம்.
| ஏற்றுக்கொள்ளும் வாயில் | ஆதாரம் | கேள்வியை விடுங்கள் |
|---|---|---|
| வரைதல் ஒப்புதல் | தரவுகள், பரிமாணங்கள், சகிப்புத்தன்மை, பொருள், சிகிச்சை மற்றும் குறிப்புகளுடன் கையொப்பமிடப்பட்ட திருத்தம் | அனுமானங்களை நம்பாமல், உத்தேசிக்கப்பட்ட இனச்சேர்க்கை கூட்டத்தை வரைதல் விவரிக்கிறதா? |
| பொருள் மற்றும் சிகிச்சை | தேவையான சான்றிதழ்கள் பகுதி அல்லது உற்பத்தி பகுதியுடன் இணைக்கப்பட்டுள்ளன | ஆர்டரில் குறிப்பிடப்பட்டுள்ள தரம் மற்றும் சிகிச்சையுடன் பதிவுகள் பொருந்துமா? |
| பரிமாண ஆய்வு | துளை, பதிவு, தடிமன், போல்ட் பேட்டர்ன், சீல் ஜியோமெட்ரி மற்றும் குறிப்பிட்ட வடிவியல் கட்டுப்பாடுகளுக்கான முடிவுகள் | அனைத்து செயலாக்கத்திற்கும் பிறகு செயல்பாட்டு அம்சங்கள் அங்கீகரிக்கப்பட்ட வரம்புகளுக்குள் உள்ளதா? |
| காட்சி நிலை | புகைப்படங்கள் மற்றும் முகங்கள், நூல்கள், பூச்சு, விளிம்புகள் மற்றும் குறிக்கும் ஆய்வு | சீல் வைப்பது மற்றும் மேற்பரப்பைக் கண்டறிவது சுத்தமாகவும், பாதுகாக்கப்பட்டதாகவும், ஏற்றுக்கொள்ள முடியாத சேதம் இல்லாமல் உள்ளதா? |
| இனச்சேர்க்கை சோதனை | வாங்குபவர் வழங்கிய இனச்சேர்க்கை பாகங்கள், அளவீடுகள் அல்லது ஒப்புக்கொள்ளப்பட்ட ஆய்வு சாதனத்துடன் பொருத்தவும் | அசெம்பிளி கட்டாயப்படுத்தாமல், நோக்கம் கொண்டதைக் கண்டறிந்து, திசைமாற்றி, கட்டுகிறதா? |
| அமைப்பு அல்லது அழுத்தம் சோதனை | ஒப்புக்கொள்ளப்பட்ட நடைமுறை, பொறுப்பான ஒப்புதல் மற்றும் தேவைப்படும்போது பதிவுசெய்யப்பட்ட முடிவு | ஃபிளேன்ஜின் உண்மையான நோக்கம் மற்றும் ஆளும் விதிகளுக்கு சரியான சோதனை நடத்தப்பட்டதா? |
| கப்பல் வெளியீடு | பகுதி அடையாளம், பாதுகாப்பு, பேக்கிங் பட்டியல் மற்றும் ஆவண தொகுப்பு | பெறும் ஆலை சரியான திருத்தத்தை அடையாளம் கண்டு, பாதுகாத்து மற்றும் நிறுவ முடியுமா? |
நிறுவல் ஆதரவு அல்லது பராமரிப்பு திட்டமிடலுக்கு, நன்ஹையாவை மதிப்பாய்வு செய்யவும்தொழில்நுட்ப சேவை. சப்ளையர் தேர்வும் இதில் அடங்கும்நிறுவனத்தின் சுயவிவரம், உற்பத்தி உபகரணங்கள்மற்றும் தற்போதையசான்றிதழ்கள்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
எக்ஸ்ட்ரூடர் பீப்பாய் ஃபிளேன்ஜை மேற்கோள் காட்ட என்ன தகவல் தேவை?
வெளிப்புற விட்டம், துளை, தடிமன், இருப்பிடப் பதிவு, போல்ட் அளவு, போல்ட்-துளை அல்லது நூல் அளவு, சுருதி-வட்ட விட்டம், துளை நோக்குநிலை, சீல் முகம் மற்றும் இனச்சேர்க்கை கூறு ஆகியவற்றிற்கான கட்டுப்படுத்தப்பட்ட வரைதல் அல்லது தெளிவான பரிமாணங்களை அனுப்பவும். எக்ஸ்ட்ரூடர் மாதிரி, பொருள், இயக்க வெப்பநிலை மற்றும் அழுத்த அடிப்படை, மேற்பரப்பு சிகிச்சை, அளவு மற்றும் தேவையான ஆய்வு ஆவணங்களைச் சேர்க்கவும்.
பீப்பாய் ஃபிளேன்ஜைக் குறிப்பிட ANSI, DIN அல்லது JIS போதுமா?
இல்லை. சரியான நிலையான எண், பதிப்பு, அளவு, மதிப்பீடு, எதிர்கொள்ளும், பொருள் மற்றும் இனச்சேர்க்கை கூறு ஆகியவை நிலையான குழாய் விளிம்பிற்குத் தேவை. தனிப்பயன் எக்ஸ்ட்ரூடர் அல்லது டை-ஹெட் ஃபிளேஞ்சிற்கு கட்டுப்படுத்தப்பட்ட இயந்திர வரைபடம் தேவைப்படலாம், ஏனெனில் அதன் பதிவு, உருகும் பாதை, போல்ட் நோக்குநிலை மற்றும் ஒட்டுமொத்த வடிவியல் ஆகியவை பைப்-ஃபிளேன்ஜ் தரநிலைக்கு வெளியே வரலாம்.
நன்ஹையா ஃபிளேன்ஜ் பக்கத்தில் PN6, PN10, PN16, PN25, PN40 மற்றும் PN63 என்றால் என்ன?
அவை நன்ஹையா பீப்பாய் விளிம்புகளுக்கு பட்டியலிடப்பட்ட அழுத்தம்-வகுப்பு விருப்பங்கள். அவை ஒவ்வொரு பொருளுக்கும் வெப்பநிலைக்கும் உலகளாவிய வேலை அழுத்தம் உத்தரவாதம் அல்ல. கொள்முதல் விவரக்குறிப்பு தேர்ந்தெடுக்கப்பட்ட PN வகுப்பை சரியான தரநிலை, பரிமாணங்கள், பொருள், வெப்பநிலை அடிப்படை, போல்டிங், சீல் மற்றும் பொருந்தக்கூடிய அமைப்பு வடிவமைப்பு விதிகளுடன் இணைக்க வேண்டும்.
பீப்பாய் ஃபிளாஞ்சிற்கு நான் எந்தப் பொருளைத் தேர்வு செய்ய வேண்டும்?
நன்ஹையா கார்பன் ஸ்டீல், துருப்பிடிக்காத எஃகு மற்றும் அலாய் ஸ்டீல் விருப்பங்களை வழங்குகிறது. தேர்வு சுமை, வெப்பநிலை, அரிப்பு வெளிப்பாடு, பாலிமர் அல்லது சேர்க்கைகள் தொடர்பு, வெல்டிங் தேவைகள், இனச்சேர்க்கை பகுதி பொருள், மேற்பரப்பு சிகிச்சை மற்றும் ஆளும் வடிவமைப்பு விதிகள் கருத்தில் கொள்ள வேண்டும். மெட்டீரியல் குடும்பத்தால் மட்டும் ஆர்டர் செய்யாமல், அங்கீகரிக்கப்பட்ட வரைபடத்தில் சரியான தரத்தைக் குறிப்பிடவும்.
மாற்று எக்ஸ்ட்ரூடர் ஃபிளேன்ஜை எப்படி அளவிடுவது?
துளை, வெளிப்புற விட்டம், ஒட்டுமொத்த தடிமன், பதிவு விட்டம் மற்றும் ஆழம், போல்ட் அளவு, துளை அல்லது நூல் அளவு, சுருதி-வட்ட விட்டம், கோண நோக்குநிலை மற்றும் சீல் அம்சங்கள் ஆகியவற்றை அளவிடவும். இனச்சேர்க்கை பகுதி, ஓட்டம் திசை மற்றும் சட்டசபை நிலை ஆகியவற்றை பதிவு செய்யவும். அசல் இயந்திர வரைபடத்துடன் அளவீடுகளை ஒப்பிடவும், ஏனெனில் அகற்றப்பட்ட பகுதி அணியலாம், சிதைந்துவிடும் அல்லது முன்பு பழுதுபார்க்கப்படலாம்.
நிறுவிய பின் எக்ஸ்ட்ரூடர் ஃபிளேன்ஜ் ஏன் கசிகிறது?
சாத்தியமான காரணங்களில் சேதமடைந்த அல்லது பொருத்தமற்ற சீல் முகம், தவறான கேஸ்கெட் அல்லது சீல், ஃபிளேன்ஜ்-ஃபேஸ் சிதைவு, மோசமான பதிவு சீரமைப்பு, மாசுபாடு, சீரற்ற போல்டிங், பொருத்தமற்ற ஃபாஸ்டென்னர்கள், வெப்ப இயக்கம் அல்லது அங்கீகரிக்கப்பட்ட வடிவமைப்பிற்கு வெளியே அழுத்தம் மற்றும் வெப்பநிலை நிலை ஆகியவை அடங்கும். மேலும் இறுக்கமான சக்தியைப் பயன்படுத்துவதற்கு முன் காரணத்தைக் கண்டறியவும்.
ஒரு சப்ளையர் ஒரு மாதிரியிலிருந்து தேய்ந்த பீப்பாய் விளிம்பை நகலெடுக்க முடியுமா?
ஒரு உடல் மாதிரி பயனுள்ளதாக இருக்கும், ஆனால் அது மட்டுமே அதிகாரமாக இருக்கக்கூடாது. தேய்மானம், அரிப்பு, மறு எந்திரம், பழுது மற்றும் வெப்ப சிதைவு ஆகியவை முக்கியமான பரிமாணங்களை மாற்றும். கிடைக்கும்போது அசல் வரைபடத்தைப் பயன்படுத்தவும், இனச்சேர்க்கை கூறுகளை அளவிடவும் மற்றும் மாற்று வரைதல் அங்கீகரிக்கப்படுவதற்கு முன்பு எந்த அளவுகள் மீட்டமைக்கப்படும் என்பதை ஒப்புக்கொள்ளவும்.
தனிப்பயன் பீப்பாய் ஃபிளேன்ஜ் எவ்வாறு ஏற்றுக்கொள்ளப்பட வேண்டும்?
முதலில் வரைபடத்தை அங்கீகரிக்கவும், பின்னர் ஆர்டருக்குத் தேவையான பொருள் மற்றும் சிகிச்சை பதிவுகளை சரிபார்க்கவும். துளை, பதிவு, தடிமன், போல்ட் பேட்டர்ன், சீல் ஜியோமெட்ரி மற்றும் வரைபடத்திற்கு எதிராக குறிப்பிட்ட வடிவம் அல்லது நிலைக் கட்டுப்பாடுகளை ஆய்வு செய்யவும். நடைமுறையில் இருக்கும் போது இனச்சேர்க்கை பகுதிகளுடன் பொருத்தத்தை உறுதிப்படுத்தவும், மேலும் பொருந்தக்கூடிய பொறியியல் நடைமுறையின் கீழ் ஒப்புக் கொள்ளப்பட்ட அமைப்பு அல்லது அழுத்த சோதனையை மட்டும் செய்யவும்.
தொழில்நுட்ப குறிப்புகள்
- நன்ஹையா பேரல் ஃபிளேன்ஜ்: முதல் தரப்பு பொருட்கள், தரநிலைகள், மேற்பரப்பு சிகிச்சைகள், PN விருப்பங்கள், பயன்பாடுகள் மற்றும் தயாரிப்பு படங்கள்.
- நன்ஹையா உற்பத்தி உபகரணங்கள்: முதல் தரப்பு எந்திர திறன்கள் மற்றும் வெளியிடப்பட்ட உபகரணங்களின் நிலைப்படுத்தல் தரவு.
- ASME B16.5-2020 கண்ணோட்டம்: அதிகாரப்பூர்வ ASME நோக்கம் மற்றும் குழாய் விளிம்புகள் மற்றும் விளிம்பு பொருத்துதல்களுக்கான உள்ளடக்கங்கள்.
- ISO 286-1:2010: நேரியல் அளவுகள் மற்றும் பொருத்தங்களில் சகிப்புத்தன்மைக்கான குறியீடு அமைப்பின் அதிகாரப்பூர்வ ISO விளக்கம்.
- ISO 1101:2017: வடிவம், நோக்குநிலை, இடம் மற்றும் ரன்அவுட் ஆகியவற்றிற்கான வடிவியல் சகிப்புத்தன்மை மொழியின் அதிகாரப்பூர்வ ISO விளக்கம்.
தரநிலைகள் அவற்றின் முழுத் தேவைகள் தேவைப்படும்போது அவற்றின் அங்கீகரிக்கப்பட்ட வெளியீட்டாளர்கள் மூலம் வாங்கப்பட வேண்டும் அல்லது அணுகப்பட வேண்டும். பொறுப்பான பொறியாளர் உற்பத்தி அல்லது சோதனைக்கு முன் பொருந்தக்கூடிய பதிப்பு, அதிகார வரம்பு மற்றும் திட்ட விதிகளை உறுதிப்படுத்த வேண்டும்.
தலையங்கக் குறிப்பு: இந்த வழிகாட்டி நன்ஹையாவின் தற்போதைய தயாரிப்பு விருப்பங்களை பயன்பாடு சார்ந்த பொறியியல் முடிவுகளிலிருந்து பிரிக்கிறது. இறுதி அழுத்தம் வடிவமைப்பு, போல்டிங், சீல் செய்தல், பொருள் தரம், சகிப்புத்தன்மை மற்றும் ஏற்றுக்கொள்ளும் தேவைகள் ஆகியவை அங்கீகரிக்கப்பட்ட கொள்முதல் விவரக்குறிப்பில் உறுதிப்படுத்தப்பட வேண்டும்.