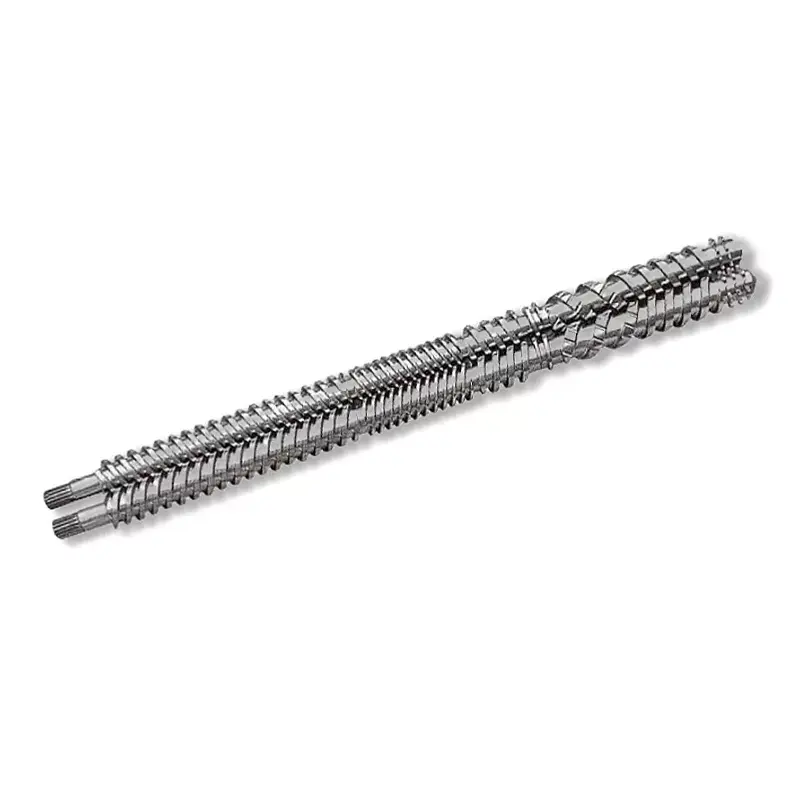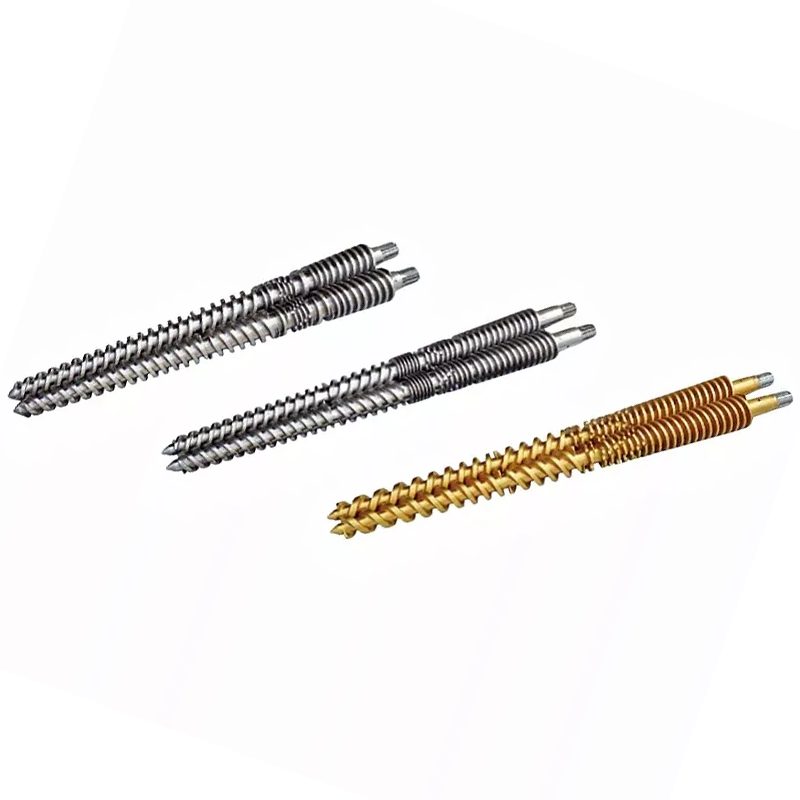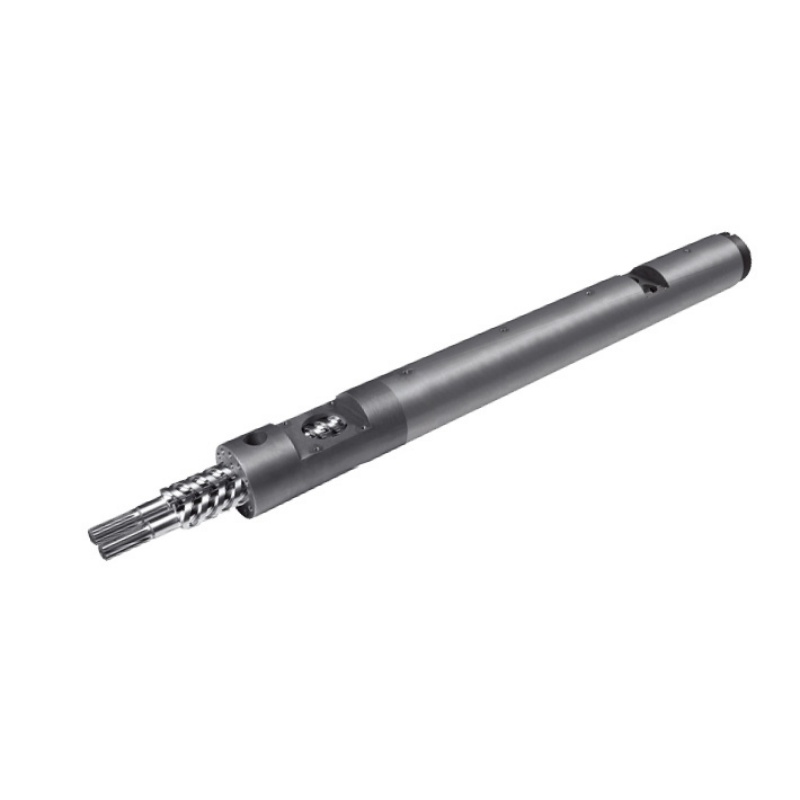

ஸ்க்ரூ பீப்பாய் உண்மையில் என்ன செய்கிறது
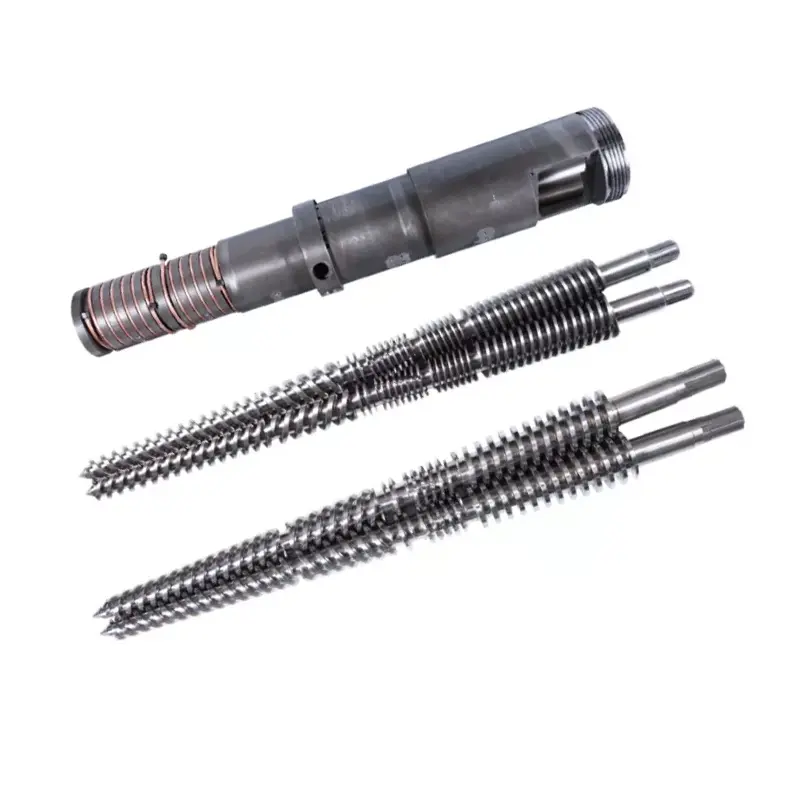
திருகு மற்றும் பீப்பாய் பொருந்திய ஜோடியாக வேலை செய்கின்றன. ஒவ்வொரு சுழற்சியின் வரிசையும் இங்கே:
- உணவளித்தல்- பிளாஸ்டிக் துகள்கள் ஹாப்பரிலிருந்து தீவன மண்டலத்தில் விழுகின்றன.
- உருகும்- சுழலும் திருகு வெட்டு வெப்பத்தை உருவாக்குகிறது. பீப்பாய் ஹீட்டர்களுடன் இணைந்து, துகள்கள் உருகும் மற்றும் சுருக்கவும்.
- அளவீடு- உட்செலுத்தலுக்கு முன் உருகுவது வெப்பநிலை மற்றும் அழுத்தத்தில் ஒரே மாதிரியாக மாறும்.
- ஊசி- திருகு ஒரு உலக்கை போல முன்னோக்கி நகர்கிறது, உருகிய பிளாஸ்டிக்கை அச்சுக்குள் தள்ளுகிறது.
ஒவ்வொரு வடிவமைப்பு மாறியும் - வடிவியல், மண்டல விகிதங்கள், மேற்பரப்பு சிகிச்சை - அந்த நான்கு படிகள் எவ்வளவு நன்றாக நடக்கின்றன என்பதைப் பாதிக்கிறது. அவற்றில் ஏதேனும் ஒன்றின் பொருத்தமின்மை உற்பத்திச் சிக்கலாகக் காட்டப்படுகிறது.
முடிவு 1: எல்/டி விகிதம்
எல்/டி விகிதம் (ஸ்க்ரூ ஃப்ளைட் நீளத்தை அதன் விட்டத்தால் வகுக்கப்படும்) விவரக்குறிப்பு தாளில் மிக முக்கியமான எண். இது வசிக்கும் நேரம், கலவை தரம் மற்றும் வெப்ப விநியோகத்தை கட்டுப்படுத்துகிறது.பெரும்பாலான பொது-நோக்க ஊசி மோல்டிங் பயன்பாடுகள் 20:1 ஐப் பயன்படுத்துகின்றன.
| பிசின் | பரிந்துரைக்கப்பட்ட எல்/டி |
|---|---|
| PP, PE, PS (தரநிலை) | 18:1 - 20:1 |
| ஏபிஎஸ், பிசி | 20:1 - 24:1 |
| PVC (வெப்ப உணர்திறன்) | 16:1 - 20:1 |
| PET | 20:1 - 22:1 |
| நைலான் (PA) | 18:1 - 20:1 |
| GF-வலுவூட்டப்பட்ட பொருட்கள் | 20:1 - 24:1 |
முடிவு 2: சுருக்க விகிதம்
சுருக்க விகிதம் (CR) ஊட்ட மண்டலத்திலிருந்து அளவீட்டு மண்டலத்திற்கு ஸ்க்ரூ சேனல் எவ்வளவு சுருங்குகிறது என்பதை அளவிடுகிறது. உயர் CR உருகுவதை மிகவும் தீவிரமாக அழுத்துகிறது - படிப்படியாக மென்மையாக்கும் உருவமற்ற பிசின்களுக்கு நல்லது. கீழ் CR மென்மையானது, இது வெப்ப உணர்திறன் அல்லது ஃபைபர் நிரப்பப்பட்ட பொருட்களுக்குத் தேவை.
| பிசின் | சுருக்க விகிதம் |
|---|---|
| ஏபிஎஸ், பிசி, பிஎம்எம்ஏ (உருவமற்ற) | 3.0 - 3.5:1 |
| PP, PE, நைலான் (அரை-படிக) | 2.5 - 3.0:1 |
| PVC | 2.0 - 2.5:1 |
| PET | 2.3 - 2.6:1 |
| GF-வலுவூட்டப்பட்ட (≥15%) | 2.0 - 2.5:1 |
முடிவு 3: மண்டல விகிதாச்சாரங்கள்
ஒரு நிலையான ஊசி திருகு மூன்று மண்டலங்களாக பிரிக்கப்பட்டுள்ளது. ஒவ்வொரு மண்டலத்தின் விகிதாச்சாரமும் மொத்த எல்/டி அளவுக்கு முக்கியமானது.
- ஊட்ட மண்டலம் (L1):ஹாப்பரிலிருந்து திடமான துகள்களை ஏற்றுக்கொள்ளும் ஆழமான சேனல்கள். நீண்ட = அதிக செயல்திறன் திறன்.
- சுருக்க மண்டலம் (L2):சேனல் ஆழம் படிப்படியாக குறைகிறது. பெரும்பாலான உருகுதல் இங்கே நிகழ்கிறது.
- அளவீட்டு மண்டலம் (L3):ஆழமற்ற, சீரான சேனல்கள். ஊசிக்கு முன் சீரான உருகும் வெப்பநிலை மற்றும் அழுத்தத்தை உறுதி செய்கிறது.
| பிசின் | ஊட்டம் (L1) | சுருக்கம் (L2) | அளவீடு (L3) |
|---|---|---|---|
| பிபி / பிஇ | 50% | 25% | 25% |
| ஏபிஎஸ் / பிசி | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| நைலான் (PA) | 35–45% | 35–40% | 20–25% |
| PVC | 35% | 50% | 15% |
முடிவு 4: திருகு பீப்பாய் பொருள்
38CrMoALA - நிலையான அடிப்படை
நன்ஹையாவின் ஊசி மோல்டிங் திருகுகள் இதிலிருந்து தயாரிக்கப்படுகின்றன38CrMoALA அலாய் ஸ்டீல், வெப்ப சிகிச்சை மற்றும் quenched. இந்த அடிப்படைப் பொருள் PE, PP, PS மற்றும் ABS போன்ற நிலையான தெர்மோபிளாஸ்டிக்களைக் கையாளுகிறது, தோராயமாக சேவை வாழ்க்கை10,000-20,000 மணிநேரம்சாதாரண இயக்க நிலைமைகளின் கீழ்.
நைட்ரைடிங்
500-560 டிகிரி செல்சியஸ் வெப்பநிலையில் வாயு நைட்ரைடிங் நைட்ரைடு அடுக்கை உருவாக்குகிறது0.5-0.8 மிமீ தடிமன்ஒரு கடினத்தன்மையுடன்950–1050 HV (~62 HRC). இது சிகிச்சை அளிக்கப்படாத எஃகுடன் ஒப்பிடும்போது உடைகள் எதிர்ப்பை 30-40% அதிகரிக்கிறது. நிரப்பப்படாத அல்லது லேசாக நிரப்பப்பட்ட பொருட்களில் இயங்கும் பெரும்பாலான ஊசி மோல்டிங் பயன்பாடுகளுக்கான தரநிலை.

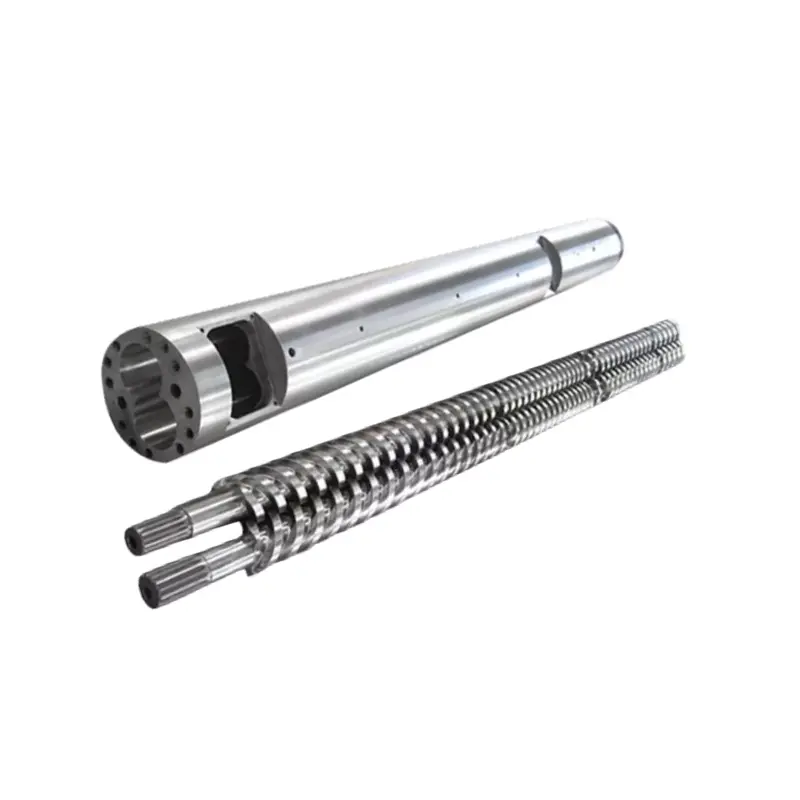
நன்ஹையா விகாரி (திடீர்) ஊசி மோல்டிங் திருகு - பிபி, பிஇ மற்றும் நைலான் போன்ற படிக ரெசின்களுக்கு ஏற்றது.
பைமெட்டாலிக் - சிராய்ப்பு பயன்பாடுகளுக்கு
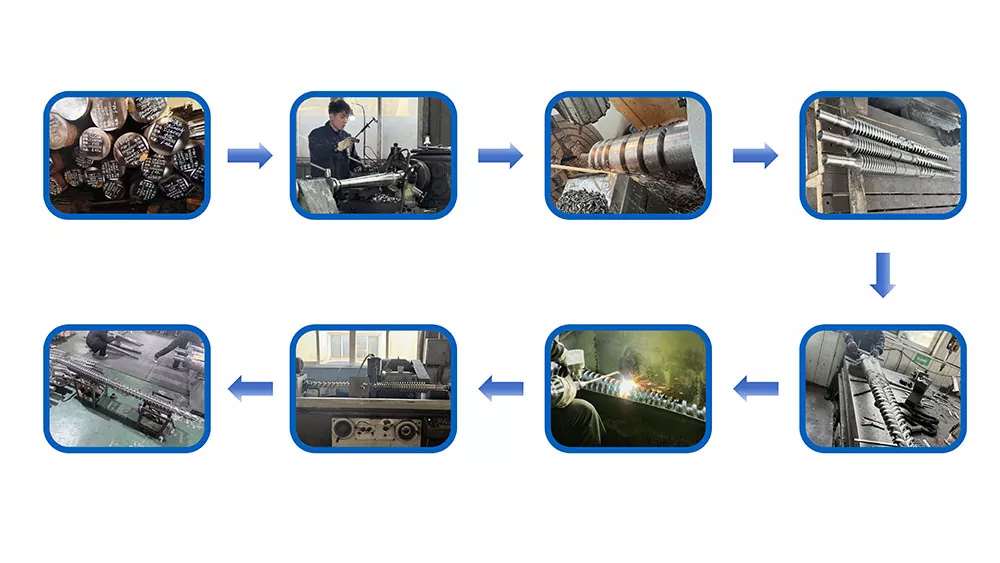
பைமெட்டாலிக் பீப்பாய்கள் பீப்பாய் துளையுடன் உலோகவியல் ரீதியாக பிணைக்கப்பட்ட உயர்-அலாய் உடைகள்-எதிர்ப்பு புறணியைக் கொண்டுள்ளன. நன்ஹையாவின் பைமெட்டாலிக் செயல்முறை ஒரு அடையும்உள் துளை கடினத்தன்மை 62 HRCபீப்பாய் உட்புறத்தின் அதிக உடைகள் பகுதிகளைச் சுற்றி கடினமான அலாய் ஸ்ப்ரே வெல்டிங் மூலம்.
| விண்ணப்பம் | திருகு பொருள் | பீப்பாய் சிகிச்சை |
|---|---|---|
| PE, PP, PS (நிரப்பப்படவில்லை) | 38CrMoALA நைட்ரைடு | நிலையான நைட்ரைட் |
| ஏபிஎஸ், பிசி, நைலான் (நிரப்பப்படவில்லை) | 38CrMoALA நைட்ரைடு | நிலையான நைட்ரைட் |
| PA + GF ≤30% | 38CrMoALA, தணிந்தது + தணிந்தது | நைட்ரைட் அல்லது பைமெட்டாலிக் |
| GF உள்ளடக்கம் 15-50% | பைமெட்டாலிக் / TC விமான விளிம்புகள் | பைமெட்டாலிக் |
| பிவிசி / அரிக்கும் ரெசின்கள் | அரிப்பை எதிர்க்கும் அலாய் | பைமெட்டாலிக் (CR கிரேடு) |
| கார்பன் ஃபைபர் நிரப்பப்பட்டது | டங்ஸ்டன் கார்பைடு | TC- தெளிக்கப்பட்ட துளை |
முடிவு 5: திருகு விட்டம் மற்றும் ஷாட் அளவு
உங்கள் உண்மையான ஷாட் இடையில் விழ வேண்டும்35% மற்றும் 70%திருகு அதிகபட்ச ஷாட் திறன். 35% க்கும் கீழே, பொருள் பீப்பாயில் நீண்ட நேரம் அமர்ந்து சிதைவை ஏற்படுத்தும். 70% க்கு மேல், திருகு சுழற்சியில் போதுமான அளவு வேகமாக மீட்க முடியாது.
நன்ஹையாவிடமிருந்து கிடைக்கும் பொதுவான கட்டமைப்புகள் கீழே உள்ளன:
| ஊசி அளவு (கிராம்) | திருகு Ø × நீளம் (மிமீ) | பீப்பாய் Ø × நீளம் (மிமீ) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

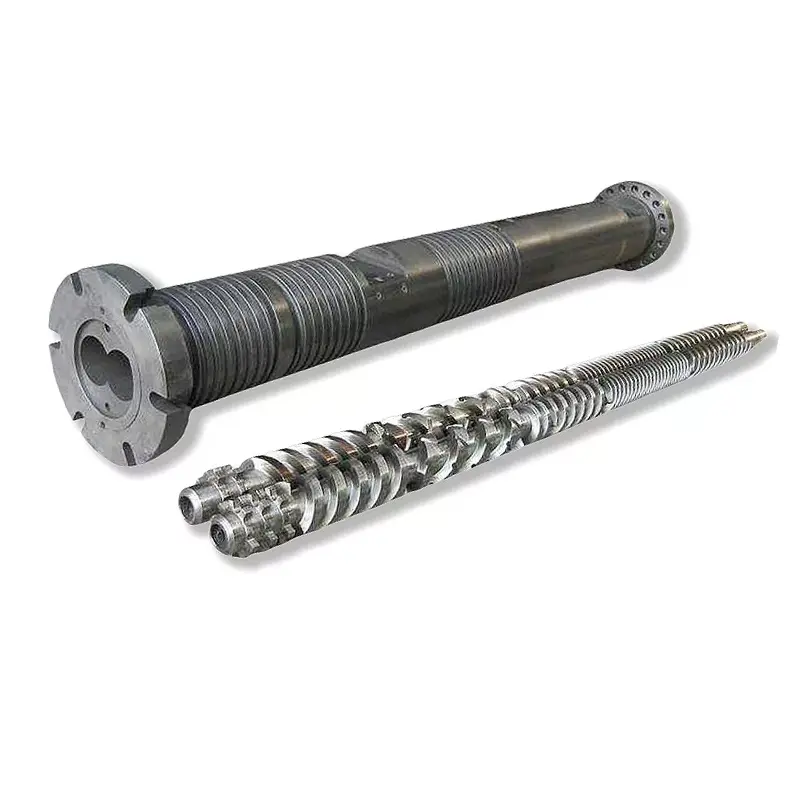
நன்ஹையா படிப்படியான ஊசி மோல்டிங் திருகு — ABS, PC மற்றும் PMMA போன்ற உருவமற்ற பிசின்களுக்கு சிறந்தது.
உங்கள் தற்போதைய திருகு வேலைக்கான தவறான எச்சரிக்கை அறிகுறிகள்
- கருப்பு புள்ளிகள் அல்லது தீக்காயங்கள்— அதிகப்படியான குடியிருப்பு நேரம் அல்லது சூடான இடத்திலிருந்து பொருள் சிதைவு. பீப்பாய் வெப்பநிலை மண்டலங்கள் மற்றும் திருகு அனுமதி சரிபார்க்கவும்.
- சீரற்ற ஷாட் எடை— பெரும்பாலும் தேய்ந்து போன திரும்பாத வால்வு அல்லது அதிகப்படியான திருகு-க்கு-பீப்பாய் அனுமதி பின்பாய்வு அனுமதிக்கிறது.
- மேற்பரப்பில் ஸ்ப்ளே மதிப்பெண்கள்- உருகும்போது ஈரப்பதம் அல்லது வாயு. போதுமான முன் உலர்த்துதல் அல்லது சரியாக காற்றோட்டம் இல்லாத திருகு வடிவவியலைக் குறிக்கலாம்.
- மெதுவான மீட்பு / நீண்ட சுழற்சி நேரம்- பிளாஸ்டிசிங் திறன் போதுமானதாக இல்லை. திருகு விட்டம் அதிகரிக்க வேண்டும்.
- நிற மாற்றங்களில் அதிக ஸ்கிராப்- அளவீட்டு மண்டலத்தில் மோசமான கலவை. திருகுக்கு சேர்க்கப்படும் ஒரு மேடாக் அல்லது தடுப்பு கலவை உறுப்பு பெரும்பாலும் இதை தீர்க்கிறது.
மேற்கோளைக் கோரும்போது உங்கள் உற்பத்தியாளரிடம் என்ன சொல்ல வேண்டும்
- இயந்திர பிராண்ட் மற்றும் மாடல்- அல்லது தரமற்ற இயந்திரங்களுக்கான துளை விட்டம் மற்றும் விளிம்பு பரிமாணங்கள்
- முதன்மை பிசின்(கள்)- பொருந்தினால் நிரப்பு வகை மற்றும் சதவீதத்தை சேர்க்கவும்
- ஷாட் அளவு வரம்பு- குறைந்தபட்சம் மற்றும் அதிகபட்சம் கிராம்
- இலக்கு சுழற்சி நேரம்
- நீங்கள் தீர்க்க முயற்சிக்கும் தற்போதைய பிரச்சனைகள்- ஏதேனும் இருந்தால்
நன்ஹையாவிடமிருந்து தொழில்நுட்பப் பரிந்துரையைப் பெறுங்கள்
நாங்கள் 12 மணி நேரத்திற்குள் பதிலளிக்கிறோம். உங்கள் இயந்திரம் மற்றும் பிசினுக்கான சரியான ஸ்க்ரூ ஜியோமெட்ரி, மெட்டீரியல் கிரேடு மற்றும் பரிமாணங்களை எங்கள் இன்ஜினியரிங் குழு குறிப்பிடலாம் — நீங்கள் மேற்கோள் காட்டுவதற்கு முன்.