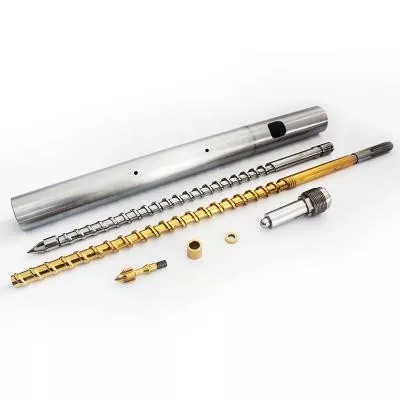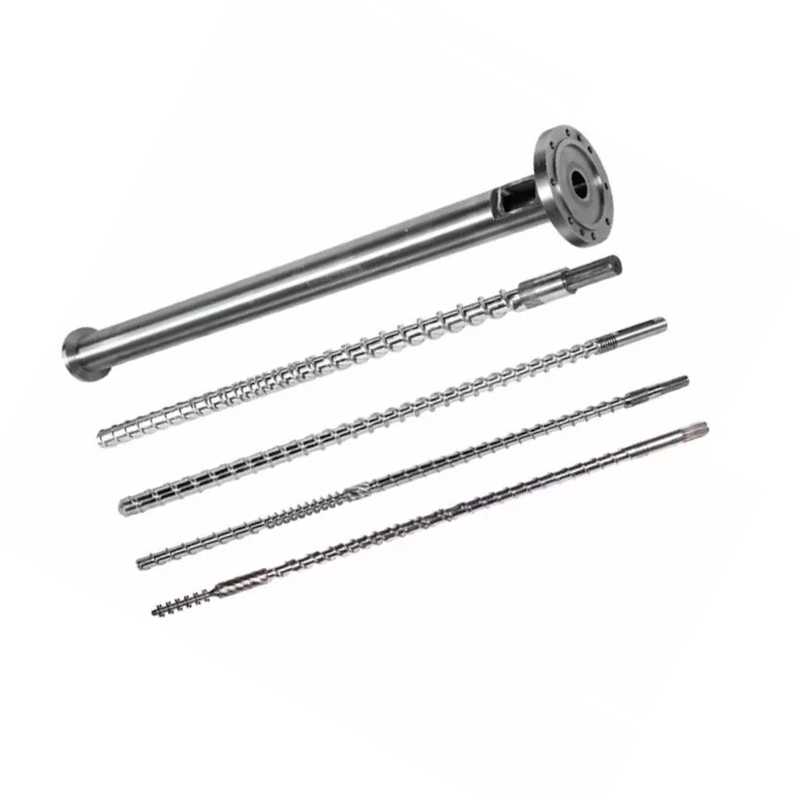
ஊசி திருகு எல்/டி விகிதம்வேலை செய்யும் நீளம் திருகு விட்டத்தால் வகுக்கப்படுகிறது, மேலும் பெரும்பாலான ஊசி திருகுகள் 18:1 முதல் 25:1 வரை இயங்கும். எந்த ஸ்பெக் ஷீட் உங்களுக்குச் சொல்லவில்லை: நீங்கள் ஏற்கனவே வைத்திருக்கும் கணினியில் எல்/டியை மாற்ற முடியாது. நீளம் பீப்பாயால் சரி செய்யப்படுகிறது. நீங்கள் என்ன மாற்ற முடியும்திருகு விட்டம், மற்றும் ஒரு நிலையான பீப்பாயில் ஒரு தேர்வு L/D, ஷாட் திறன் மற்றும் ஊசி அழுத்தம் ஆகியவற்றை எதிர் திசைகளில் ஒன்றாக நகர்த்துகிறது. ஒரு சிறிய திருகு அதிக எல்/டி, சிறிய ஷாட் மற்றும் அதிக அழுத்தத்தை அளிக்கிறது. அந்த வர்த்தகத்தை உங்கள் பிசின் மற்றும் உங்கள் பகுதியுடன் பொருத்தவும், மேலும் பெரும்பாலான எல்/டி கேள்விகள் தாங்களாகவே பதிலளிக்கின்றன.
ஒரு ஊசி திருகு மீது L/D விகிதம் என்றால் என்ன
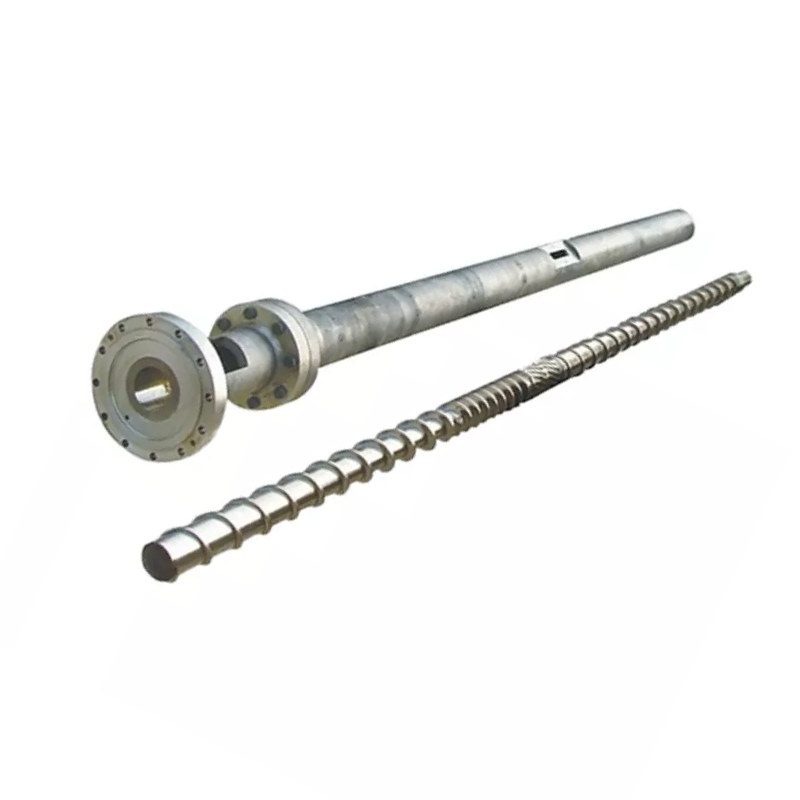
எல்/டி என்பது ஸ்க்ரூவின் (எல்) வேலை நீளம் அதன் வெளிப்புற விட்டம் (டி) ஆல் வகுக்கப்படுகிறது. அகலத்தை விட 22 மடங்கு நீளமான திருகு 22:1 என்ற L/D ஐக் கொண்டுள்ளது.
விகிதமானது அளவுடன் அளவிடப்படுகிறது. 22:1 இல் 40 மிமீ திருகு 880 மிமீ வேலை செய்யும் நீளம் கொண்டது. 22:1 இல் 80 மிமீ திருகு 1,760 மிமீ நீளம் கொண்டது. அதே விகிதம், மிகவும் வேறுபட்ட இயந்திரங்கள்.
உண்மையில் என்ன விகிதம் விவரிக்கிறதுதிருகு அதன் வேலையைச் செய்ய எவ்வளவு ஓடுபாதை உள்ளது. உணவளித்தல், உருகுதல் மற்றும் அளவிடுதல் அனைத்தும் அந்த நீளத்தில் நடக்கும். அதிக நீளம் என்றால் அதிக உருகும் திறன் மற்றும் அதிக கலவை. குறைவான நீளம் என்றால் இரண்டிலும் குறைவு, மற்றும் பொருள் சூடாக உட்காரும் நேரம் குறைவு.
பெரும்பாலான ஊசி திருகுகள் 18:1 மற்றும் 25:1 க்கு இடையில் தரையிறங்கும், 20:1 முதல் 22:1 வரை பொது-நோக்கு இயந்திரங்களில் பொதுவானது. தூண் வழிகாட்டி எங்கள் முழுப் படத்தையும் உள்ளடக்கியதுஊசி மோல்டிங் திருகு பீப்பாய் வழிகாட்டி.
ஊசி எல்/டி ஏன் எக்ஸ்ட்ரூஷன் எல்/டியை விட சிறியது
எக்ஸ்ட்ரூடர்கள் பொதுவாக 25:1 முதல் 33:1 வரை இயங்கும். ஊசி திருகுகள் குறுகியதாக இருக்கும், மேலும் காரணம் சுழற்சி, பாரம்பரியம் அல்ல.
ஒரு எக்ஸ்ட்ரூடர் திருகு தொடர்ந்து சுழலும். பொருள் ஒரு முனையில் நுழைந்து, நகர்ந்து, மறுமுனையில் வெளியேறுகிறது. எதுவும் காத்திருக்கவில்லை.
ஒரு ஊசி திருகு வெடிப்புகளில் வேலை செய்கிறது. இது ஒரு ஷாட்டை பிளாஸ்டிசைஸ் செய்ய சுழன்று, பின்வாங்குகிறது, பின்னர் நிறுத்துகிறது. அது உட்செலுத்துகிறது, மற்றும் அச்சு குளிர்கிறது. இவை அனைத்தின் போது, பீப்பாயில் ஏற்கனவே உள்ள உருகும் நிலையாக அமர்ந்து சூடாக இருக்கும்.
அந்த காத்திருப்புதான் முழு வித்தியாசம். ஒரு நீளமான பீப்பாய் அதிக உருகலைத் தக்கவைக்கிறது, மேலும் ஒரு ஊசி இயந்திரத்தில், அதிக உருகுதல் என்பது அதிக சுழற்சிகளில் அதிக பொருள் காத்திருக்கிறது. வெப்ப உணர்திறன் பிசினுக்கு, கூடுதல் நீளம் கூடுதல் திறன் அல்ல. இது கூடுதல் வெப்ப வரலாறு.
எனவே ஊசி வடிவமைப்பு குடியிருப்பு நேரத்திற்கு எதிராக உருகும் திறனை சமன் செய்கிறது, அதே நேரத்தில் வெளியேற்றம் பெரும்பாலும் உருகும் திறனை வாங்குகிறது.
யாரும் உங்களிடம் சொல்லாத விஷயம்: உங்களால் எல்/டியை மாற்ற முடியாது
எல்/டி பற்றிய கட்டுரைகள் நீங்கள் எண்ணைத் தேர்ந்தெடுப்பது போல் பேசுகின்றன. நீங்கள் ஏற்கனவே வைத்திருக்கும் கணினியில், நீங்கள் இல்லை.
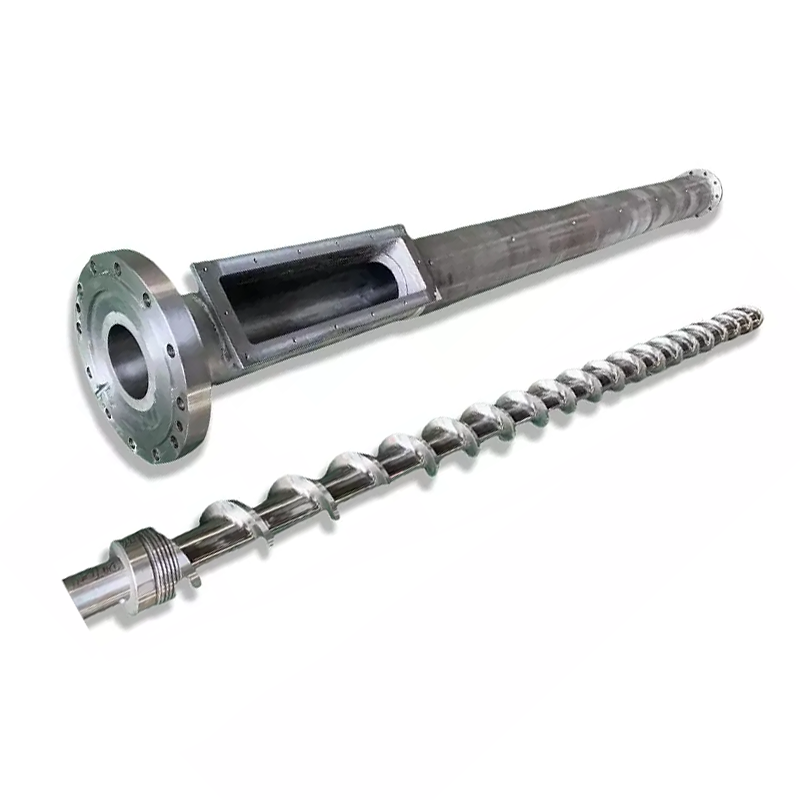
எல் பீப்பாய் மூலம் சரி செய்யப்படுகிறது.பீப்பாய் என்பது இயந்திர சட்டத்தில் உருட்டப்பட்ட ஒரு இயந்திர அழுத்த பாத்திரமாகும், அதன் ஹீட்டர் மண்டலங்கள், தீவன தொண்டை மற்றும் மவுண்டிங் அனைத்தும் ஒரு நீளத்தில் கட்டப்பட்டுள்ளன. யாரும் ஒரு பீப்பாயை நீண்ட நேரம் தயாரிப்பதில்லை.
எனவே L/D இல் எஞ்சியிருக்கும் ஒரே மாறி D, திருகு விட்டம். விட்டத்தை மாற்றவும், அதனுடன் விகிதம் மாறுகிறது, ஏனென்றால் கோட்டிற்கு மேலே உள்ள நீளம் ஒருபோதும் நகராது.
இதனால்தான் இயந்திரத்தை உருவாக்குபவர்கள் ஒரே இயந்திரத்திற்கு இரண்டு அல்லது மூன்று திருகு விட்டம் பட்டியலிடுகின்றனர். அவர்கள் உங்களுக்கு மூன்று ஷாட் அளவுகளை வழங்கவில்லை. அவர்கள் உங்களுக்கு வர்த்தக-ஆஃப் வளைவில் மூன்று புள்ளிகளை வழங்குகிறார்கள், மேலும் ஷாட் அளவு நகரும் விஷயங்களில் ஒன்றாகும்.
திருகு விட்டம்: எல்லாவற்றையும் நகர்த்தும் நெம்புகோல்
ஒரு நிலையான பீப்பாயில், ஒரு தேர்வு ஒரே நேரத்தில் நான்கு விஷயங்களை நகர்த்துகிறது. இந்த அட்டவணையைப் புரிந்து கொள்ளுங்கள், நீங்கள் ஊசி L/D ஐப் புரிந்துகொள்கிறீர்கள்.
| நீங்கள் தேர்வு செய்தால்... | சிறிய திருகு விட்டம் | பெரிய திருகு விட்டம் |
|---|---|---|
| எல்/டி விகிதம் | உயர்ந்தது(அதே L, சிறிய D) | கீழ்(அதே எல், பெரிய டி) |
| ஷாட் திறன் | சிறியது(ஒரு மிமீ பக்கவாதம் குறைந்த அளவு) | பெரியது |
| ஊசி அழுத்தம் கிடைக்கிறது | உயர்ந்தது(சிறிய பகுதியில் அதே விசை) | கீழ் |
| ஒரு ஷாட்டுக்கு உருகும் திறன் | சிறந்தது(குறைந்த பொருளுக்கு அதிக எல்/டி) | தாராள குணம் குறைவு |
| கொடுக்கப்பட்ட பகுதிக்கான குடியிருப்பு நேரம் | குட்டையானது(ஷாட் ஒரு சிறிய பீப்பாய் அதிகமாக பயன்படுத்துகிறது) | நீளமானது |
| உடைகள் | சிறிய துல்லியமான பாகங்கள், மெல்லிய சுவர்கள், அதிக பாகுத்தன்மை மற்றும் வெப்ப-உணர்திறன் பிசின்கள் | பெரிய ஷாட்கள், கமாடிட்டி ரெசின்கள், தடித்த பிரிவுகள் |
அழுத்தம் வரிசையை மீண்டும் படிக்கவும், ஏனென்றால் மக்கள் எதிர்பார்ப்பதை விட அதிகமான வேலைகளை இது தீர்மானிக்கிறது. இயந்திரத்தின் ஹைட்ராலிக் அல்லது மின்சார இயக்கி திருகு பின்புறத்தில் ஒரு நிலையான சக்தியை வழங்குகிறது. அழுத்தம் என்பது பகுதியால் வகுக்கப்படும் சக்தி. ஒரு சிறிய திருகு குறைவான முகப் பகுதியைக் கொண்டுள்ளது, எனவே அதே விசை அதிக உருகும் அழுத்தத்தை உருவாக்குகிறது.
அதனால்தான் மெல்லிய சுவர் மற்றும் உயர்-பாகுத்தன்மை வேலை பெரும்பாலும் சிறிய திருகு மீது இறங்குகிறது: இது ஒரு பெரிய திருகு நிரப்ப முடியாத ஒரு இறுக்கமான குழிக்குள் உருகும். அதனுடன் வரும் அதிக எல்/டி போனஸ், தற்செயல் நிகழ்வு அல்ல.
மற்றும் குடியிருப்பு வரிசையையும் படியுங்கள். உங்கள் கணினி மஞ்சள் நிறமாக மாறுகிறதா என்பதை அமைதியாக தீர்மானிக்கும் ஒன்றாகும்.

L/D ஷாட் அளவை எவ்வாறு பாதிக்கிறது
கண்டிப்பாக, L/D ஆனது ஷாட் அளவை அமைக்காது. விட்டம் மற்றும் ஸ்ட்ரோக் செய்ய: ஷாட் வால்யூம் என்பது ஸ்க்ரூவின் குறுக்குவெட்டு பகுதி எவ்வளவு தூரம் பயணிக்கிறது என்பதன் மூலம் பெருக்கப்படுகிறது.
ஆனால் ஒரு உண்மையான கணினியில் நீங்கள் அவற்றைப் பிரிக்க முடியாது, ஏனெனில் உங்கள் ஷாட்டை அமைக்கும் அதே விட்டம் உங்கள் L/D ஐயும் அமைக்கிறது. சிறிய துல்லியமான பகுதிக்கு சிறிய ஸ்க்ரூவைத் தேர்ந்தெடுங்கள், அதே நேரத்தில் அதிக எல்/டியைத் தேர்ந்தெடுத்துள்ளீர்கள்.
நடைமுறை விளைவு மகிழ்ச்சியான ஒன்றாகும். சிறிய ஷாட்டை உங்களுக்கு வழங்கும் திருகு, ஒரு கிராம் பொருளுக்கு அதிக உருகும் நீளத்தையும் அதிக ஊசி அழுத்தத்தையும் வழங்குகிறது. அந்த மூன்று பண்புகளும் ஒரே வேலைகளுக்குப் பொருந்துகின்றன, அதனால்தான் வர்த்தகம் அடிக்கடி நடக்காது.
நீங்கள் ஒரு பகுதியை தவறான திருகு மீது கட்டாயப்படுத்தும்போது அது மகிழ்ச்சியாக இருப்பதை நிறுத்துகிறது. ஒரு பெரிய விட்டம் கொண்ட ஸ்க்ரூவில் மிகச்சிறிய ஷாட்டை இயக்கவும், நீங்கள் இரண்டிலும் மோசமானதைப் பெறுவீர்கள்: குறைந்த எல்/டி, உங்கள் ஷாட்டுடன் ஒப்பிடும்போது ஒரு பெரிய பீப்பாய் அளவு மற்றும் அதிக நேரம் வெப்பத்தில் சுழற்சி செய்யும் பொருள்.
வசிக்கும் நேரம்: நீங்கள் கணக்கிடக்கூடிய தரமான கொலையாளி
வசிப்பிட நேரம் என்பது கொடுக்கப்பட்ட பாலிமர் துண்டு உட்செலுத்தப்படுவதற்கு முன்பு பீப்பாயில் எவ்வளவு நேரம் சூடாக இருக்கும். உட்செலுத்துதல் மோல்டிங்கில் இது மிகவும் குறைவாக மதிப்பிடப்பட்ட எண், மேலும் நீங்கள் அதை முப்பது வினாடிகளில் மதிப்பிடலாம்.
வசிக்கும் நேரம் ≈ (பேரல் ஷாட் திறன் ÷ உங்கள் ஷாட் அளவு) × சுழற்சி நேரம்
இரண்டு திறன்களும் ஒரே அலகுகளில். இயந்திரத்தின் மதிப்பீட்டிலிருந்து ஷாட் திறனை எடுத்துக் கொள்ளுங்கள்.
உதாரணமாக வேலை செய்யுங்கள். 200 கிராம் ஷாட் திறன் கொண்ட ஒரு இயந்திரம், 30-வினாடி சுழற்சியில் 20 கிராம் பகுதியை இயக்குகிறது. விகிதம் 10, எனவே உருகுதல் தோராயமாக பத்து சுழற்சிகள் மூலம் அமர்ந்திருக்கும். வசிக்கும் நேரம் சுமார் 300 வினாடிகள் அல்லது ஐந்து நிமிடங்கள்.
உருகும் வெப்பநிலையில் ஐந்து நிமிடங்கள் PC, POM, PET அல்லது PVC க்கு நீண்ட நேரம் ஆகும். உங்கள் அமைப்புகளில் எதுவும் தவறாக இல்லை. பீப்பாய்க்கு பகுதி மிகவும் சிறியது, மேலும் அதன் முறை காத்திருக்கும் போது பொருள் சமைக்கப்படுகிறது.
இப்போது அந்த வேலையை ஒரு சிறிய திருகுக்கு நகர்த்தவும். ஷாட் திறன் 80 கிராம் வரை குறைகிறது. அதே 20 கிராம் பாகம் இப்போது பீப்பாய்களின் கால் பகுதியைப் பயன்படுத்துகிறது, உருகுவது பத்து சுழற்சிகளுக்குப் பதிலாக நான்கு சுழற்சிகள் வழியாக இருக்கும், மேலும் வசிக்கும் நேரம் தோராயமாக இரண்டு நிமிடங்களாக குறைகிறது.
நீங்கள் எந்த செட்பாயிண்ட்டையும் மாற்றவில்லை. நீங்கள் திருகு விட்டத்தை மாற்றியுள்ளீர்கள், மேலும் சீரழிவு சிக்கல் அதனுடன் சென்றது.
20-80% ஷாட் திறன் பேண்ட்
இயந்திரத்தின் மதிப்பிடப்பட்ட ஷாட் திறனில் தோராயமாக 20% முதல் 80% வரை உங்கள் ஷாட்டை வைத்திருக்க வேண்டும் என்பது பொதுவாக மேற்கோள் காட்டப்படும் தொழில்துறை வழிகாட்டுதலாகும். உங்கள் கணினியின் கையேட்டில் இசைக்குழுவை உறுதிப்படுத்தவும், ஆனால் அதன் பின்னால் உள்ள தர்க்கம் எல்லா இடங்களிலும் உள்ளது.
இசைக்குழுவின் கீழே, வசிக்கும் நேரம் நீண்டது. பொருள் வெப்பத்தின் மூலம் பல பயணங்களைச் செய்கிறது, மேலும் வெப்ப-உணர்திறன் பிசின்கள் சிதைந்துவிடும். மேலே உள்ள சூத்திரம் பிடிக்கும் தோல்வி இது.
இசைக்குழுவிற்கு மேலே, இரண்டு விஷயங்கள் உடைகின்றன. சரியான குஷனைப் பிடிக்க போதுமான பீப்பாய் இல்லை, எனவே பேக்கிங் ஷாட் செய்ய சீரற்ற ஷாட் பெறுகிறது. மற்றும் திருகு குறைந்த நேரம் மற்றும் நீளம் கொண்ட பொருள் கிட்டத்தட்ட முழு பீப்பாய் உருக, எனவே நீங்கள் அதை அதிகமாக கேட்கும் போது உருகும் தரம் சரியாக பாதிக்கப்படுகிறது.
பட்டையின் நடுவில் நிலம் மற்றும் இயந்திரம் வேலை செய்ய இடம் உள்ளது. உங்கள் பகுதி அதற்கு வெளியே அமர்ந்திருந்தால், சரியான திருத்தம் வேறு ஸ்க்ரூ விட்டம் அல்லது வேறு இயந்திரம், செயல் அமைப்புகளின் வீரம் அல்ல.
எல்/டி எவ்வாறு மெல்ட் தரத்தை பாதிக்கிறது
நீளம் என்பது உருகும் திறன், மற்றும் உருகும் திறன் என்பது தரம்.
அதிக எல்/டி அதிக முழுமையான உருகலை அளிக்கிறது.திடமான துகள்கள் சூடான பீப்பாய் சுவருக்கு எதிராக மேலும் பயணிக்க வேண்டும், எனவே அவற்றில் சில மட்டுமே உருகாமல் உயிர்வாழ்கின்றன. பகுதியிலுள்ள கடினமான புள்ளிகள் மற்றும் லென்ஸ் வடிவ சேர்த்தல்கள் உருகும் தோல்விகள், மற்றும் நீளம் அவற்றை எதிர்த்துப் போராடுகிறது.
அதிக எல்/டி அதிக ஒரே மாதிரியான உருகலை அளிக்கிறது.வெப்பநிலை சமமாகிறது, வண்ணம் மற்றும் நிரப்பு சிறப்பாக விநியோகிக்கப்படுகிறது, மேலும் காசோலை வளையத்திற்கு வரும் உருகும் ஷாட் முதல் ஷாட் வரை மிகவும் சீரானது. இது ஒரு பரந்த செயல்முறை சாளரமாக காண்பிக்கப்படும்.
மேலும் எல்/டி அதிக வெப்ப வரலாற்றையும் தருகிறது.முழுவதுமாக உருகும் அதே நீளம் பொருளை நீண்ட நேரம் வைத்திருக்கும், மேலும் PVC, PC, POM மற்றும் PET க்கு, இது ஒரு செலவு, நன்மை அல்ல.
எனவே உருகும் தரம் இன்னும் ஒரு வழக்கு அல்ல சிறந்தது. இது ஒரு சமநிலை: முழுமையாக உருகுவதற்கு போதுமான நீளம், அதிக பீப்பாய் அளவு இல்லை, பொருள் பயன்படுத்தப்படுவதற்கு நீண்ட நேரம் காத்திருக்கிறது. உருகும் திறன் உங்கள் குறிப்பிட்ட தடையாக இருக்கும்போது, ஒரு மில்லிமீட்டர் பீப்பாய் சேர்க்காமல் ஒரு தடுப்பு திருகு அதை உயர்த்துகிறது.
பிசின் மற்றும் பகுதி மூலம் L/D மற்றும் விட்டம் தேர்வு
வர்த்தகங்களை ஒன்றாக இணைத்து, தேர்வு பிசின் மற்றும் பகுதியிலிருந்து வெளியேறும்.
| உங்கள் நிலைமை | நோக்கி சாய்ந்து கொள்ளுங்கள் | ஏன் |
|---|---|---|
| சிறிய, மெல்லிய சுவர் துல்லியமான பாகங்கள் | சிறிய திருகு, அதிக எல்/டி | அதிக ஊசி அழுத்தம் மெல்லிய பிரிவுகளை நிரப்புகிறது; கிராம் ஒன்றுக்கு நல்ல உருகும்; குறுகிய குடியிருப்பு |
| வெப்ப உணர்திறன் பிசின் (PC, POM, PET, PVC) | ஷாட்டுக்கான சிறிய திருகு; L/D இசைக்குழுவின் குறுகிய முனை | வசிக்கும் நேரம் எதிரி. பீப்பாய் திறனுடன் ஒப்பிடும்போது ஷாட்டை பெரிதாக வைத்திருங்கள் |
| உயர்-பாகுத்தன்மை பொறியியல் பிசின் | சிறிய திருகு, அதிக எல்/டி | நிரப்ப அழுத்தம் மற்றும் நீளம் முழுமையாக உருக வேண்டும் |
| பெரிய காட்சிகள், கமாடிட்டி பிசின் (PE, PP, PS) | பெரிய திருகு, குறைந்த எல்/டி | திறன் வழிவகுக்கிறது; இந்த பிசின்கள் குறைக்கப்பட்ட உருகும் நீளத்தை பொறுத்துக்கொள்ளும் |
| தடித்த சுவர் பாகங்கள், மெதுவான சுழற்சிகள் | பெரிய திருகு, வாட்ச் குடியிருப்பு | நீண்ட சுழற்சிகள் வசிக்கும் நேரத்தைப் பெருக்குகின்றன. செய்வதற்கு முன் மீண்டும் கணக்கிடுங்கள் |
| கண்ணாடி நிரப்பப்பட்ட அல்லது சிராய்ப்பு கலவை | ஒரு பகுதிக்கு விட்டம்; மாற்றவும்மேற்பரப்பு | L/D பகுதியைப் பின்தொடர்கிறது. தேய்மான பதில் ஒரு பைமெட்டாலிக் துளை, வேறுபட்ட நீளம் அல்ல |
| அதிக வெளியீட்டில் உருகவில்லை | அதே விட்டம்; தடை திருகு | உங்களுக்கு உருகும் திறன் தேவை, பீப்பாய் நீளம் அல்ல. எப்படியும் பீப்பாய் மாறவில்லை |
கடைசி இரண்டு வரிசைகளைக் கவனியுங்கள். மோல்டர்கள் நமக்குக் கொண்டு வரும் பொதுவான பிரச்சனைகளில் இரண்டு எல்/டி பிரச்சனைகள் அல்ல, அவற்றைத் தீர்க்க வேறு ஸ்க்ரூ விட்டம் வாங்குவது பணத்தை வீணாக்குகிறது.
ஊசி மோல்டிங்கில் பொதுவான L/D தவறுகள்
- ஒரு எக்ஸ்ட்ரஷன் எல்/டியை நகலெடுக்கிறது.ஒரு ஊசி திருகுக்கு பயன்படுத்தப்படும் எக்ஸ்ட்ரூடர் டேபிளில் இருந்து 30:1 எண், ஊசி வடிவத்தை வரையறுக்கும் குடியிருப்பு நேர சிக்கலை புறக்கணிக்கிறது. இரண்டு இயந்திரங்களும் வெவ்வேறு வேலைகளைச் செய்கின்றன.
- நீளமாக இருந்தால் நல்லது.அதிக நீளம் அதிகமாக உருகும்மற்றும்அதிக வெப்ப வரலாறு. வெப்ப உணர்திறன் பிசினில், இரண்டாவது வெற்றி பெறுகிறது மற்றும் பொருள் சிதைகிறது.
- ஷாட்-டு-கேசிட்டி விகிதத்தைப் புறக்கணித்தல்.வடிவவியலில் நாம் காணும் பொதுவான தரச் சிக்கல் ஒரு பெரிய பீப்பாயில் ஒரு சிறிய பகுதி சமைப்பதாகும். யாரும் அதைச் சரிபார்க்கவில்லை, ஏனெனில் இது எந்த அமைப்புத் திரையிலும் இல்லை.
- ஏற்கனவே உள்ள கணினியில் எல்/டியை மாற்ற முடியும் என நம்பப்படுகிறது.அது முடியாது. பீப்பாய் எல் அமைக்கிறது. விட்டம் மட்டுமே உங்களுடையது.
- உருகும் பிரச்சனைக்கு எல்/டியைக் குறை கூறுதல்.அன்மெல்ட்ஸ் அதிக வெளியீட்டில் மட்டுமே தோன்றினால், உங்கள் உருகும் திறன் குறைவாக இருக்கும், உங்கள் பீப்பாய் அல்ல. ஒரு தடுப்பு திருகு அதை அதே பீப்பாயில் சரிசெய்கிறது.
- உடைகள் பிரச்சனைக்கு L/Dயை குறை கூறுதல்.அதே திருகு வேகத்தில் வீழ்ச்சி வெளியீடு அணிந்திருக்கும் கிளியரன்ஸ், வடிவியல் அல்ல. நீங்கள் எதையும் மறுவடிவமைப்பு செய்வதற்கு முன் அதை அளவிடவும்.

சரியான திருகுகளை எவ்வாறு ஆர்டர் செய்வது
ஒரு திருகு உற்பத்தியாளர் நீங்கள் சொல்வதிலிருந்து வடிவமைக்கிறார். இவற்றை அனுப்பவும், விட்டம் மற்றும் வடிவியல் பரிந்துரை பின்வருமாறு.
- இயந்திர பிராண்ட், மாதிரி மற்றும் தற்போதைய திருகு விட்டம்.ஒரு பெயர்ப்பலகை புகைப்படம் அதன் பெரும்பகுதியை உள்ளடக்கியது, மேலும் நீங்கள் உள்ளே வேலை செய்யும் பீப்பாய் நீளத்தை எங்களிடம் கூறுகிறது.
- இயந்திரத்தின் மதிப்பிடப்பட்ட ஷாட் திறன்,உங்களுக்குத் தெரிந்தால், உங்கள் உண்மையான பகுதி எடை.
- சுழற்சி நேரம்.மேலே உள்ள இரண்டு எண்களைக் கொண்டு, நீங்கள் வசிக்கும் நேரத்தைக் கணக்கிடலாம்.
- பிசின், தரம் மற்றும் நிரப்பு உள்ளடக்கம்.இது சுருக்க சுயவிவரத்தையும் மேற்பரப்பு சிகிச்சையையும் விட்டம் அளவுக்கு இயக்குகிறது.
- நீங்கள் விரும்பும் குறை நீங்கும்.குடியிருப்பில் மஞ்சள் புள்ளிகள். உருகும் திறனில் உருகும் புள்ளி. குறுகிய காட்சிகள் அழுத்தம் அல்லது சோதனை வளையத்தில் சுட்டிக்காட்டுகின்றன. ஒவ்வொன்றுக்கும் ஒவ்வொரு பதில்.
- ஒரு வரைதல், அல்லது உங்கள் அணிந்த திருகு.ஒன்று உங்கள் கணினியில் உருவாக்கலாம். ஒரு தேய்ந்த பகுதி CMM கருவியில் ±0.01 மிமீ வரை அளவிடப்படுகிறது மற்றும் வடிவியல் மறுகட்டமைக்கப்படுகிறது.
நன்ஹையாவுடன் ஏன் வேலை செய்ய வேண்டும்
பகுதி எடை, சுழற்சி நேரம் மற்றும் இயந்திர மாதிரியை எங்களுக்கு அனுப்பவும், நாங்கள் உங்களுக்கு எதையும் மேற்கோள் காட்டுவதற்கு முன் நாங்கள் வசிக்கும் நேர எண்கணிதத்தை இயக்குவோம். சில நேரங்களில் பதில் வேறு திருகு விட்டம். சில சமயங்களில் நீங்கள் ஏற்கனவே வைத்திருக்கும் பீப்பாயில் ஒரு தடை திருகு உள்ளது. எப்போதாவது உங்கள் வேலை வேறு இயந்திரத்தில் உள்ளது, நாங்கள் அவ்வாறு கூறுவோம்.
புதிய திருக்குறள் விடையாகும்போது நன்ஹையா கட்டியிருக்கிறார்ஊசி மோல்டிங் திருகுகள்மற்றும் இருபது ஆண்டுகளுக்கும் மேலாக பீப்பாய்கள், 38CrMoAlA, 42CrMo, SKD-61, மற்றும் துருப்பிடிக்காத எஃகு, நைட்ரைடு அல்லது பைமெட்டாலிக், 2.5-3 மிமீ டங்ஸ்டன்-தாங்கி அலாய் லேயருடன் 62 HRC வரை, தீவனம் கோருகிறது.
உங்கள் வரைதல், இயந்திர மாதிரி அல்லது அணிந்த மாதிரியை நாங்கள் உருவாக்குகிறோம்மாற்றீடுகள்முக்கிய இயந்திர பிராண்டுகளுடன் இணக்கமானது, ஒரு தொகுப்பின் குறைந்தபட்ச ஆர்டர் மற்றும் 12 மணிநேரத்திற்குள் ஒரு மேற்கோள்.
மஞ்சள், உருகுதல் அல்லது குறுகிய காட்சிகளை எதிர்த்துப் போராடுகிறீர்களா? உங்கள் இயந்திர மாதிரி, பகுதி எடை, சுழற்சி நேரம் மற்றும் பிசின் ஆகியவற்றை அனுப்பவும். இது எல்/டி, விட்டம், உருகும் திறன் அல்லது தேய்மானமா என்பதை நாங்கள் உங்களுக்குச் சொல்லி 12 மணி நேரத்திற்குள் மேற்கோள் காட்டுவோம்.
ஒரு திருகு பரிந்துரையைப் பெறுங்கள்அடிக்கடி கேட்கப்படும் கேள்விகள்
ஒரு ஊசி மோல்டிங் திருகுக்கான பொதுவான எல்/டி விகிதம் என்ன?
பெரும்பாலான ஊசி திருகுகள் 18:1 மற்றும் 25:1 இடையே இயங்கும், பொது-நோக்கு இயந்திரங்களில் 20:1 முதல் 22:1 வரை இருக்கும். வெப்ப உணர்திறன் பிசின்கள் குறுகிய முடிவை ஆதரிக்கின்றன, ஏனெனில் பொருள் குறைந்த நேரத்தை வெப்பமாக செலவிடுகிறது. முழுமையாக உருக வேண்டிய பொறியியல் பிளாஸ்டிக்குகள் நீண்ட முடிவிற்கு சாதகமாக இருக்கும்.
என் இன்ஜெக்ஷன் மோல்டிங் மெஷினில் எல்/டி விகிதத்தை மாற்ற முடியுமா?
நேரடியாக அல்ல. நீளம் பீப்பாய் மூலம் சரி செய்யப்படுகிறது, இது இயந்திரத்தில் இயந்திரம் செய்யப்படுகிறது. நீங்கள் மாற்றக்கூடியது திருகு விட்டம் ஆகும், மேலும் எல் அப்படியே இருப்பதால், சிறிய விட்டம் தானாகவே அதிக எல்/டியை அளிக்கிறது. அந்த ஒற்றைத் தேர்வு உங்கள் ஷாட் திறன் மற்றும் கிடைக்கக்கூடிய ஊசி அழுத்தத்தையும் மாற்றுகிறது.
L/D விகிதம் ஷாட் அளவை பாதிக்குமா?
மறைமுகமாகவும், பிரிக்க முடியாத வகையிலும். ஷாட் வால்யூம் ஸ்க்ரூ விட்டம் மற்றும் ஸ்ட்ரோக்கிலிருந்து வருகிறது, L/D இலிருந்து அல்ல. ஆனால் ஒரு நிலையான பீப்பாயில், உங்கள் ஷாட்டை அமைக்கும் விட்டம் உங்கள் எல்/டியையும் அமைக்கிறது. சிறிய ஷாட்டுக்கு சிறிய ஸ்க்ரூவைத் தேர்வுசெய்து, ஒரே நேரத்தில் அதிக எல்/டி மற்றும் அதிக ஊசி அழுத்தத்தைப் பெறுவீர்கள்.
ஊசி மோல்டிங்கில் வசிக்கும் நேரத்தை எவ்வாறு கணக்கிடுவது?
இயந்திரத்தின் மதிப்பிடப்பட்ட ஷாட் திறனை உங்கள் உண்மையான ஷாட் அளவால் வகுக்கவும், பின்னர் சுழற்சி நேரத்தால் பெருக்கவும். 30-வினாடி சுழற்சியில் 20 கிராம் பகுதியை இயக்கும் 200 கிராம் இயந்திரம் சுமார் 300 வினாடிகள் அல்லது ஐந்து நிமிடங்கள் வசிக்கும் இடத்தை வழங்குகிறது. உருகும் வெப்பநிலையில் PC, POM, PET அல்லது PVC ஆகியவற்றை வைத்திருக்க நீண்ட நேரம் ஆகும்.
உட்செலுத்துதல் எல்/டி எக்ஸ்ட்ரூஷன் எல்/டியை விட ஏன் குறைவாக உள்ளது?
ஏனெனில் ஒரு ஊசி திருகு வெடிப்புகளில் வேலை செய்கிறது. இது ஒரு ஷாட்டை பிளாஸ்டிசைஸ் செய்கிறது, பின்னர் இயந்திரம் உட்செலுத்தப்படும் போது நிறுத்தப்படும் மற்றும் அச்சு குளிர்ச்சியடைகிறது, மேலும் பீப்பாயில் உருகுவது முழு நேரமும் சூடாக இருக்கும். ஒரு எக்ஸ்ட்ரூடர் தொடர்ந்து இயங்குகிறது மற்றும் எதுவும் காத்திருக்காது. ஒரு ஊசி இயந்திரத்தில் கூடுதல் பீப்பாய் நீளம் என்பது கூடுதல் வெப்ப வரலாறு, கூடுதல் உருகும் திறன் மட்டுமல்ல, எனவே ஊசி திருகுகள் குறுகியதாக இருக்கும்.
எனது ஷாட் எவ்வளவு பீப்பாய் திறனில் பயன்படுத்த வேண்டும்?
பொதுவாக மேற்கோள் காட்டப்பட்ட வழிகாட்டுதல் மதிப்பிடப்பட்ட ஷாட் திறனில் தோராயமாக 20% முதல் 80% வரை இருக்கும், மேலும் உங்கள் இயந்திர கையேடுதான் அதிகாரம். அந்த இசைக்குழுவிற்கு கீழே, வசிக்கும் நேரம் நீண்ட நேரம் இயங்குகிறது மற்றும் வெப்ப உணர்திறன் பொருள் சிதைகிறது. அதற்கு மேலே, சரியான குஷனுக்கு இடமில்லை மற்றும் ஏறக்குறைய முழு பீப்பாய் உருகுவதற்கு குறைந்த நேரமும் உள்ளது.
இன்ஜெக்ஷன் மோல்டிங்கிற்கு அதிக எல்/டி சிறந்ததா?
தானாக இல்லை. அதிக நீளம் முழுமையான உருகும் மற்றும் மிகவும் சீரான உருகலை அளிக்கிறது, இது தரத்தை மேம்படுத்துகிறது. இது அதிக வெப்பத்தை நீண்ட நேரம் வைத்திருக்கும், இது வெப்ப-உணர்திறன் பிசின்களை சிதைக்கிறது. சரியான எல்/டி உங்கள் பொருளைத் தேவையானதை விட அதிக நேரம் வைத்திருக்காமல் அதை முழுவதுமாக உருக்குகிறது.
என் பாகங்கள் மஞ்சள் நிறத்தில் உள்ளன. அது எல்/டி பிரச்சனையா?
வழக்கமாக இது ஒரு குடியிருப்பு நேர பிரச்சனை, இது ஷாட்-அளவு-க்கு-பேரல்-திறன் பிரச்சனை. முதலில் குடியிருப்பு கணக்கீட்டை இயக்கவும். ஒரு சிறிய பகுதி ஒரு பெரிய பீப்பாயில் சமைக்கிறது என்றால், எந்த வெப்பநிலை அமைப்பும் எந்த திருகு வடிவவியலும் அதை சரிசெய்யாது. ஒரு சிறிய திருகு விட்டம், அல்லது ஒரு சிறிய இயந்திரம்.