ஒரு திருகு முனையானது உதிரி பாகமாக கருதப்படும் அளவுக்கு சிறியது, ஆனால் ஒவ்வொரு ஷாட்டும் அதே அளவு உருகினால் தொடங்குகிறதா என்பதை தீர்மானிக்க போதுமானது. ஒரு பொருத்தப்பட்ட ஓட்டம் மற்றும் சீல் அசெம்பிளியாக வாங்கவும், ஒரு திரிக்கப்பட்ட உலோக புள்ளியாக அல்ல.


விரைவான பதில்
திரும்பப் பெறாத வால்வு வடிவமைப்பு, சரியான திருகு மற்றும் பீப்பாய் இடைமுகம், பதப்படுத்தப்பட்ட பிசின் மற்றும் ஃபில்லர் மற்றும் ஏற்கனவே உள்ள அசெம்பிளியின் உடைகள் முறை: நான்கு விஷயங்களில் ஒரு ஊசி மோல்டிங் திருகு முனையைத் தேர்வு செய்யவும். பதிப்புகள், முந்தைய பழுதுகள் அல்லது தரமற்ற திருகுகள் இருக்கும் போது இயந்திர மாதிரி மட்டும் போதாது.
மாற்று ஆர்டருக்கு, அசல் வரைபடத்தை கிடைக்கும்போது அனுப்பவும், பின்னர் நூல், தோள்பட்டை, முனை நீளம், மோதிர பயணம், இருக்கை, வெளிப்புற விட்டம் மற்றும் உண்மையான இயந்திரத்திற்கு எதிராக உருகும் பத்திகளை சரிபார்க்கவும். ஒரு நல்ல மேற்கோள் வடிவவியலில் தொடங்குகிறது. பொருள் மற்றும் மேற்பரப்பு சிகிச்சை அடுத்து வரும்.
திருகு முனை இரு திசைகளிலும் ஓட்டத்தைக் கட்டுப்படுத்துகிறது
திருகு மீட்டெடுப்பின் போது, திரும்பாத வால்வு திறக்கிறது மற்றும் உருகிய பாலிமரை திருகு முன் நோக்கி செல்ல அனுமதிக்கிறது. உட்செலுத்தலின் தொடக்கத்தில், அது மூடுவதால், திருகு இயக்கம் மற்றும் அழுத்தமானது ஸ்க்ரூவுடன் உருகுவதை பின்னோக்கி தள்ளுவதற்குப் பதிலாக ஷாட்டில் செயல்படுகிறது.
இதனால்தான் திருகு முனை, காசோலை வளையம் மற்றும் இருக்கை ஆகியவை பராமரிப்புக்கு மட்டுமல்ல, செயல்முறைக்கும் சொந்தமானது.ENGEL இன் திரும்ப பெறாத வால்வு பயிற்சிஅதே இரண்டு இயங்கு நிலைகளை விவரிக்கிறது மற்றும் ஊசி மீண்டும் மீண்டும் செய்யக்கூடிய மூடும் நடத்தையை நேரடியாக இணைக்கிறது.
எங்கள் தொழிற்சாலை காட்சி:மிகவும் விலையுயர்ந்த திருகு முனை தவறு என்பது இரண்டு பொருள் தரங்களுக்கு இடையே உள்ள வித்தியாசம். இது திருகு மீது திரிக்கும் ஒரு பகுதியாகும், ஆனால் சரியாக பயணிக்கவோ, சீல் செய்யவோ அல்லது சீரமைக்கவோ இல்லை. விற்பனை உரிச்சொற்களின் நீண்ட பட்டியலை விட வெற்றிகரமான பொருத்தம் சோதனை மிகவும் மதிப்புமிக்கது.
மோல்டிங் கடமையைச் சுற்றி சட்டசபையைத் தேர்ந்தெடுக்கவும்
சரியான வடிவமைப்பு மீட்பு காலத்தில் சுதந்திரமாக திறக்கப்பட வேண்டும், உட்செலுத்தலின் போது கணிக்கக்கூடிய வகையில் மூடப்பட வேண்டும் மற்றும் உருகும் பாதையில் அதிகப்படியான கட்டுப்பாடுகளைத் தவிர்க்க வேண்டும். இது பிசின் சிராய்ப்பு, பிசின் மற்றும் அரிக்கும் சுமைகளை அதன் இனச்சேர்க்கை மேற்பரப்புகளை சேதப்படுத்தாமல் வாழ வேண்டும்.
| கொள்முதல் கேள்வி | அது ஏன் திருகு முனையை மாற்றுகிறது | சப்ளையருக்கு என்ன அனுப்ப வேண்டும் |
|---|---|---|
| என்ன பிசின் வடிவமைக்கப்படுகிறது? | பாகுத்தன்மை, லூப்ரிசிட்டி, சிதைவு உணர்திறன் மற்றும் அரிப்பு கடமை ஆகியவை ஓட்டப் பாதைகள், பொருள் மற்றும் மேற்பரப்பு சிகிச்சையைப் பாதிக்கின்றன. | துல்லியமான பிசின் தரம், வண்ண அமைப்பு, சுடர் தடுப்பு மற்றும் சாதாரண செயலாக்க வரம்பு. |
| பிசின் வலுவூட்டப்பட்டதா அல்லது நிரப்பப்பட்டதா? | கண்ணாடி ஃபைபர், மினரல் ஃபில்லர் மற்றும் மீட்டெடுக்கப்பட்ட மாசுபாடு ஆகியவை மோதிரம், இருக்கை மற்றும் உருகும் பாதைகளில் சிராய்ப்பு உடைகளை துரிதப்படுத்தலாம். | நிரப்பு வகை, எடை சதவீதம் மற்றும் அது தயாரிப்பின் அடிப்படையில் மாறுமா. |
| ஷாட் எவ்வளவு துல்லியமாக இருக்க வேண்டும்? | மெல்லிய சுவர், பல குழி மற்றும் இறுக்கமான எடை பாகங்கள் வால்வு மூடுதல் மற்றும் கசிவு ஆகியவற்றில் சிறிய மாற்றங்களை வெளிப்படுத்துகின்றன. | பகுதி எடை, குழி எண்ணிக்கை, ஷாட்-எடை சகிப்புத்தன்மை மற்றும் சமீபத்திய போக்கு தரவு. |
| தற்போதைய வால்வு பாணி என்ன? | நெகிழ் வளையம், பந்து சோதனை மற்றும் பிற வடிவமைப்புகள் வெவ்வேறு ஓட்டப் பகுதிகள், பயணம் மற்றும் மூடும் நடத்தை ஆகியவற்றைக் கொண்டுள்ளன. | அசல் பகுதி எண், வரைதல், புகைப்படங்கள் மற்றும் முழுமையாக அகற்றப்பட்ட சட்டசபை. |
| இதற்கு முன் திருகு மாற்றப்பட்டதா? | ஒரு இயந்திர மாதிரியானது நிறுவப்பட்ட நூல், முனை நீளம் அல்லது இருக்கை வடிவவியலை இனி அடையாளம் காண முடியாது. | தற்போதைய திருகு வரைதல் மற்றும் நேரடி அளவீடுகள், இயந்திர பெயர்ப்பலகை மட்டுமல்ல. |
| பகுதி ஏன் மாற்றப்படுகிறது? | உடைந்த நூல், அரிக்கப்பட்ட ஓட்டப் பாதை மற்றும் கசிவு வளையம் ஆகியவை ஒரே திருத்தச் செயலைச் சுட்டிக்காட்டுவதில்லை. | புகைப்படங்கள், செயல்முறை அறிகுறிகள், பராமரிப்பு வரலாறு மற்றும் தோல்வியுற்ற பரிமாணங்களை அணியுங்கள். |
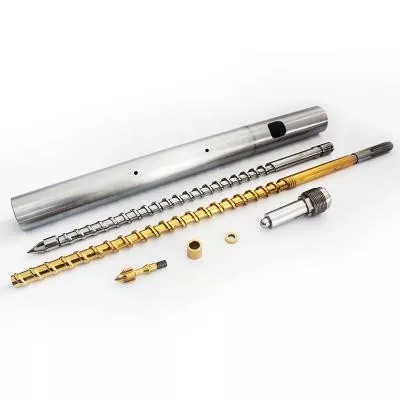
நன்ஹையா நிலையான மற்றும் தனிப்பயனாக்கப்பட்ட நூல் வடிவங்களையும், சிறப்பு பாலிமர்களுக்கான ரிவர்ஸ் ஃப்ளோ டிப் விருப்பங்களையும் வழங்குகிறது. தேர்ந்தெடுக்கப்பட்ட பகுதியை ஒரு உடன் பொருத்தலாம்ஊசி மோல்டிங் திருகுஅல்லது பரந்த பகுதியாக வழங்கப்படுகிறதுஇன்ஜெக்ஷன் மோல்டிங் மற்றும் எக்ஸ்ட்ரூஷன் உதிரி பாகங்கள் வரம்பு.


சட்டசபையை அகற்றுவதற்கு முன் செயல்முறை சமிக்ஞைகளைப் படிக்கவும்
ஒரு மாறி குஷன், டிரிஃப்டிங் ஷாட் எடை அல்லது மோசமான பரிமாற்ற ரிபீட்டிபிலிட்டி ஆகியவை வால்வு கசிவை சுட்டிக்காட்டலாம், ஆனால் அவை எதுவும் அதை மட்டும் நிரூபிக்கவில்லை. பிசின் மாற்றங்கள், தீவன உறுதியற்ற தன்மை, வெப்பநிலை கட்டுப்பாடு, பீப்பாய் உடைகள், உருகும் காற்று, அழுத்தம் அமைப்புகள் மற்றும் அச்சு நிலைகள் போன்ற அறிகுறிகளை உருவாக்கலாம்.
திரும்பாத வால்வு, திருகு மற்றும் பிளாஸ்டிசிங் பீப்பாய் ஆகியவற்றை சரிபார்க்க ENGEL பரிந்துரைக்கிறதுஉருகும் குஷன் மாறும்போது. அதே சரிசெய்தல் வழிகாட்டுதல், குஷன் மற்றும் ஷாட்-வெயிட் மாறுபாட்டை செயல்முறை அமைப்புகள் மற்றும் கூறு உடைகளுடன் இணைக்கிறது.
| கவனிக்கப்பட்ட சமிக்ஞை | சாத்தியமான திருகு-முனை இணைப்பு | ஆர்டர் செய்வதற்கு முன் சரிபார்க்கவும் |
|---|---|---|
| குஷன் நிலை ஷாட்டுக்கு ஷாட்டுக்கு மாறுபடும் | மோதிரம் வேறு இடத்தில் மூடலாம் அல்லது அமர்ந்த பிறகு கசிவு ஏற்படலாம். | ஒரு நிலையான செயல்முறையின் கீழ் உண்மையான நிலை, அழுத்தம் மற்றும் ஷாட் எடை ஆகியவற்றின் போக்கு. |
| அமைப்புகள் நிலையானதாக இருக்கும்போது பகுதி எடை நகர்கிறது | பின்னோட்டம் அச்சுக்கு வழங்கப்படும் பயனுள்ள அளவைக் குறைக்கலாம். | தீவனம், வெப்பநிலை, பொருள் மற்றும் அச்சு-குழிவுக்கான காரணங்களை நிராகரிக்கவும். |
| குறுகிய காட்சிகள் இடையிடையே தோன்றும் | வால்வு மீண்டும் மீண்டும் மூடப்படாமல் இருக்கலாம், குறிப்பாக மீட்பு மாற்றங்களுக்குப் பிறகு. | பரிமாற்ற பதிலை ஒப்பிட்டு, இயந்திர தயாரிப்பாளரின் அங்கீகரிக்கப்பட்ட வால்வு சோதனையை இயக்கவும். |
| மீட்பு கட்டுப்படுத்தப்படுகிறது | சேதமடைந்த வளையம், டெபாசிட் அல்லது குறைந்த அளவு ஓட்டப் பாதை முன்னோக்கி உருகும் ஓட்டத்தை எதிர்க்கலாம். | இலவச இயக்கம், வைப்புத்தொகை, கசிவு மற்றும் பாதையில் அடைப்பு ஆகியவற்றை ஆய்வு செய்யுங்கள். |
| கரும்புள்ளிகள் பொருள் மாற்றத்தைப் பின்பற்றுகின்றன | இறந்த புள்ளிகள் அல்லது சேதமடைந்த மேற்பரப்புகள் சிதைந்த பாலிமரைத் தக்கவைத்து வெளியிடலாம். | முழு உருகும் பாதை, முனை, திருகு முன் மற்றும் சுத்தம் செய்யும் செயல்முறை ஆகியவற்றை ஆய்வு செய்யவும். |
| உலோக சத்தம் அல்லது மோதிரம் வலிப்பு | கசிவு, உருமாற்றம், தவறான அமைப்பு அல்லது வெளிநாட்டு பொருட்கள் இருக்கலாம். | இயந்திர தயாரிப்பாளரின் பாதுகாப்பான பராமரிப்பு நடைமுறையின் கீழ் நிறுத்தி ஆய்வு செய்யுங்கள். |
அசெம்பிளி அகற்றப்பட்டதும், காசோலை வளையத்தின் வெளிப்புற விட்டம், இரு முனை முகங்கள், இருக்கை மேற்பரப்பு, நுனி உடல், உருகும் பாதைகள் மற்றும் நூல் ஆகியவற்றை ஆராயவும். அன்ARBURG தொழில்நுட்ப கட்டுரைசிராய்ப்பு, ஒட்டுதல் மற்றும் அரிப்பை அணியும் வழிமுறைகளாகக் கண்டறிந்து, மோதிர விட்டம், இறுதி முகம் மற்றும் சீல் இருக்கை ஆகியவற்றில் அணிவது மோதிரப் பயணம் மற்றும் குஷன் நிலைத்தன்மையை மாற்றும் என்பதைக் காட்டுகிறது.
பகுதி நிரம்பும் வரை அழுத்தத்தை அழுத்துவதன் மூலம் சரிபார்ப்பு வளையத்தைக் கண்டறிய வேண்டாம்.அமைப்பை மாற்றினால், கசிவை சரி செய்யாமல் மறைக்க முடியும். ஒரு நிலையான அடிப்படையைப் பிடிக்கவும், இயந்திர தயாரிப்பாளரின் அங்கீகரிக்கப்பட்ட சோதனை முறையைப் பின்பற்றவும் மற்றும் மாற்று விவரக்குறிப்பை மாற்றுவதற்கு முன் வன்பொருளை ஆய்வு செய்யவும்.
இனச்சேர்க்கை பாகங்கள் நன்றாக இருக்கும் போது மட்டுமே ஒரு பகுதியை மாற்றவும்
ஒரு காசோலை வளையத்தை அதன் இனச்சேர்க்கை முனை மற்றும் இருக்கை அங்கீகரிக்கப்பட்ட பரிமாணங்களுக்குள் இருக்கும் போது தானாகவே மாற்றிக்கொள்ள முடியும், சீல் மேற்பரப்புகள் நன்றாக இருக்கும், மேலும் புதிய மோதிரம் அதன் முழுமையான பயணத்தின் மூலம் சுதந்திரமாக நகர முடியும். இது குறைந்த விலை பழுது, ஆனால் ஆய்வு அதை ஆதரிக்கும் போது மட்டுமே.
பல பரப்புகளில் தேய்மானம், ஒரு மோதிரம் கைப்பற்றப்பட்ட அல்லது மற்றொரு கூறுக்கு எதிராக பாய்ந்தது, பழைய பாகங்கள் இயந்திரங்கள் முழுவதும் கலக்கப்பட்டிருக்கும் அல்லது நம்பகமான அசல் பரிமாணங்கள் எஞ்சியிருக்கும் போது பொருந்திய முனை, மோதிரம் மற்றும் இருக்கையை மாற்றவும். ஒரு புதிய சீல் செய்யும் பகுதியை இரண்டு தேய்ந்த இனச்சேர்க்கை பாகங்களுடன் இணைப்பது ஒரு புதிய கசிவு பாதையை உருவாக்கலாம்.
எங்கள் தொழிற்சாலை காட்சி:தேய்ந்த மாதிரி ஆதாரம், மாஸ்டர் வரைதல் அல்ல. அரிக்கப்பட்ட இருக்கை, சுருக்கப்பட்ட மோதிரம் அல்லது சேதமடைந்த நூலை சரியாக நகலெடுத்தால், புதிய பகுதி பழைய சிக்கலை ஒரு சுத்தமான மேற்பரப்பில் மீண்டும் உருவாக்க முடியும். வரைதல், இனச்சேர்க்கை கூறுகள் மற்றும் அணியாத குறிப்பு புள்ளிகள் ஆகியவற்றிலிருந்து உத்தேசிக்கப்பட்ட உறவை நாங்கள் மறுகட்டமைக்கிறோம்.


நன்ஹையா ஊசி மோல்டிங் திருகு முனை தரவு
திநன்ஹையா ஊசி மோல்டிங் திருகு முனைதிருகு மற்றும் முனை பக்க உருகும் பாதை இடையே இடைமுகமாக கட்டப்பட்டது. இது வெவ்வேறு திருகு விட்டம் மற்றும் ஊசி இயந்திர பிராண்டுகளுக்கு, தனிப்பயன் நூல்கள் மற்றும் மாற்று வேலைக்கான கூறு வடிவவியலுடன் கிடைக்கிறது.
| விவரக்குறிப்பு | நன்ஹையா தயாரிப்பு தரவு | கொள்முதல் சம்பந்தம் |
|---|---|---|
| அடிப்படை பொருள் | D2 | மேற்கோள் மற்றும் ஆய்வு ஆவணங்களில் உண்மையான பொருளை பதிவு செய்யவும். |
| கடினத்தன்மை | HRC45-62 | தேர்ந்தெடுக்கப்பட்ட மதிப்பு வெப்ப சிகிச்சையுடன் பொருந்த வேண்டும், கடமை மற்றும் இனச்சேர்க்கை பொருட்களை அணிய வேண்டும். |
| நேர்மை | 0.02 மிமீ/மீ | திருகு-முன் இடைமுகத்தில் வடிவியல் மற்றும் சீரமைப்பு விஷயம். |
| கவச முகம் | பைமெட்டாலிக் | வெளிப்படும் வேலை பரப்புகளில் உடைகள்-எதிர்ப்பு விருப்பத்தை வழங்குகிறது. |
| கண்ணாடி-ஃபைபர் கட்டமைப்புகள் | 30% / 60% | RFQ இல் உண்மையான கண்ணாடி-ஃபைபர் சதவீதம் மற்றும் பிசின் தரத்தைக் குறிப்பிடவும். |
| பகுதி எடை | 1 கிலோ | தயாரிப்பு பக்க குறிப்பு மதிப்பு; இறுதி எடை அங்கீகரிக்கப்பட்ட வடிவவியலைப் பின்பற்றுகிறது. |
| உற்பத்தி பாதை | CNC எந்திரம், வெப்ப சிகிச்சை மற்றும் துல்லிய மெருகூட்டல் | இந்த செயல்பாடுகள் வடிவம், மேற்பரப்பு நிலை மற்றும் முடிக்கப்பட்ட பொருத்தத்தைக் கட்டுப்படுத்துகின்றன. |
| நிலையான பயன்பாடுகள் | PE, PP, ABS மற்றும் PVC தெர்மோபிளாஸ்டிக் மோல்டிங் | சேர்க்கைகள், நிறங்கள், மறுசுழற்சி செய்யப்பட்ட உள்ளடக்கம் மற்றும் நிரப்பு தரவையும் அனுப்பவும். |
முழுமையான பிளாஸ்டிக்மயமாக்கல் அலகுக்காக, நன்ஹையாவும் தயாரிக்கிறார்பிறழ்ந்த ஊசி மோல்டிங் திருகுகள், படிப்படியான ஊசி மோல்டிங் திருகுகள்மற்றும் பொருத்தமான மாற்று பீப்பாய்கள். அருகில் உள்ளஊசி முனைகசிவு, சீரமைப்பு அல்லது உருகும்-ஓட்டம் சிக்கல்கள் திருகு முனைக்கு அப்பால் நீட்டிக்கப்படும் போது அதே நேரத்தில் மதிப்பாய்வு செய்யலாம்.
பகுதி பொருந்துமா என்பதை தீர்மானிக்கும் பரிமாணங்கள்
ஒரு இயந்திரம் தயாரிப்பாளரும் மாதிரியும் தேடலைக் குறைக்கலாம், ஆனால் அது ஒரு வரைபடத்தை மாற்ற முடியாது. மாதிரி குடும்பங்கள் பல ஊசி-அலகு அளவுகளைப் பயன்படுத்தலாம், மேலும் ஒரு இயந்திரம் ஏற்கனவே அதன் அசல் கட்டமைப்பிலிருந்து வேறுபட்ட மாற்று திருகுகளை எடுத்துச் செல்லலாம்.
- நிறுவப்பட்ட திருகு அடையாளம்.பதிவு இயந்திரம் தயாரிப்பாளர், மாதிரி, ஊசி-அலகு பதவி, திருகு விட்டம், தொடர் தகவல் மற்றும் எந்த முந்தைய திருகு மாற்று.
- நூலை முழுமையாக வரையறுக்கவும்.பெரிய மற்றும் சிறிய விட்டம், சுருதி, நூல் திசை, நூல் நீளம், தொடக்க நிலை, நிவாரணம் மற்றும் தோள்பட்டை இடம் ஆகியவை அடங்கும்.
- அச்சு அடுக்கை அளவிடவும்.ஒட்டுமொத்த முனை நீளம், மோதிர நீளம், இருக்கை நீளம், மோதிர பயணம் மற்றும் மூடும் நிலையை கட்டுப்படுத்தும் ஒவ்வொரு தோள்பட்டையையும் பதிவு செய்யவும்.
- ரேடியல் இடைமுகங்களை அளவிடவும்.பதிவு முனை உடல் விட்டம், வளையம் வெளியே மற்றும் உள்ளே விட்டம், இருக்கை விட்டம், பீப்பாய் துளை குறிப்பு மற்றும் தேவையான வேலை அனுமதி.
- உருகும் பாதையை வரைபடம்.புல்லாங்குழல் எண்ணிக்கை, பத்தியின் அகலம், பத்தியின் ஆழம், மூக்கு சுயவிவரம் மற்றும் ஓட்டம் அல்லது சுத்தம் செய்வதைப் பாதிக்கும் எந்த ஆரத்தையும் காட்டு.
- சீல் மற்றும் அணிய மேற்பரப்புகளைக் குறிக்கவும்.மூடும் போது எந்தெந்த முகங்கள் தொடர்பு கொள்கின்றன மற்றும் எந்த அளவுகள் அணியாத குறிப்புகளிலிருந்து அளவிடப்படுகின்றன என்பதைக் கண்டறியவும்.
ஒரு சகிப்புத்தன்மைக்குள் நிச்சயமற்ற தன்மையை மறைக்க வேண்டாம்.பழைய மேற்பரப்பு அணிந்திருந்தால், அளவிடப்பட்ட மதிப்பை உண்மையான அணிந்த பரிமாணமாக லேபிளிடுங்கள். முன்மொழியப்பட்ட முடிக்கப்பட்ட பரிமாணத்தை தனித்தனியாக வைத்திருங்கள். அந்த வேறுபாடு, சேதத்தின் துல்லியமான நகலை அங்கீகரிப்பதற்குப் பதிலாக, பொறியியல் பகுதியைச் சரிசெய்ய உதவுகிறது.
உற்பத்தியில் நுழைவதற்கு முன் மாற்றீட்டை சரிபார்க்கவும்
அசெம்பிளி வெப்பம் மற்றும் அழுத்தத்திற்கு ஆளாகும் முன் உள்வரும் ஆய்வு அடையாளம், பரிமாணங்கள் மற்றும் இயக்கத்தை சரிபார்க்க வேண்டும். அங்கீகரிக்கப்பட்ட வரைபடம், பொருள் பதிவு மற்றும் ஆய்வு முடிவு ஆகியவற்றை ஒரே பகுதி எண்ணின் கீழ் வைத்திருங்கள்.
- பகுதி எண் மற்றும் வரைபடத் திருத்தம் கொள்முதல் ஆர்டருடன் பொருந்துகிறது
- பொருள் மற்றும் வெப்ப-சிகிச்சை பதிவுகள் மேற்கோளுடன் பொருந்துகின்றன
- முக்கியமான விட்டம் மற்றும் அச்சு நீளங்கள் வரைதல் சகிப்புத்தன்மைக்குள் உள்ளன
- த்ரெட் கேஜ்கள் அல்லது மேட்டிங் காசோலைகள் இணைப்பை உறுதிப்படுத்துகின்றன
- புலப்படும் ராக்கிங் அல்லது வலிப்பு இல்லாமல் வளையம் சுதந்திரமாக பயணிப்பதை சரிபார்க்கவும்
- மோதிரம் மற்றும் இருக்கை நோக்கம் சீல் பரப்புகளில் தொடர்பு
- உருகும் பாதைகள் சுத்தமாகவும், மிருதுவாகவும், பர்ர்கள் இல்லாததாகவும் இருக்கும்
- பளபளப்பான மேற்பரப்புகள் கையாளுதல் சேதம் அல்லது பூச்சு குறைபாடுகள் இல்லை
- சட்டசபை திசை மற்றும் கூறு ஒழுங்கு ஆவணப்படுத்தப்பட்டுள்ளது
- பேஸ்லைன் ஷாட் எடை மற்றும் குஷன் நிறுவிய பின் பதிவு செய்யப்படுகின்றன
நிறுவிய பின், அங்கீகரிக்கப்பட்ட தொடக்க நடைமுறையைப் பயன்படுத்தவும் மற்றும் செயல்முறையை தக்கவைக்கப்பட்ட அடிப்படையுடன் ஒப்பிடவும். ஒரு புதிய உதவிக்குறிப்பு மீட்பு, டிகம்ப்ரஷன் ரெஸ்பான்ஸ் அல்லது வால்வு மூடும் நடத்தை ஆகியவற்றை மாற்றலாம், எனவே ஒவ்வொரு பழைய அமைப்பும் தீண்டப்படாமல் இருக்க வேண்டும் என்று கருத வேண்டாம்.
தொழிற்சாலை என்ன கட்டுப்படுத்த வேண்டும்
திருகு-முனை தரம் பகுதிகளுக்கு இடையிலான உறவிலிருந்து வருகிறது. நூல் செறிவு, தோள்பட்டை நிலை, ரிங் டிராவல், சீலிங்-ஃபேஸ் ஜியோமெட்ரி, ஃப்ளோ-பாத் ஃபினிஷ் மற்றும் வெப்ப-சிகிச்சை நிலை ஆகியவை ஒன்றாகச் செயல்பட வேண்டும். ஒரு ஈர்க்கக்கூடிய கடினத்தன்மை எண் தவறான அடுக்கு நீளம் அல்லது கடினமான சீல் மேற்பரப்புக்கு ஈடுசெய்ய முடியாது.
நன்ஹையாவின்உற்பத்தி உபகரணங்கள்0.1 மிமீ அல்லது அதற்கும் குறைவான தீவனப் பிழையுடன் கூடிய CNC ரம்பம், 6 மீ வரையிலான பணியிடங்களுக்கான CNC லேத்கள் மற்றும் 0.02 மிமீ பொருத்துதல் துல்லியத்துடன் துளையிடுதல் மற்றும் அரைக்கும் கருவிகள் ஆகியவை அடங்கும். ஒழுங்கற்ற விமானங்கள் மற்றும் சிறப்பு விளிம்பு கட்டமைப்புகளுக்கு ஐந்து-அச்சு எந்திரம் பயன்படுத்தப்படுகிறது.

வாங்குபவர்களுக்கு, ஒரு சப்ளையர் ஒரு இயந்திர கருவியை வைத்திருக்கிறார் என்பது நடைமுறை கேள்வி அல்ல. வரைதல் எவ்வாறு மதிப்பாய்வு செய்யப்படுகிறது, எந்த பரிமாணங்கள் ஆய்வு செய்யப்படுகின்றன, பொருள் மற்றும் வெப்ப சிகிச்சை எவ்வாறு கண்டறியப்படுகிறது மற்றும் முடிக்கப்பட்ட மோதிர இயக்கம் எவ்வாறு சரிபார்க்கப்படுகிறது என்பதைக் கேளுங்கள். நன்ஹையா அதன் மூலம் விற்பனைக்கு முந்தைய வரைபட மதிப்பாய்வு மற்றும் தொழில்நுட்ப ஆதரவை வழங்குகிறதுசேவை குழு.
மாற்று திருகு முனைக்கான RFQ சரிபார்ப்பு பட்டியல்
பகுதி செய்திகளின் தொடருக்கு பதிலாக ஒரு தெளிவான தொகுப்பை அனுப்பவும். பணியானது நிலையான மாற்றா, தலைகீழ்-பொறியியல் கூறு அல்லது மறுவடிவமைப்பு என்பதை முடிவு செய்ய பின்வரும் தகவல் சப்ளையரை அனுமதிக்கிறது.
- இயந்திர தயாரிப்பாளர், மாதிரி, வரிசை எண் மற்றும் ஊசி அலகு அளவு
- நிறுவப்பட்ட திருகு விட்டம் மற்றும் திருகு வரைதல்
- அசல் திருகு முனை பகுதி எண் மற்றும் வரைதல் திருத்தம்
- ஒழுங்காக வைக்கப்பட்டுள்ள பகுதிகளுடன் பழைய அசெம்பிளியை முடிக்கவும்
- முன், பக்க, நூல் மற்றும் சீல் முகங்களில் இருந்து புகைப்படங்கள்
- நூல், தோள்பட்டை, மோதிரம், இருக்கை மற்றும் பத்தியின் பரிமாணங்கள்
- பிசின் தரம், நிரப்பு வகை மற்றும் நிரப்பு சதவீதம்
- வண்ணமயமான, மறுசுழற்சி செய்யப்பட்ட உள்ளடக்கம் மற்றும் அரிக்கும் சேர்க்கைகள்
- சாதாரண உருகும் வெப்பநிலை மற்றும் ஷாட் அளவு
- பகுதி எடை, குழி எண்ணிக்கை மற்றும் ஏற்றுக்கொள்ளப்பட்ட மாறுபாடு
- அகற்றுவதற்கு முன் குஷன், பரிமாற்றம் மற்றும் மீட்பு போக்கு
- கவனிக்கப்பட்ட உடைகள், தோல்வி முறை மற்றும் தேவையான அளவு
வரைதல் காணவில்லை என்றால், ஒவ்வொரு அளவிடப்பட்ட மேற்பரப்பையும் குறிக்கவும் மற்றும் அளவீட்டு அமைப்பைப் படம்பிடிக்கவும். ஒரு வெளி விட்டத்தை அனுப்ப வேண்டாம் மற்றும் தொழிற்சாலைக்கு நூல், இருக்கை மற்றும் பயணத்தை அனுமானிக்கச் சொல்லுங்கள்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஒரு ஊசி மோல்டிங் திருகு முனை என்ன செய்கிறது?
திருகு முனை சட்டசபை ஒரு அல்லாத திரும்ப வால்வை கொண்டு செல்கிறது. இது திருகு மீட்டெடுப்பின் போது திறக்கிறது, எனவே உருகுவது திருகுக்கு முன்னால் நகரும், பின்னர் பின்வாங்கலைக் கட்டுப்படுத்தவும், அச்சுக்குள் அழுத்தத்தை மாற்றவும் உட்செலுத்தலின் போது மூடுகிறது.
அணிந்த காசோலை வளையம் அல்லது திருகு முனையின் அறிகுறிகள் என்ன?
பொதுவான செயல்முறை சிக்னல்களில் மாறி உருகும் குஷன், சீரற்ற ஷாட் எடை, மோசமான அழுத்தம் மீண்டும் நிகழ்தல், பிற காரணங்கள் விலக்கப்பட்ட பிறகு குறுகிய காட்சிகள் மற்றும் நீண்ட அல்லது குறைவான நிலையான பரிமாற்ற பதில் ஆகியவை அடங்கும். கட்டுப்படுத்தப்பட்ட கசிவு சோதனை மற்றும் பரிமாண ஆய்வு மூலம் உடைகளை உறுதிப்படுத்தவும்.
இயந்திர மாதிரி மூலம் மாற்று திருகு முனையை மட்டும் ஆர்டர் செய்ய முடியுமா?
இயந்திரம் தயாரிப்பாளரும் மாடலும் பயனுள்ள தொடக்கப் புள்ளிகள், ஆனால் நம்பகமான மாற்று வரிசையில் திருகு விட்டம், நூல் மற்றும் தோள்பட்டை பரிமாணங்கள், முனை நீளம், காசோலை வளையம் மற்றும் இருக்கை பரிமாணங்கள், ஓட்டப் பாதை, பிசின், நிரப்பு உள்ளடக்கம், வரைதல் மற்றும் தெளிவான புகைப்படங்கள் ஆகியவை அடங்கும்.
நான் காசோலை வளையத்தை அல்லது முழுமையான திருகு முனை அசெம்பிளியை மட்டும் மாற்ற வேண்டுமா?
இனச்சேர்க்கை முனை, இருக்கை மற்றும் நூல் ஆகியவை அங்கீகரிக்கப்பட்ட பரிமாணங்கள் மற்றும் மேற்பரப்பு நிலையில் இருக்கும் போது தேய்ந்த பாகங்களை மட்டும் மாற்றவும். பல சீல் செய்யும் மேற்பரப்புகள் அணிந்திருக்கும் போது, பரிமாணங்கள் நிச்சயமற்றதாக இருக்கும் போது அல்லது பழைய மற்றும் புதிய பாகங்கள் கலந்தால் நம்பகமான இயக்கம் மற்றும் சீல் செய்ய முடியாது.
இன்ஜெக்ஷன் மோல்டிங் ஸ்க்ரூ டிப்ஸுக்கு நன்ஹையா எந்தப் பொருளைப் பயன்படுத்துகிறார்?
வெளியிடப்பட்ட கடினத்தன்மை வரம்பு HRC45-62, 0.02 மிமீ/மீ நேரான தன்மை மற்றும் பைமெட்டாலிக் கவச முக விருப்பத்துடன் டி2 இன்ஜெக்ஷன் மோல்டிங் ஸ்க்ரூ டிப்ஸை நன்ஹையா வழங்குகிறது. இறுதி கட்டமைப்பு பிசின், நிரப்பு, இயந்திர இடைமுகம் மற்றும் உடைகள் கடமை ஆகியவற்றுடன் பொருந்துகிறது.
கடினமான திருகு முனை எப்போதும் நீண்ட காலம் நீடிக்குமா?
இல்லை. கடினத்தன்மை என்பது உடைகளின் செயல்திறனின் ஒரு பகுதி மட்டுமே. கலவை வேதியியல், வெப்ப சிகிச்சை, அரிப்பு எதிர்ப்பு, இனச்சேர்க்கை பொருட்கள், மேற்பரப்பு பூச்சு, சீரமைப்பு, அனுமதி மற்றும் பதப்படுத்தப்பட்ட பிசின் சேவை வாழ்க்கையை பாதிக்கிறது.
திருகு முனை மேற்கோளுக்கு நன்ஹையாவை நான் என்ன அனுப்ப வேண்டும்?
மெஷின் மேக்கர் மற்றும் மாடல், ஸ்க்ரூ விட்டம், பிசின் மற்றும் ஃபில்லர் சதவீதம், அசல் பகுதி எண் அல்லது வரைதல், முழுமையான இனச்சேர்க்கை பரிமாணங்கள், பல கோணங்களில் இருந்து புகைப்படங்கள், அணிய அறிகுறிகள், ஷாட் எடை போக்கு மற்றும் தேவையான அளவு ஆகியவற்றை அனுப்பவும்.
வணிகரீதியான வெளிப்பாடு: இந்த வழிகாட்டியில் இணைக்கப்பட்டுள்ள ஊசி வடிவ திருகு குறிப்புகள் மற்றும் தொடர்புடைய கூறுகளை நன்ஹையா தயாரிக்கிறார். இயந்திர தயாரிப்பாளரின் பாதுகாப்பு நடைமுறைகள் மற்றும் அங்கீகரிக்கப்பட்ட திட்ட வரைபடத்துடன் தொழில்நுட்ப பரிந்துரைகள் பயன்படுத்தப்பட வேண்டும்.