மெதுவான மீட்பு டைமர் உணவுப் பிரச்சனை, மாற்றப்பட்ட செயல்முறை அல்லது தேய்ந்த வன்பொருள் ஆகியவற்றைச் சுட்டிக்காட்டலாம். பயனுள்ள நோயறிதல் எது, அது உண்மையில் உங்களுக்கு சுழற்சி நேரத்தை செலவழிக்கிறதா என்பதைக் கூறுகிறது.
ஊசி மோல்டிங் திருகு மீட்பு அதிக நேரம் எடுத்தால், முதலில் அது சுழற்சியை தாமதப்படுத்துகிறது என்பதை உறுதிப்படுத்தவும். பின்னர் ஊட்டத்தின் தொடர்ச்சி, உண்மையான திருகு வேகம், பின் அழுத்தம் மற்றும் வெப்பநிலை நிலையான குறிப்பு ஓட்டத்திற்கு எதிராக சரிபார்க்கவும். அந்த காசோலைகள் இழப்பை விளக்காத போது வடிவவியலை ஆய்வு செய்து அணியவும். கட்டுப்படுத்தும் செயல்பாட்டைக் கண்டறிந்த பின்னரே கூறுகளை மாற்றவும்.

முதலில், மீட்பு சுழற்சியின் முக்கியமான பாதையில் உள்ளதா என்பதை நிறுவவும்
திருகு மீட்பு என்பது பிளாஸ்டிக்மயமாக்கல் மற்றும் அளவீட்டு நிலை: திருகு சுழன்று, அடுத்த ஷாட்டை தயார் செய்து, அதன் முன் உருகும்போது பின்வாங்குகிறது. அந்த ஷாட்டை வழங்குவதற்கு திருகு முன்னோக்கி நகரும் போது, அது ஊசியிலிருந்து வேறுபட்டது. உங்கள் கன்ட்ரோலரின் டைமர் வரையறையைச் சரிபார்க்கவும், குறிப்பாக அதில் தாமதம் அல்லது டிகம்ப்ரஷன் உள்ளதா.
மீட்பு பெரும்பாலும் குளிரூட்டும் வரிசையின் ஒரு பகுதியை மேலெழுதுகிறது. மொத்த சுழற்சி நேரத்தின் மீதான அதன் விளைவு, மீட்பு எப்போது தொடங்குகிறது மற்றும் எந்த இயந்திரத்தின் செயல்பாடு முடிவடையும் வரை காத்திருக்க வேண்டும் என்பதைப் பொறுத்தது. மீட்டெடுப்பிலிருந்து அகற்றப்படும் ஒவ்வொரு நொடியும் சுழற்சியில் இருந்து ஒரு வினாடியை நீக்குகிறது என்று கருதுவதை விட, வரிசைச் சுவடுகளைப் படிக்கவும்.
| மீட்பு காலம் | ஜன்னலுக்கு அப்பால் காத்திருங்கள் | மாற்றம் என்றால் என்ன |
|---|---|---|
| 12 வினாடிகள் | 2 வினாடிகள் | மீட்பு அடுத்த நடவடிக்கையை தாமதப்படுத்துகிறது. |
| 9 வினாடிகள் | 0 வினாடிகள் | 3-வினாடி மீட்பு முன்னேற்றம் 2 வினாடிகள் காத்திருப்பை நீக்குகிறது. |
| 7 வினாடிகள் | 0 வினாடிகள் | மற்றொரு 2 வினாடிகள் ஆஃப் மீட்பு இந்த எடுத்துக்காட்டில் சுழற்சிக் குறைப்பைக் கொண்டுவராது. |
இயந்திரம் உருகுவதற்குக் காத்திருக்கிறதா அல்லது நீங்கள் குறைக்க விரும்பும் எண்ணைப் புகாரளிக்கிறதா என்பதுதான் எங்களின் முதல் கேள்வி. மீட்டெடுப்பு ஏற்கனவே கிடைக்கக்கூடிய சாளரத்தில் வசதியாக இருந்தால், அதிக வெளியீட்டு திருகுகளைப் பரிந்துரைக்கும் முன், நிலைத்தன்மை மற்றும் உருகும் தரத்தில் கவனம் செலுத்துவோம்.
சட்டசபை பற்றிய விரிவான விளக்கத்திற்கு, எங்களுடையதைப் பார்க்கவும்ஊசி மோல்டிங் திருகு பீப்பாய் வழிகாட்டி. இங்கே, குறிக்கோள் குறுகியதாக உள்ளது: மீட்பு ஏன் மாறியது மற்றும் எந்தச் செயலை ஆதாரம் ஆதரிக்கிறது என்பதை நிறுவவும்.
திடீர் மாற்றம் மற்றும் படிப்படியான சரிவுக்கு வெவ்வேறு தொடக்க புள்ளிகள் தேவை
இயந்திரத்தை சரிசெய்யும் முன் ஒரு குறிப்பைச் சேமிக்கவும். அதே பிசின் தரம், ரீகிரைண்ட் விகிதம், ஷாட் அமைப்பு, அச்சு மற்றும் வெப்பநிலை நிலை ஆகியவற்றை ஒப்பிடுக. தனிப்பட்ட சுழற்சிகள் மற்றும் சராசரியை பதிவு செய்யவும்; எப்போதாவது மிகவும் மெதுவான மீட்பு சராசரி ஏற்றுக்கொள்ளத்தக்கதாக தோன்றினாலும் உற்பத்தியை சீர்குலைக்கும்.
| கவனிக்கப்பட்ட முறை | முதலில் சரிபார்க்கவும் | பதிவு செய்ய வேண்டிய சான்று |
|---|---|---|
| பொருள் அல்லது செய்முறை மாற்றத்திற்குப் பிறகு திடீர் அதிகரிப்பு | ஃபீட் படிவம், மீண்டும் அரைத்தல், உலர்த்தும் நிலை மற்றும் மாற்றப்பட்ட அமைப்புகள் | பொருள் நிறைய, கலவை விகிதம், துகள் நிலை மற்றும் செயல்முறை பதிவுகளுக்கு முன்/பின் |
| இடைப்பட்ட மெதுவான சுழற்சிகள், அவற்றுக்கிடையே சாதாரண சுழற்சிகள் | ஊட்ட இடையூறு, பிரிட்ஜிங் மற்றும் உண்மையான-வேக மாறுபாடு | அதே சுழற்சிகளுக்கான மீட்பு ட்ரேஸ், லோடர் செயல்பாடு மற்றும் உண்மையான RPM |
| ஒரு நிலையான கடமையின் கீழ் மீட்பு படிப்படியாக மோசமடைகிறது | இயக்க நிலைமைகளை சரிபார்க்கவும், பின்னர் உடைகளை சரிபார்க்கவும் | வரலாற்று மீட்பு தரவு மற்றும் அளவிடப்பட்ட திருகு/பீப்பாய் பரிமாணங்கள் |
| கட்டளைக்கு கீழே அதிக சுமை மற்றும் உண்மையான RPM | இயந்திர இயக்கி, முறுக்கு வரம்பு மற்றும் வெப்ப நிலை | உண்மையான மற்றும் கட்டளையிடப்பட்ட RPM, சுமை போக்கு மற்றும் இயந்திர அலாரங்கள் |
| ஒரு கூறு மாற்றியமைத்த உடனேயே சிக்கல் தொடங்குகிறது | நிறுவப்பட்ட பகுதி அடையாளம், பரிமாணங்கள், வடிவியல் மற்றும் சட்டசபை | அங்கீகரிக்கப்பட்ட வரைதல் திருத்தம், பொருத்தப்பட்ட கூறுகள் மற்றும் ஆணையிடும் அமைப்புகள் |
இந்த வடிவங்கள் விசாரணை ஆணையைத் தீர்மானிக்கின்றன; எதுவுமே ஆதாரம் இல்லை. சத்தம், ஸ்கோரிங் அல்லது அசாதாரண சுமை ஆகியவற்றுடன் கூடிய திடீர் தவறு, நேரமானது ஆரம்பத்தில் செயல்முறை சிக்கலை ஒத்திருந்தாலும், உடனடி இயந்திர சேவை கவனம் தேவை.
துகள்கள் தொடர்ந்து திருகுகளை அடைகின்றன என்பதை உறுதிப்படுத்தவும்
ஒரு முழு ஹாப்பர் திருகு உணவளிக்கப்படுகிறது என்பதை நிறுவவில்லை. ஏற்றி, அடைப்பு ஸ்லைடு, மெட்டீரியல் பாதை மற்றும் ஃபீட்-தொண்டை குளிர்ச்சி ஆகியவற்றைச் சரிபார்க்கவும். சுருக்கப் பிரிவை மாற்றுவதற்கு முன் அல்லது புதிய திருகு ஆர்டர் செய்வதற்கு முன், மெதுவான சுழற்சிகளுடன் ஒத்துப்போகும் குறுக்கீட்டைப் பார்க்கவும்.
அசாஹி கசேயின்ஃபீட்-தொண்டைப் பிரிட்ஜிங்கில் அசக்லீன் வழிகாட்டுதல்பின்புற பீப்பாய் மண்டலத்திற்கு அருகிலுள்ள வெப்பம் எவ்வாறு துகள்களை முன்கூட்டியே மென்மையாக்குகிறது என்பதை விளக்குகிறது. துகள்கள் கொத்து மற்றும் பத்தியில் தடையாக இருக்கலாம், பிசின் மேலே இருந்தாலும் திருகு பொருள் குறைவாக இருக்கும்.
ஊட்டத்திலேயே என்ன மாறிவிட்டது என்பதைச் சரிபார்க்கவும். வேறுபட்ட regrind விகிதம், அதிக அபராதம் அல்லது ஒழுங்கற்ற துகள்கள் கவனத்திற்குரியது. செலனீஸ் குறிப்பாக ரீகிரைண்ட் துகள் தரத்தை அதன் உணவு மற்றும் மீட்பு சிக்கல்களுடன் இணைக்கிறதுVectra® LCP செயலாக்க வழிகாட்டி. அதன் பரிந்துரைகள் பொருள் சார்ந்தவை, ஆனால் அவை பிசின் பெயரைக் காட்டிலும் துகள் நிலையைப் பதிவு செய்வதற்கான உறுதியான காரணத்தை வழங்குகின்றன.
ரீகிரைண்ட் மாற்றத்திற்குப் பிறகு மீட்பு மோசமடைந்தால், வன்பொருளை மாற்றுவதற்கு முன் அங்கீகரிக்கப்பட்ட குறிப்பு ஊட்டத்துடன் ஒப்பிடுவோம். பழைய மீட்பு நடத்தை திரும்பினால், ஊட்ட விசாரணைக்கு முன்னுரிமை அளிக்கப்படும். அந்த முடிவு தொழிற்சாலைக்கு "வேகமான திருகு" கோரிக்கையை விட சிறந்த திசையை அளிக்கிறது.
உலர்த்துதல் இன்னும் பிசின் சப்ளையரின் தேவைகளைப் பூர்த்தி செய்ய வேண்டும். ஒவ்வொரு நேரச் சிக்கலுக்கும் ஈரப்பதம் விளக்கம் என்று கருத வேண்டாம், அல்லது ஏற்றுக்கொள்ளக்கூடிய மீட்பு பிசின் போதுமான அளவு உலர்ந்ததாக நிரூபிக்கிறது. செயலாக்கத்திறன் மற்றும் இறுதிப் பகுதியின் தரம் தனித்தனியாக சரிபார்க்கப்பட வேண்டும்.
உண்மையான வேகம், பின் அழுத்தம் மற்றும் உருகும் வெப்பநிலை ஆகியவற்றை ஒன்றாகச் சரிபார்க்கவும்
செட் பாயிண்ட் மட்டும் இல்லாமல், உண்மையான RPM ஐப் படிக்கவும்
கட்டளை மாறாமல் இருந்தாலும், திருகு மெதுவாகத் திரும்பினால், இயந்திரத்தின் இயக்க வரம்புகள் மற்றும் இயக்கி நடத்தை ஆகியவற்றை ஆய்வு செய்யவும். ஒரு வடிவியல் பரிந்துரையால் கோரப்பட்ட மற்றும் டெலிவரி செய்யப்பட்ட வேகத்திற்கு இடையே உள்ள விவரிக்க முடியாத இடைவெளியைத் தீர்க்க முடியாது. மீட்புப் பக்கவாதம் மூலம் உண்மையான வேகத்தைப் பதிவுசெய்யவும், குறிப்பாக மெதுவாகத் தொடங்கும் இடத்தில்.
ஆர்.பி.எம்.க்கு திருகு விட்டம் தேவை. எங்கள்ஊசி மோல்டிங் திருகு வரம்பு30 முதல் 170 மிமீ வரை விட்டம் அடங்கும். வெவ்வேறு விட்டம் இடையே ஒரு சுழற்சி-வேக அமைப்பை மாற்றுவது திருகு மேற்பரப்பில் புற வேகத்தை மாற்றுகிறது.
புற வேகம், m/s = π × விட்டம், mm × RPM ÷ 60,000
100 ஆர்பிஎம்மில், 40 மிமீ திருகு சுமார் 0.209 மீ/வி புற வேகம் கொண்டது; ஒரு 60 மிமீ திருகு சுமார் 0.314 மீ/வி அடையும். இவை கணக்கிடப்பட்ட எடுத்துக்காட்டுகள், பரிந்துரைக்கப்படாத அமைப்புகள் அல்லது உருகும் வெட்டு வீதத்தின் நேரடி கணக்கீடுகள்.
வேகத்தை தீர்மானிக்க உண்மையான பிசின் தரத்தின் செயலாக்க வழிகாட்டல் மற்றும் இயந்திர வரம்புகளைப் பயன்படுத்தவும். RPM ஐ அதிகரிப்பது இயந்திரத்தால் அதை வழங்க முடிந்தால் மட்டுமே பயனுள்ளதாக இருக்கும் மற்றும் அதன் விளைவாக உருகுவது ஏற்றுக்கொள்ளத்தக்கதாக இருக்கும்.
முதுகு அழுத்தம் ஏன் எங்குள்ளது என்பதைக் கண்டறியவும்
பின் அழுத்தம் மீட்டெடுப்பின் போது திருகு பின்வாங்குவதை எதிர்க்கிறது மற்றும் பொருள் எவ்வாறு பிளாஸ்டிக்மயமாக்கப்படுகிறது என்பதைப் பாதிக்கிறது. மிக்ஸிங் அல்லது மீட்டரிங் கவலையைச் சரிசெய்வதற்காக இது அதிகரித்திருந்தால், டைமரை மேம்படுத்துவதற்காக அதைக் குறைப்பது தரச் சிக்கலை மீண்டும் கொண்டு வரலாம். இயந்திரங்களை ஒப்பிடும் முன் காட்டப்படும் அழுத்தம் ஹைட்ராலிக் அல்லது குறிப்பிட்ட பிளாஸ்டிக் அழுத்தமா என்பதை உறுதிப்படுத்தவும்.
ஒரு உலகளாவிய பின்-அழுத்தம் பரிந்துரை குறிப்பாக உதவாது. வெக்ட்ரா எல்சிபிக்கு,செலனீஸ் குறைந்தபட்ச முதுகு அழுத்தத்தைக் குறிப்பிடுகிறது, குறிப்பிட்ட 5-15 பார், மற்றும் அதிக அழுத்தத்துடன் அதிக வெப்பம் மற்றும் ஃபைபர் சேதம் பற்றி எச்சரிக்கிறது. இது வெக்ட்ராவுக்கான வழிகாட்டல், பிபி, ஏபிஎஸ் அல்லது பிசி செயல்முறையில் நகலெடுப்பதற்கான அமைப்பல்ல.
வேகமான அமைப்பை ஏற்றுக்கொள்வதற்கு முன் உருகுவதைச் சரிபார்க்கவும்
பீப்பாய் செட் பாயிண்ட்கள் உருகலின் வெப்ப நிலையை முழுமையாக விவரிக்கவில்லை. அங்கீகரிக்கப்பட்ட உருகு-வெப்பநிலை அளவீட்டு நடைமுறையைப் பின்பற்றவும், ஹீட்டர் மற்றும் சென்சார் அமைப்பைச் சரிபார்த்து, கட்டுப்படுத்தப்பட்ட மாற்றத்திற்குப் பிறகு பகுதி தரத்தை ஒப்பிடவும். நிறமாற்றம், உருகாத பொருள் அல்லது மோசமான நிலைத்தன்மையுடன் கூடிய குறுகிய மீட்பு நேரம் வெற்றிகரமான சரிசெய்தல் அல்ல.
ஒரு நேரத்தில் தொடர்புடைய மாறியை மாற்றி, செயல்முறையை நிலைப்படுத்த அனுமதிக்கவும். திவெக்ட்ரா சரிசெய்தல் வழிகாட்டுதல்இதே நிலை அணுகுமுறையைப் பயன்படுத்துகிறது. நீங்கள் உண்மையில் இயக்கும் பொருளுக்கு அங்கீகரிக்கப்பட்ட இயக்க சாளரத்தில் சோதனையை வைத்திருங்கள்.
கசிவு காசோலை வளையத்திலிருந்து தேய்ந்து போன கன்வெயிங் பகுதியைப் பிரிக்கவும்
உணவளிக்கும் மற்றும் இயக்க நிலைமைகள் ஒப்பிடக்கூடியதாக இருக்கும்போது, மீட்பு மோசமடைந்து கொண்டே இருக்கும் போது, திருகு மற்றும் பீப்பாயின் நிலை ஆய்வுக்கு தகுதியானது. வரைதல் அல்லது நிறுவப்பட்ட ஆய்வு வரம்புகளுக்கு எதிராக வரையறுக்கப்பட்ட நிலைகளில் விட்டம் மற்றும் பீப்பாய் துளை வெளிப்புற விமானத்தை அளவிடவும். மேற்பரப்பு சேதம் மற்றும் பரிமாணங்களை ஆய்வு செய்யவும்.
திருகு-முன் சட்டசபைக்கு வேறு சோதனை தேவை. மீட்பு போது, அல்லாத திரும்ப வால்வு உருகுவதற்கு முன்னோக்கி நகர்த்த அனுமதிக்கிறது; உட்செலுத்தலின் போது, அது பின்தங்கிய ஓட்டத்திற்கு எதிராக மூடப்பட வேண்டும். ஒரு கசிவு வால்வு ஷாட் நிலைத்தன்மையை பாதிக்கலாம், ஆனால் அது திருகுகளின் பிளாஸ்டிசைசிங் பகுதி தேய்ந்து விட்டது என்பதை நிறுவவில்லை.


குஷன் அல்லது ஷாட் எடையும் மாறுபடும் பட்சத்தில், இயந்திர உற்பத்தியாளரின் ரிட்டர்ன்-வால்வ் சோதனையை விசாரணையில் சேர்க்கவும். எங்கள்திருகு முனை தேர்வு வழிகாட்டிமோதிரம், இருக்கை மற்றும் இனச்சேர்க்கை பரிமாணங்களை இன்னும் விரிவாக உள்ளடக்கியது.
மெதுவான டைமரில் மட்டும் முழுமையான திருகு மற்றும் பீப்பாய் மாற்றத்தை நாங்கள் அங்கீகரிக்க மாட்டோம். மாறாக, ஒரு புதிய திருகு அதன் விளைவாக பொருத்தத்தை சரிபார்க்காமல் தேய்ந்த பீப்பாயில் செல்லக்கூடாது. அளவீட்டு நிலைகள் மற்றும் பரிந்துரையை அடைய பயன்படுத்தப்படும் உடைகள் வரம்புகளை அடையாளம் காணும் பரிமாண அறிக்கையைக் கேட்கவும்.
வித்தியாசமான திருகு வடிவமைப்பு எப்போது அர்த்தமுள்ளதாக இருக்கும்?
தற்போதைய வடிவியல் ஏற்றுக்கொள்ளக்கூடிய இயக்க நிலைமைகளுக்குள் உத்தேசிக்கப்பட்ட கடமையை பூர்த்தி செய்ய முடியாதபோது வடிவமைப்பு மதிப்பாய்வு பயனுள்ளதாக இருக்கும். இது பிசின் மாற்றம், ஒரு பெரிய ஷாட் தேவை அல்லது குறுகிய கிடைக்கும் மீட்பு சாளரத்தை பின்பற்றலாம். வெறுமனே சீரழிந்த முந்தைய வெற்றிகரமான செயல்முறையை மீட்டெடுப்பதில் இருந்து தனித்தனியாக வைத்திருங்கள்.
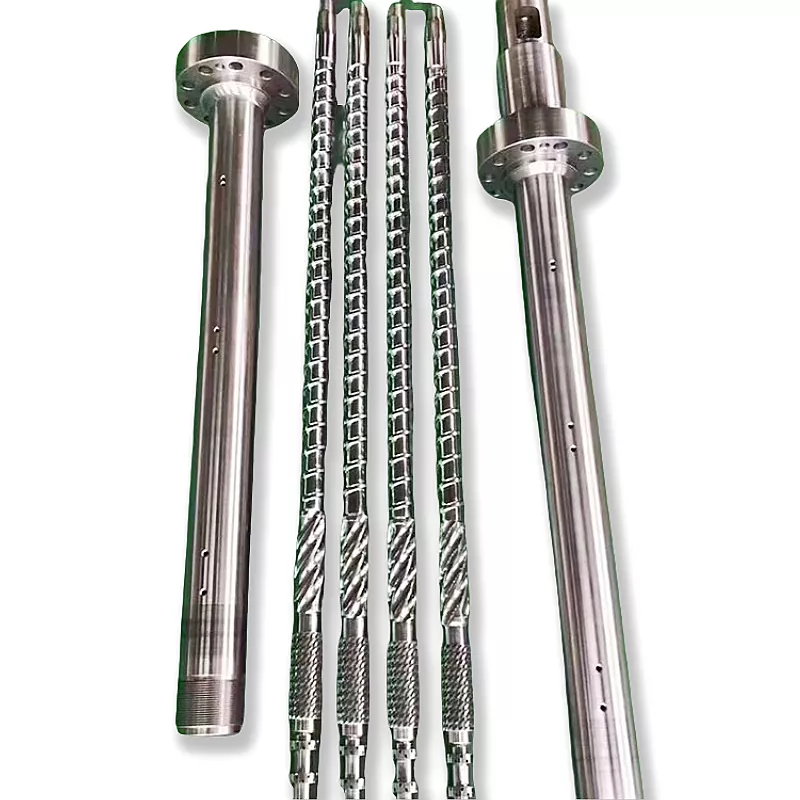
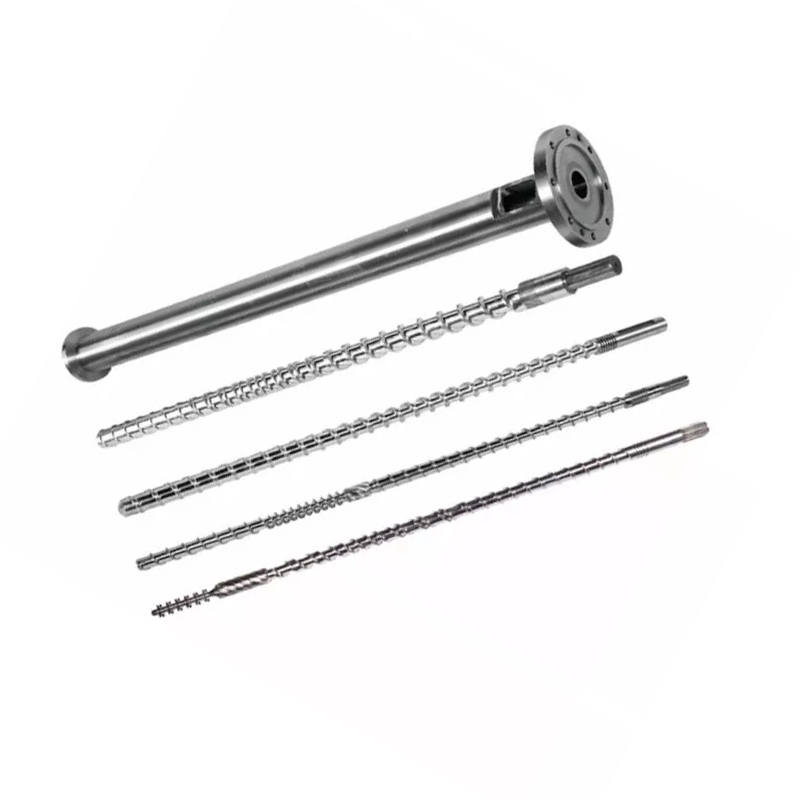
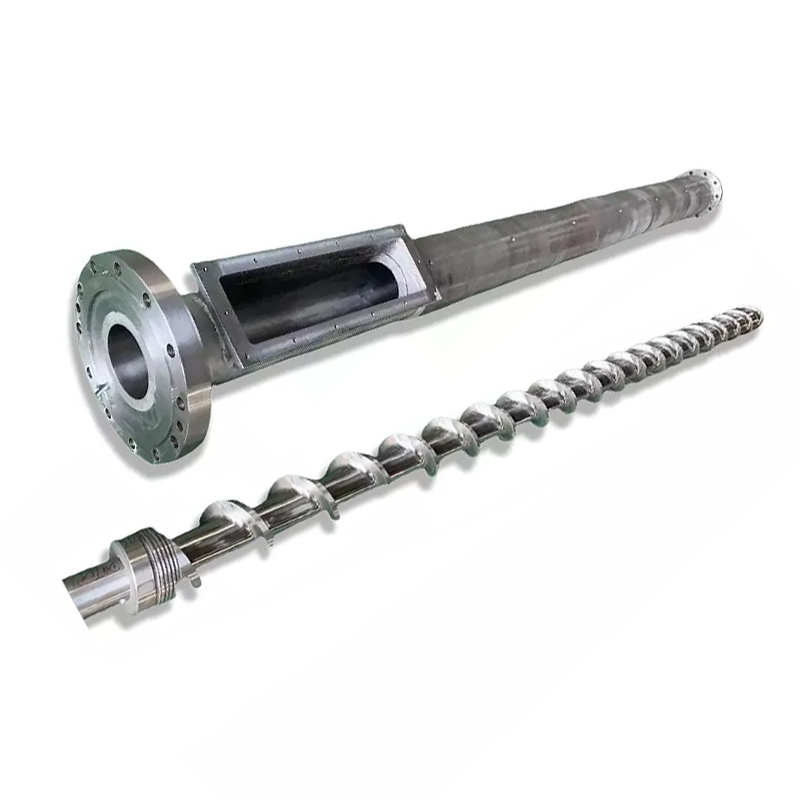
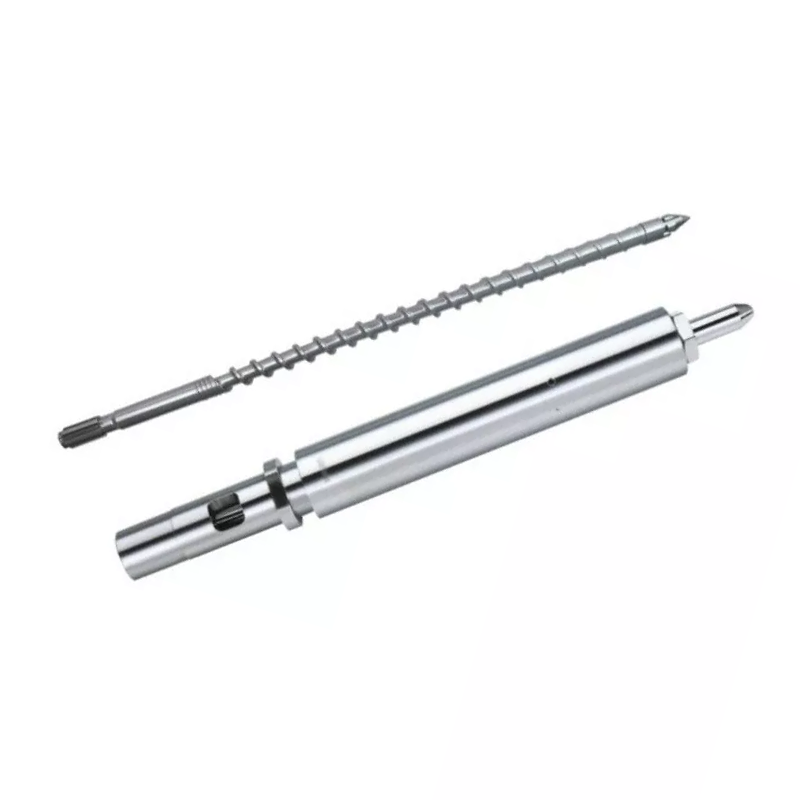
எங்கள் இரண்டு ஊசி திருகு தயாரிப்பு குடும்பங்கள் பொருத்தமான வடிவமைப்பு தேர்வை விளக்குகின்றன:
| நன்ஹையா வடிவமைப்பு | சுருக்க பிரிவு | மதிப்பாய்வில் அதை எவ்வாறு பயன்படுத்துவோம் |
|---|---|---|
| படிப்படியான ஊசி மோல்டிங் திருகு | பொதுவாக மொத்த திருகு நீளத்தில் 40% -60%, தயாரிப்பு விளக்கத்தில் தோராயமாக 50% | கட்டுப்படுத்தப்பட்ட பிளாஸ்டிக்மயமாக்கல் தேவைப்படும் கடமைகளுக்கான சேனல் ஆழத்தில் நீண்ட, படிப்படியான குறைப்பு. சரியான பிசின், ஷாட் மற்றும் வெப்ப நடத்தையை மதிப்பிடவும். |
| பிறழ்ந்த ஊசி மோல்டிங் திருகு(திடீர்-சுருக்க வடிவமைப்பு) | மொத்த திருகு நீளத்தில் தோராயமாக 5% -15% | சேனல் ஆழத்தில் கூர்மையான குறைப்புடன் ஒரு குறுகிய மாற்றம். திறன் வரம்பை நிவர்த்தி செய்ய அதைத் தேர்ந்தெடுப்பதற்கு முன் உருகும் கடமை மற்றும் வெப்ப சீரான தன்மையை மதிப்பீடு செய்யவும். |
எங்கள் படிப்படியான வடிவமைப்பு PS, PC மற்றும் ABS உள்ளிட்ட பயன்பாடுகளை உள்ளடக்கியது; திடீர் சுருக்க குடும்பத்தில் PE மற்றும் PP போன்ற பயன்பாடுகள் அடங்கும். இந்த தயாரிப்பு வழிகள் விவாதத்தைத் தொடங்க உதவுகின்றன. அவை பிசின்-கிரேடு மற்றும் இயந்திர மதிப்பாய்வை மாற்றாது, குறிப்பாக ஃபில்லர்கள், ரீகிரைண்ட் அல்லது கோரும் தர விவரக்குறிப்புகளுடன்.

மேற்பரப்பு சிகிச்சை முகவரிகள் தேய்மானம், தடுக்கப்பட்ட தீவன தொண்டை அல்ல
இரண்டு தயாரிப்பு குடும்பங்களும் 38CrMoAlA ஸ்டீலைப் பயன்படுத்துகின்றன. அவற்றின் தயாரிப்பு-விவர விவரக்குறிப்புகள் பின்வரும் சிகிச்சை விருப்பங்களை உள்ளடக்கியது, அவை பரிசோதித்தல் உடைகளை அடையாளம் காணும்போது மாற்று விவாதத்தில் அடங்கும்:
| சொத்து | தயாரிப்பு விவர மதிப்பு | விசாரணைக்கு என்ன அர்த்தம் |
|---|---|---|
| நைட்ரைடிங் கடினத்தன்மை | HV900-1100 | சிகிச்சையளிக்கப்பட்ட மேற்பரப்புகள் மற்றும் ஆய்வு தேவைகளை குறிப்பிடவும். |
| நைட்ரைடிங் ஆழம் | 0.5-0.8 மிமீ | தேர்ந்தெடுக்கப்பட்ட சிகிச்சையை அடையாளம் காணவும்; ஆழத்திலிருந்து மட்டும் சேவை வாழ்க்கையை ஊகிக்க வேண்டாம். |
| நிக்கல்-டங்ஸ்டன் அலாய் கடினத்தன்மை | HRC55-62 | உண்மையான பிசின், நிரப்பு மற்றும் உடைகள் வடிவத்துடன் கலவையை மதிப்பாய்வு செய்யவும். |
| அலாய் அடுக்கு ஆழம் | 0.8-2.0 மிமீ | ஒப்புக் கொள்ளப்பட்ட கூறு விவரக்குறிப்பில் வலுவூட்டப்பட்ட பகுதிகளை வரையறுக்கவும். |
எங்கள்படிப்படியான திருகு தயாரிப்பு விவரங்கள்நிக்கல்-டங்ஸ்டன் அலாய் மூலம் பாதிக்கப்படக்கூடிய பகுதிகளின் வலுவூட்டலை விவரிக்கிறது. ஒரு தொழிற்சாலை கண்ணோட்டத்தில், முன்மொழியப்பட்ட பாதுகாப்பு அளவிடப்பட்ட உடைகளுக்கு ஒத்ததாக இருக்க வேண்டும் என்று நாங்கள் விரும்புகிறோம். அதிக விலையுயர்ந்த மேற்பரப்பானது போதிய உணவை சரி செய்யாது அல்லது திருகு வடிவியல் பிசினுக்கு ஏற்றது என்பதை நிறுவாது.


நோயறிதலை ஒரு குறிப்பிட்ட செயலாக மாற்றவும்
சான்றுகள் அனுமதிக்கும் அளவுக்கு குறுகிய பரிந்துரையை வைத்திருங்கள். ஊட்டக் குறுக்கீடு, ஊட்ட அமைப்பு திருத்தத்திற்கு அழைப்பு விடுக்கிறது. இயந்திர மதிப்பாய்வுக்கான அழைப்புகளை இயந்திரம் பராமரிக்க முடியாத வேகக் கட்டளை. உறுதிப்படுத்தப்பட்ட வால்வு கசிவு ஒரு வால்வு மற்றும் இடைமுக மதிப்பீட்டிற்கு அழைப்பு விடுகிறது. அளவிடப்பட்ட திருகு அல்லது பீப்பாய் உடைகள் ஒரு கூறு மாற்று அல்லது தகுதிவாய்ந்த மறுசீரமைப்பு மதிப்பீட்டை ஆதரிக்கிறது.
அசெம்பிளி ஏற்றுக்கொள்ளக்கூடிய நிலையில் இருந்தாலும், புதிய உற்பத்திக் கடமை அதன் நடைமுறை பிளாஸ்டிசிங் திறனை மீறினால், வடிவமைப்பை சுருக்கமாக அனுப்பவும். நன்ஹையா தனிப்பயன் திருகு வடிவமைப்பு, எந்திரம் மற்றும் அலாய் ஸ்ப்ரே வெல்டிங் ஆகியவற்றை வழங்குகிறது. எங்கள்உற்பத்தி உபகரணங்கள்6 மீட்டர் நீளமுள்ள பணியிடங்களுக்கான CNC லேத்கள் மற்றும் சிக்கலான விமானங்கள் மற்றும் விளிம்பு கட்டமைப்புகளுக்கு ஐந்து-அச்சு இயந்திரம் ஆகியவை அடங்கும்.

சிக்கலை விளக்கும் பதிவை அனுப்பவும்
- இயந்திர தயாரிப்பாளர் மற்றும் மாதிரி, திருகு விட்டம், சட்டசபை வரைதல் மற்றும் பொருத்தப்பட்ட திருகு-முனை விவரங்கள்.
- பிசின் தரம், நிரப்பு ஏற்றுதல், ரீகிரைண்ட் விகிதம் மற்றும் துகள் நிலை.
- சுழற்சியின் மூலம் மீட்பு நேரம், உண்மையான மற்றும் கட்டளையிடப்பட்ட RPM, அதன் அழுத்த அடிப்படையிலான பின் அழுத்தம் மற்றும் சுமை அல்லது எச்சரிக்கை பதிவுகள்.
- ஷாட் அமைப்பு, குஷன், பகுதி மற்றும் ரன்னர் எடை, வெப்பநிலை பதிவுகள் மற்றும் கிடைக்கும் மீட்பு சாளரம்.
- ஏற்கனவே சோதிக்கப்பட்ட மாற்றங்கள், பகுதித் தரத்தில் அவற்றின் விளைவு மற்றும் பரிமாண உடைகள் அறிக்கை.
பணியமர்த்துவதற்கு, பிசின், ஷாட், இயக்க சாளரம் மற்றும் ஏற்றுக்கொள்ளக்கூடிய பகுதியின் தரம் ஆகியவற்றை ஒப்புக் கொள்ளுங்கள். பின்னர் மீட்டெடுப்பு மறுநிகழ்வு மற்றும் உண்மையான மொத்த சுழற்சி நேரத்தை ஒப்பிடுக. உற்பத்தி அச்சு இன்னும் காத்திருந்தாலோ அல்லது பாகங்கள் பரிசோதனையில் தோல்வியுற்றாலோ, வேகமான தனிமைப்படுத்தப்பட்ட பிளாஸ்டிக்மயமாக்கல் சோதனை போதுமானதாக இருக்காது.

உறுதிப்படுத்தப்பட்ட மீட்பு வரம்புக்கு ஒரு திருகு அல்லது பீப்பாய் முன்மொழிவு வேண்டுமா?
என்ன மாற்றப்பட்டது மற்றும் உங்கள் வரி என்ன அடைய வேண்டும் என்பது உட்பட வரைதல் மற்றும் இயக்கப் பதிவை நன்ஹையாவுக்கு அனுப்பவும். நீங்கள் அசல் கடமையை மீட்டெடுக்கிறீர்களா அல்லது வேறு பொருள் அல்லது சுழற்சித் தேவைக்காகத் தயாரா என்பதை எங்களிடம் கூறுங்கள்.
உங்கள் வரைதல் மற்றும் செயலாக்கத் தரவை அனுப்பவும்ஊசி மோல்டிங் திருகுகளைப் பார்க்கவும்வாட்ஸ்அப்பில் விவாதிக்கவும்
ஜூஷன் நன்ஹையா பிளாஸ்டிக் மெஷினரி கோ., லிமிடெட்.
மின்னஞ்சல்:info@nhyscrew.com
தொலைபேசி:+86-13505809643| மொபைல்:+86-13587082002
பிளாக் சி, எண். 2 மேற்குப் பகுதி, ஜிங்ஜோ அவென்யூ, டிங்காய் மாவட்டம், ஜூஷான் நகரம், ஜெஜியாங் மாகாணம், சீனா.
நன்ஹையாவை தொடர்பு கொள்ளவும்
அடிக்கடி கேட்கப்படும் கேள்விகள்
ஒரு சாதாரண ஊசி மோல்டிங் திருகு மீட்பு நேரம் என்ன?
உலகளாவிய எண் இல்லை. மீட்பு நேரம் பிசின், ஷாட் தேவை, திருகு வடிவியல், இயந்திர திறன் மற்றும் இயக்க அமைப்புகளைப் பொறுத்தது. உண்மையான இயந்திர வரிசையில் கிடைக்கும் நேரத்துடன் அதை ஒப்பிட்டு, அதே பொருள் மற்றும் ஷாட்டைப் பயன்படுத்தி ஒரு நிலையான குறிப்பு ஓட்டத்துடன்.
வேகமான திருகு மீட்பு எப்போதும் சுழற்சி நேரத்தை குறைக்குமா?
இல்லை. முடிக்கப்படாத மீட்பு அடுத்த அனுமதிக்கப்பட்ட இயந்திர நடவடிக்கையை தாமதப்படுத்தும் போது மட்டுமே இது சுழற்சியைக் குறைக்கிறது. கிடைக்கக்கூடிய ஒன்றுடன் ஒன்று சாளரத்தில் மீட்டெடுப்பு ஏற்கனவே முடிந்தால், அதை விரைவுபடுத்துவது மொத்த சுழற்சி நேரத்தை மாற்றாமல் விடலாம்.
ஏன் திருகு சுழலும் ஆனால் மிக மெதுவாக பின்வாங்குகிறது?
பிசின் ஸ்க்ரூவை அடைகிறதா, பின் அழுத்தம் மாறியதா, மற்றும் உண்மையான திருகு வேகம் கட்டளையுடன் பொருந்துகிறதா என்பதைச் சரிபார்க்கவும். ஃபீட் பிரிட்ஜிங், சீரற்ற ரீகிரைன்ட், செயல்முறை நிலைகள் மற்றும் தேய்ந்த பாகங்கள் ஆகியவை விசாரணைக்கு சாத்தியமான கிளைகளாகும். திருகு போதுமான பொருளைக் கடத்துகிறது என்பதைச் சுழற்றுவது மட்டும் நிரூபிக்காது.
மெதுவான மீட்டெடுப்பை சரிசெய்ய நான் RPM ஐ அதிகரிக்க வேண்டுமா?
உணவு, உண்மையான வேகம், பின் அழுத்தம் மற்றும் பிசின் செயலாக்க வரம்புகளை சரிபார்த்த பின்னரே. உருகும் தரம், உண்மையான உருகும் வெப்பநிலை மற்றும் மீண்டும் மீண்டும் வரும் தன்மை மற்றும் மீட்பு நேரம் ஆகியவற்றின் மூலம் எந்த மாற்றத்தையும் தீர்மானிக்கவும். தீர்க்கப்படாத உணவு அல்லது உடைகள் பிரச்சனையை மறைக்க அதிக வேகத்தைப் பயன்படுத்த வேண்டாம்.
ஒரு கசிவு சோதனை வளையம் முழு திருகும் அணிந்திருப்பதை நிரூபிக்கிறதா?
எண். செக்-ரிங் சீல் மற்றும் ஸ்க்ரூ-பீப்பாய் கடத்தல் ஆகியவை வெவ்வேறு செயல்பாடுகள். இயந்திர உற்பத்தியாளரின் வால்வு சோதனையுடன் குஷன் அல்லது ஷாட்-எடை மாறுபாட்டை ஆராய்ந்து, திருகு மற்றும் பீப்பாய் உடைகளை நிறுவ பரிமாண பரிசோதனையைப் பயன்படுத்தவும்.
மாற்றீட்டை மதிப்பிட நன்ஹையாவுக்கு என்ன தேவை?
இயந்திர மாதிரி, திருகு விட்டம் மற்றும் வரைதல், பிசின் கிரேடு மற்றும் ஃபில்லர், ரீகிரைண்ட் விவரங்கள், உண்மையான மீட்புப் பதிவுகள், திருகு வேகம் மற்றும் பின்-அழுத்தம் அமைப்புகள், வெப்பநிலை பதிவுகள் மற்றும் ஏதேனும் தேய்மான அளவீடுகளை அனுப்பவும். தேவையான சுழற்சி மற்றும் பகுதி-தர அளவுகோல்களைச் சேர்க்கவும், இதனால் மாற்றீட்டிற்கு வரையறுக்கப்பட்ட வேலை இருக்கும்.
உடன் தொடரவும்ஊசி மோல்டிங் திருகு பீப்பாய் தேர்வு வழிகாட்டி, அல்லது ஆராயவும்திருகு முனை மற்றும் சரிபார்ப்பு வளைய மாற்று சரிபார்ப்பு பட்டியல்ஆதாரங்கள் முன்-இறுதி சட்டசபையை சுட்டிக்காட்டினால்.