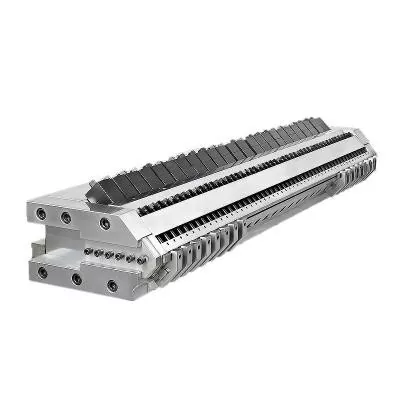
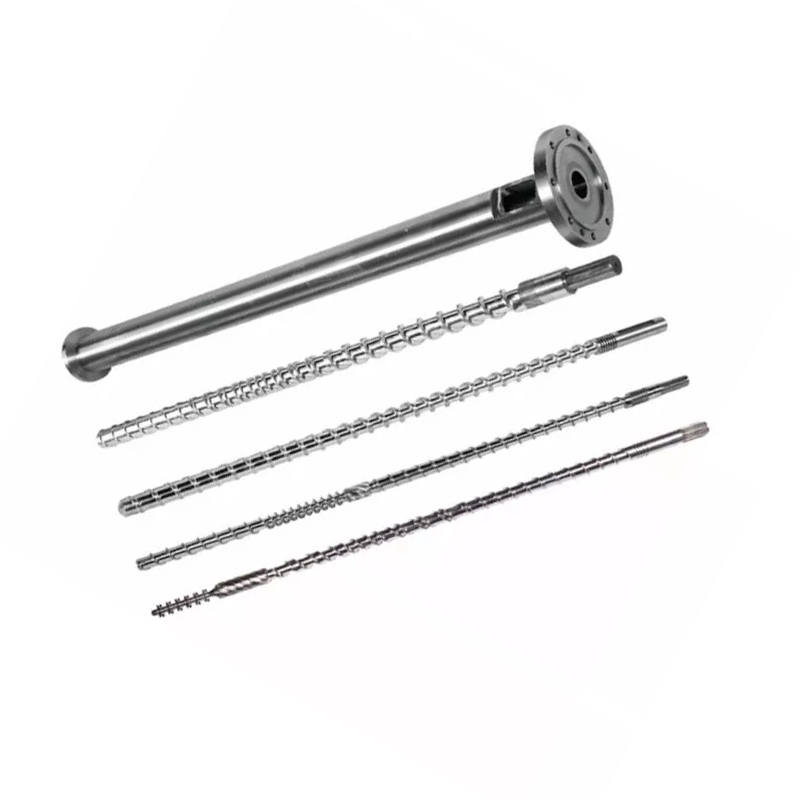
ஒரு பைப் டை ஹெட் பெயரளவு விட்டத்தை விட அதிகமாக பொருந்த வேண்டும். இது பாலிமர், ஃபார்முலேஷன், பைப் ஸ்டாண்டர்ட், அவுட்புட், எக்ஸ்ட்ரூடர் இணைப்பு, அளவுத்திருத்த அமைப்பு மற்றும் உங்கள் ஆபரேட்டர்கள் அளவுகளை மாற்றும் விதம் ஆகியவற்றுடன் பொருந்த வேண்டும். இந்த வழிகாட்டி அந்த உள்ளீடுகளை PVC, PE, CPVC, PP மற்றும் PPR குழாய் உற்பத்திக்கான கொள்முதல் விவரக்குறிப்பாக மாற்றுகிறது.


வாங்க ஒருகுழாய் வெளியேற்றம் இறக்கும் தலை, ஐந்து பொருந்திய தரவுத் தொகுப்புகளை வழங்குநருக்கு அனுப்பவும்: பொருள் மற்றும் உருவாக்கம்; குழாய் தரநிலை, விட்டம் மற்றும் சுவர் வரம்பு; வெளியீடு மற்றும் வரி வேகம்; எக்ஸ்ட்ரூடர் ஃபிளேன்ஜ் மற்றும் மெல்ட்-இன்லெட் இடைமுகம்; மற்றும் கீழ்நிலை அளவீடு, வெற்றிடம், குளிர்ச்சி மற்றும் இழுத்துச் செல்லும் ஏற்பாடு. "பிவிசி பைப், 110 மி.மீ.," மட்டும் கொடுக்கும் கோரிக்கை, பொறியியலுக்காக தயாராக இல்லை.
மிக முக்கியமான ஒப்பந்த புள்ளி ஏற்றுக்கொள்ளும் நிபந்தனை. உண்மையான உற்பத்திப் பொருள், குழாயின் அளவு, நிலையான வெளியீடு, வரி வேகம், வெப்பமாக்கல் மற்றும் சென்சார் அமைப்பு, அனுமதிக்கக்கூடிய சுவர் மாறுபாடு, வெளிப்புற விட்டம், ஓவலிட்டி, மேற்பரப்பு நிலை மற்றும் தேவையான தயாரிப்பு சோதனைகள் ஆகியவற்றைப் பெயரிடவும். டை ஹெட் சூடான உருகலை வடிவமைக்கிறது, ஆனால் அது இறுதி குளிரூட்டப்பட்ட குழாய்க்கு உத்தரவாதம் அளிக்க முடியாது.
முதல் முடிவு டை விட்டம் அல்ல
முதல் முடிவு உற்பத்தி உறை. ஒரு தலை அருகில் உள்ள அளவுகளில் மாற்றக்கூடிய டைஸ் மற்றும் மாண்ட்ரல்களுடன் ஒரு குழுவை இயக்கலாம். மிகவும் பரந்த அளவு வரம்பு ஓட்டம், வசிக்கும் நேரம், சரிசெய்தல், தலை அழுத்தம் மற்றும் மாற்ற வேலை ஆகியவற்றில் சமரசங்களை உருவாக்கலாம். சரியான வரம்பு பொருள் மற்றும் விகிதத்தைப் பொறுத்தது, எந்த செருகல்கள் உடலுக்குள் உடல் ரீதியாக பொருந்தும் என்பதில் மட்டுமல்ல.
ஒவ்வொரு விசாரணையையும் மூன்று எல்லைகளாகப் பிரிக்கிறோம். தயாரிப்பு எல்லை குழாய் பொருள், நிலையான, விட்டம் மற்றும் சுவர் ஆகியவற்றை உள்ளடக்கியது. செயல்முறை எல்லை வெளியீடு, வேகம், வெப்பநிலை மற்றும் அழுத்தம் ஆகியவற்றை உள்ளடக்கியது. மெக்கானிக்கல் எல்லையானது ஃபிளேன்ஜ், சென்டர்லைன், ஹீட்டர்கள், சென்சார்கள், தூக்குதல் மற்றும் கீழ்நிலை நிலையை உள்ளடக்கியது.
| வாங்குபவர் உள்ளீடு | அது ஏன் தலையை மாற்றுகிறது | அனுப்ப வேண்டிய ஆதாரம் |
|---|---|---|
| பாலிமர் மற்றும் முழுமையான சூத்திரம் | பாகுத்தன்மை, வெப்ப உணர்திறன், சீட்டு, தேய்மானம், அரிப்பு ஆபத்து, வசிக்கும் நேர வரம்பு மற்றும் சுத்தம் செய்யும் முறை ஆகியவற்றை மாற்றுகிறது | பிசின் தர தரவு தாள், உருவாக்கம் சதவீதம் மற்றும் மாதிரி |
| குழாய் தரநிலை மற்றும் பயன்பாடு | வரி தயாரித்து சோதிக்க வேண்டிய முடிக்கப்பட்ட தயாரிப்பை வரையறுக்கிறது | சரியான நிலையான எண், பதிப்பு, சந்தை மற்றும் உள் வரைதல் |
| OD, சுவர், SDR அல்லது அட்டவணை வரம்பு | வருடாந்திர ஓட்டப் பகுதி, கருவி குடும்பம் மற்றும் நடைமுறை மாற்றம்-பகுதி வரம்பை அமைக்கிறது | குறைந்தபட்ச, சாதாரண மற்றும் அதிகபட்ச தயாரிப்புகளுடன் அளவு அட்டவணை |
| நிகர வெளியீடு மற்றும் வரி வேகம் | ஓட்டம் வேகம், அழுத்தம், வெப்பமூட்டும் சுமை, வசிக்கும் நேரம் மற்றும் கீழ்நிலை குளிரூட்டும் தேவை ஆகியவற்றை மாற்றுகிறது | ஒவ்வொரு முக்கியமான அளவிற்கும் நிலையான விற்பனை கிலோ/ம |
| எக்ஸ்ட்ரூடர் மற்றும் அடாப்டர் இடைமுகம் | நுழைவு வடிவியல், போல்ட் முறை, பதிவு, முத்திரை, மைய உயரம் மற்றும் ஆதரவை தீர்மானிக்கிறது | ஏற்கனவே உள்ள இயந்திரத்தின் கட்டுப்படுத்தப்பட்ட வரைதல் மற்றும் அளவிடப்பட்ட புகைப்படங்கள் |
| அளவுத்திருத்தம் மற்றும் குளிரூட்டும் அமைப்பு | டிராடவுன், இறுதி OD, ஓவலிட்டி, சுவர் விநியோகம் மற்றும் தொடக்க நடத்தை ஆகியவற்றைப் பாதிக்கிறது | அளவீட்டு வரைபடங்கள், வெற்றிட தொட்டி தரவு, குளிரூட்டும் நீளம் மற்றும் இழுத்துச் செல்லும் நிலை |
| மாற்றம் திட்டம் | எந்தெந்த பாகங்கள் நீக்கக்கூடியவை, அவை எவ்வாறு மையமாக உள்ளன மற்றும் ஆபரேட்டர்கள் எவ்வளவு பாதுகாப்பாக அவற்றைக் கையாளுகிறார்கள் என்பதைத் தீர்மானிக்கிறது | அதிர்வெண், சுத்தம் செய்யும் முறை, கிரேன் திறன் மற்றும் இலக்கு வேலையில்லா நேரத்தை மாற்றவும் |
எங்கள் தொழிற்சாலை காட்சி:பெயரளவு குழாய் விட்டம் போதுமான டை-ஹெட் விவரக்குறிப்பாக நாங்கள் கருதவில்லை. வாங்குபவர் எங்களிடம் பிசின் பெயர் மற்றும் OD ஐ மட்டும் கொடுத்தால், ஓட்டப் பாதையை சரிசெய்வதற்கு முன் சுவர் தொடர், சூத்திரம், வெளியீடு, எக்ஸ்ட்ரூடர் இடைமுகம் மற்றும் அளவு முறை ஆகியவற்றைக் கேட்கிறோம். விடுபட்ட உள்ளீடுகளை அடிப்படையாகக் கொண்ட விரைவான மேற்கோள் பொதுவாக பதிலளிக்கப்படாத கேள்விகளை ஆணையிடுவதற்கு நகர்த்துகிறது.



முடிக்கப்பட்ட குழாய் தரநிலையுடன் தொடங்கவும்
டை ஹெட் என்பது உற்பத்தி கருவியாகும். இது குழாய் சான்றிதழ் அல்ல. வாங்குபவர் சரியான தயாரிப்பு தரநிலை மற்றும் பதிப்பை அடையாளம் காண வேண்டும், அதே சமயம் சப்ளையர் குழாய் உறையை ஓட்ட பாதை, கருவி தொகுப்பு மற்றும் சரிசெய்தல் முறைக்கு மொழிபெயர்க்க வேண்டும். அதன் சந்தை மற்றும் பயன்பாட்டிற்கு தேவையான சோதனைகள் மூலம் முடிக்கப்பட்ட குழாய் மீது இறுதி இணக்கம் நிரூபிக்கப்பட்டுள்ளது.
பொதுவான நீர் குழாய் திட்டங்களுக்கு, மூன்று பயனுள்ள அதிகாரப்பூர்வ குறிப்புகள் உள்ளனPVC-U குழாய்களுக்கான ISO 1452-2:2009, PE குழாய்களுக்கான ISO 4427-2:2019மற்றும்ISO 15874-2:2013 சூடான மற்றும் குளிர்ந்த நீர் நிறுவல்களில் பயன்படுத்தப்படும் PP குழாய்களுக்கான. ஒப்பந்தம் தயாரிக்கப்படும் போது தற்போதைய பதிப்பு, திருத்தங்கள் மற்றும் தேசிய தத்தெடுப்பு ஆகியவற்றைச் சரிபார்க்கவும்.
| குழாய் குடும்பம் | அதிகாரப்பூர்வ தொடக்கக் குறிப்பு | டை-ஹெட் RFQ க்கு இன்னும் தேவைப்படும் தகவல் |
|---|---|---|
| PVC-U அழுத்தம் குழாய் | ISO 1452-2 அல்லது தேவையான தேசிய சமன்பாடு | PVC உலர்-கலவை சூத்திரம், குழாய் தொடர், பெயரளவு OD, சுவர் அட்டவணை, சாக்கெட் கொடுப்பனவு, வெளியீடு, வரி வேகம் மற்றும் மேற்பரப்பு தேவைகள் |
| PE அழுத்தம் குழாய் | ISO 4427-2 அல்லது தேவையான தேசிய சமன்பாடு | சரியான PE கலவை, SDR வரம்பு, OD வரம்பு, திடமான அல்லது இணை வெளியேற்றப்பட்ட கட்டுமானம், பட்டை அல்லது அடுக்கு ஏற்பாடு, வெளியீடு மற்றும் குளிரூட்டும் அமைப்பு |
| பிபி அல்லது பிபிஆர் சூடான மற்றும் குளிர்ந்த நீர் குழாய் | ISO 15874-2 அல்லது தேவையான தேசிய சமன்பாடு | சரியான PP தரம், குழாய் பரிமாண வகுப்பு, சேவை பயன்பாடு, அடுக்கு கட்டுமானம், விட்டம் மற்றும் சுவர் வரம்பு, வெளியீடு மற்றும் அளவுத்திருத்த முறை |
| மின்சார குழாய் அல்லது தொழில்துறை குழாய் | வாங்குபவரின் பொருந்தக்கூடிய தேசிய, தொழில்துறை அல்லது வாடிக்கையாளர் விவரக்குறிப்பு | பொருள் சூத்திரம், விறைப்பு அல்லது செயல்பாட்டு இலக்கு, வடிவியல், நிறம், அச்சு அல்லது பட்டை, சோதனைத் திட்டம் மற்றும் அனுமதிக்கக்கூடிய மேற்பரப்பு குறைபாடுகள் |
RFQ இல் "சர்வதேச தரத்தின்படி" என்று எழுத வேண்டாம்.ஆவணம், பகுதி, பதிப்பு மற்றும் உள்ளூர் தத்தெடுப்பு என்று பெயரிடவும். உங்கள் முடிக்கப்பட்ட குழாய் வரைதல் மற்றும் ஆய்வுத் திட்டத்தை இணைக்கவும். இதே போன்ற பெயரளவு அளவுகள் வெவ்வேறு சுவர் வரம்புகள், சோதனை நிலைமைகள் மற்றும் அடையாளத் தேவைகளைக் கொண்டிருக்கலாம்.
இன்னும் ஒரு பிரிப்பு முக்கியமானது. குடிநீர்-தண்ணீர் ஒப்புதல் என்பது முடிக்கப்பட்ட குழாய் தயாரிப்பு மற்றும் அதன் ஈரப்படுத்தப்பட்ட பொருட்களைப் பற்றியது. நன்ஹையாவிடம் இருந்து இறக்கும் தலையை ஆர்டர் செய்வது, வாங்குபவரின் குழாய்க்கு குடிநீர் அனுமதியை மாற்றாது. பிசின் ஒப்புதல், கலவை கட்டுப்பாடு, உற்பத்தி பதிவுகள் மற்றும் மூன்றாம் தரப்பு சான்றிதழ் ஆகியவை குழாய் உற்பத்தியாளரின் இணக்க அமைப்பின் ஒரு பகுதியாகும்.
PVC அல்லது PE மட்டும் அல்ல, உண்மையான சூத்திரத்தைக் குறிப்பிடவும்
நன்ஹையாவின்குழாய் வெளியேற்றம் இறக்கும் தலைசேர்க்கைகள், PE, CPVC மற்றும் PP உடன் PVC க்கு வழங்கப்படுகிறது. அந்தப் பெயர்கள் பொருள் குடும்பங்களை வரையறுக்கின்றன. உருகும் பாகுத்தன்மை, நிரப்பு ஏற்றுதல், நிலைப்படுத்தி அமைப்பு, மறுசுழற்சி செய்யப்பட்ட உள்ளடக்கம், செயலாக்க சாளரம் அல்லது தட்டு வெளிப்படும் போக்கு ஆகியவற்றை அவை எங்களிடம் கூறவில்லை.
PVC க்கு, எடை மற்றும் கலவை நிலை ஆகியவற்றின் அடிப்படையில் முழு உலர்-கலவை செய்முறையை அனுப்பவும். கால்சியம் கார்பனேட் நிலை மற்றும் துகள் சிகிச்சை, மசகு எண்ணெய் சமநிலை, நிலைப்படுத்தி அமைப்பு, தாக்கத்தை மாற்றி, செயலாக்க உதவி, நிறமி மற்றும் மறுவேலை சதவீதம் அனைத்தும் சுவர் தோற்றம், தலை அழுத்தம் மற்றும் வைப்பு நடத்தை ஆகியவற்றை மாற்றலாம்.
PE அல்லது PPRக்கு, சரியான கலவை தரம் மற்றும் தற்போதைய சப்ளையர் தரவுத் தாளை அனுப்பவும். அந்த தரம், அடர்த்தி, சேர்க்கைகள், கார்பன்-கருப்பு அல்லது வண்ண அமைப்பு, ரீகிரைண்ட் வரம்பு மற்றும் அடையாளக் கோடுகள் அல்லது செயல்பாட்டு அடுக்குகள் இணை-வெளியேற்றப்பட்டதா என வெளியிடப்பட்ட உருகும் வெகுஜன ஓட்டம் அல்லது பாகுத்தன்மை தகவலைச் சேர்க்கவும்.
பிவிசி மற்றும் சிபிவிசி
வெப்ப வரலாறு மற்றும் குடியிருப்பு நேரம் ஆகியவை உன்னிப்பாக கவனிக்கப்பட வேண்டியவை. ஓட்டப் பாதை தேவையற்ற பிடிப்பைத் தவிர்க்க வேண்டும், மேலும் வெப்பமூட்டும் திட்டம் கட்டுப்படுத்தப்பட்ட தொடக்கம் மற்றும் சுத்தம் செய்வதை ஆதரிக்க வேண்டும். ஃபார்முலா மாற்றங்கள் தயாரிப்பதற்கு முன் வெளிப்படுத்தப்பட வேண்டும்.
PE
தரம், உருகும் வலிமை, வெளியீடு மற்றும் குளிரூட்டும் திறன் ஆகியவை ஒன்றாகச் செயல்படுகின்றன. ஒரு உயர்-வெளியீட்டு PE தலைக்கு நிலையான சுற்றளவு ஓட்டம் மற்றும் பொருத்தமான அளவு அமைப்பு தேவை, வெறுமனே ஒரு பெரிய வளைய இடைவெளி அல்ல.
பிபி மற்றும் பிபிஆர்
சரியான பிசின் மற்றும் சேவை தயாரிப்பைக் குறிப்பிடவும். சூடான மற்றும் குளிர்ந்த நீர் குழாய், தொழில்துறை குழாய் மற்றும் பல அடுக்கு கட்டுமானத்திற்கு வெவ்வேறு கருவிகள், குளிர்ச்சி மற்றும் ஏற்றுக்கொள்ளும் நிலைமைகள் தேவைப்படலாம்.
எங்கள் தொழிற்சாலை காட்சி:ஒரு உற்பத்திக் குழு, கருவிக்கு ஒப்புதல் அளித்த பிறகு நிரப்பு, பிசின் தரம் அல்லது மறுசுழற்சி சதவீதத்தை மாற்றும் போது, டை திடீரென துல்லியமாக மாறவில்லை. செயல்முறை உள்ளீடு மாறிவிட்டது. தொழில்நுட்ப ஒப்பந்தத்தில் குறிப்பு உருவாக்கத்தை நாங்கள் பதிவு செய்கிறோம், எனவே எதிர்கால சரிசெய்தல் அறியப்பட்ட நிலையில் இருந்து தொடங்குகிறது.

டை திறப்பு இறுதி குழாய் அளவு அல்ல
ஒரு சூடான வளைய உருகுவது டையை விட்டு வெளியேறாது மற்றும் வடிவியல் ரீதியாக நிலையானதாக இருக்கும். அது வெளியேறும் போது வீங்கி, இழுத்துச் செல்லும்போது கீழே இழுக்கலாம், அளவீட்டாளரைத் தொடர்பு கொள்ளலாம், குளிர்ச்சியின் போது சுருங்கலாம் மற்றும் அதன் வெப்பநிலை சமமாகும்போது மாறிக்கொண்டே இருக்கும். அதனால்தான் பெயரளவு 110 மிமீ குழாய் தானாகவே 110 மிமீ டை ஓபனிங்கைப் பயன்படுத்துவதில்லை.
இறுதி முடிவு ஒரு அமைப்பிலிருந்து வருகிறது: எக்ஸ்ட்ரூடர் வெளியீடு, உருகும் வெப்பநிலை மற்றும் அழுத்தம், டை மற்றும் மாண்ட்ரல் வடிவியல், சுற்றளவு வெப்ப சமநிலை, மையப்படுத்துதல், காற்று பாதை, அளவீடு, வெற்றிடம், குளிரூட்டல் மற்றும் இழுத்துச் செல்லும் வேகம். இந்த பாகங்கள் வெவ்வேறு சப்ளையர்களிடமிருந்து வாங்கப்பட்டால், வாங்குபவர் ஒரு கட்டுப்படுத்தப்பட்ட இடைமுக வரைபடத்தையும் ஒரு ஏற்றுக்கொள்ளும் பொறுப்பு மேட்ரிக்ஸையும் ஒதுக்க வேண்டும்.
| கட்டுப்பாட்டு உறுப்பு | அது நேரடியாக என்ன பாதிக்கிறது | அதை மட்டும் நிரூபிக்க முடியாது |
|---|---|---|
| டை மற்றும் மாண்ட்ரல் ஓட்ட பாதை | வளைய உருகும் விநியோகம், அழுத்தம் இழப்பு, குடியிருப்பு நடத்தை மற்றும் ஆரம்ப குழாய் வடிவம் | இறுதி குளிர் OD, சுவர், ஓவலிட்டி அல்லது அழுத்தம் செயல்திறன் |
| மாண்ட்ரல் மையப்படுத்தல் சரிசெய்தல் | ஆரம்ப சுற்றளவு இடைவெளி மற்றும் சுவர் விநியோகத்தின் திருத்தம் | வெப்பநிலை, ஓட்டம் அல்லது கீழ்நிலை சீரமைப்பு நகர்ந்து கொண்டே இருக்கும் போது நிலையான முடிவு |
| ஹீட்டர்-மண்டல ஏற்பாடு | தலையைச் சுற்றிலும் வெப்பக் கட்டுப்பாடு | வரையறுக்கப்பட்ட அளவீட்டு முறை இல்லாமல் உண்மையான உருகும் வெப்பநிலை |
| அளவீடு மற்றும் வெற்றிட தொட்டி | வெளிப்புற அளவு, ஆரம்ப குளிர்ச்சி மற்றும் வடிவ ஆதரவு | உள்வரும் உருகும் குழாய் நிலையற்றதாக இருக்கும்போது சீரான சுவர் |
| குளிரூட்டும் அமைப்பு | திடப்படுத்தல் வீதம், பரிமாண நிலைத்தன்மை மற்றும் எஞ்சிய வெப்ப நீக்கம் | நீர் வெப்பநிலை அல்லது ஓட்டம் கட்டுப்பாடற்றதாக இருக்கும் போது நல்ல வடிவியல் |
| ஹால்-ஆஃப் | வரி வேகம், இழுத்தல் மற்றும் நிலையான போக்குவரத்து | இழுப்பான் தவறாக அமைக்கப்படும் போது அல்லது வேகம் ஏற்ற இறக்கம் ஏற்படும் போது சரியான பரிமாணங்கள் |
பயனுள்ள அளவு விதி:சிறிய மற்றும் பெரிய குழாயைக் குறிப்பிடவும், ஆனால் கடினமான இயக்க மூலைகளைச் சுற்றி பொறியாளர். இவை பெரும்பாலும் அதிக வெளியீட்டில் உள்ள மிகப்பெரிய குழாய், அதிக வரி வேகத்தில் மெல்லிய சுவர், குறைந்த வெளியீடு சிறிய அளவு குடியிருப்பு நேரத்தை அதிகரிக்கும் மற்றும் இறுக்கமான சுவர் அல்லது மேற்பரப்பு தேவை கொண்ட தயாரிப்பு.


நன்ஹையா அதன் பைப் டை-ஹெட் வரம்பில் சரிசெய்யக்கூடிய மாண்ட்ரல்கள், கூலிங்-சேனல் விருப்பங்கள் மற்றும் மாற்றக்கூடிய லைனர்களை வழங்குகிறது. வரையறுக்கப்பட்ட காரணத்திற்காக அந்த விருப்பங்களைப் பயன்படுத்தவும். ஆபரேட்டர்கள் மீண்டும் மீண்டும் மையப்படுத்துதல் முறையைக் கொண்டிருக்கும்போது சரிசெய்தல் பயனுள்ளதாக இருக்கும். மாற்றக்கூடிய உடைகள் கூறுகள் அவற்றின் நோக்கம், உதிரி அளவு மற்றும் மாற்று செயல்முறை தெளிவாக இருக்கும் போது பயனுள்ளதாக இருக்கும்.
எந்திரம் தொடங்கும் முன் எக்ஸ்ட்ரூடர் இடைமுகத்தை பூட்டவும்
ஒரு பைப் டையானது ஒரு சிறந்த உள் ஓட்டப் பாதையைக் கொண்டிருக்கலாம் மற்றும் இன்லெட், ரிஜிஸ்டர், போல்ட் பேட்டர்ன், சீல் அல்லது சென்டர் உயரம் ஆகியவை கருதப்பட்டதால் இன்னும் நிறுவ முடியவில்லை. இயந்திர வரைபடங்கள் பழையதாகவோ, மாற்றியமைக்கப்பட்டதாகவோ அல்லது கிடைக்காததாகவோ இருப்பதால், மாற்றுத் திட்டங்கள் குறிப்பாக பாதிக்கப்படக்கூடியவை.
நாங்கள் மூன்று வகையான ஆதாரங்களை விரும்புகிறோம்: அசல் கட்டுப்படுத்தப்பட்ட வரைதல், புதிய அளவீடுகள் மற்றும் அளவிலான குறிப்புடன் தெளிவான புகைப்படங்கள். மூவரும் உடன்படவில்லை என்றால், உற்பத்தி வரைதல் வெளியிடப்படும் முன் மோதலைத் தீர்க்கவும்.
- எக்ஸ்ட்ரூடர் மேக், மாடல் மற்றும் ஸ்க்ரூ உள்ளமைவு
- திருகு விட்டம் மற்றும் மதிப்பிடப்பட்ட வெளியீட்டு வரம்பு
- வெளியேற்றம் அல்லது அடாப்டர் விளிம்பு வரைதல்
- பதிவு விட்டம், ஆழம் மற்றும் சகிப்புத்தன்மை
- போல்ட் அளவு, நூல், சுருதி வட்டம் மற்றும் நோக்குநிலை
- சீலிங்-ஃபேஸ் ஜியோமெட்ரி மற்றும் கேஸ்கெட் முறை
- மெல்ட்-இன்லெட் விட்டம் மற்றும் மாற்றம் நீளம்
- தேவையான பிரேக்கர் தட்டு அல்லது திரை இடைமுகம்
- அழுத்தம்-சென்சார் போர்ட் அளவு மற்றும் இடம்
- உருகு-வெப்பநிலை சென்சார் வகை மற்றும் செருகல்
- ஹீட்டர் மின்னழுத்தம், அதிர்வெண், சக்தி மற்றும் இணைப்பிகள்
- தெர்மோகப்பிள் வகை மற்றும் கட்டுப்படுத்தி இணக்கத்தன்மை
- டை-ஹெட் மைய உயரம் மற்றும் ஓட்டம் திசை
- ஆதரவு சட்டகம், சக்கரங்கள், தண்டவாளங்கள் அல்லது தூக்கும் புள்ளிகள்
- நிறுவல் மற்றும் பராமரிப்பு அனுமதி கிடைக்கும்
- அளவீடு மற்றும் சீரமைப்பு குறிப்புக்கான தூரம்
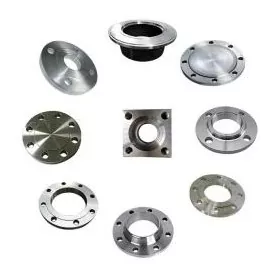
நன்ஹையா தனிப்பயனாக்கக்கூடிய வகையில் தயாரிக்கிறார்பீப்பாய் விளிம்புகள்மற்றும் டை-ஹெட் கூறுகள், எனவே அடாப்டரை நிறுவல் ஆச்சரியமாக விட்டுவிட்டு தலையுடன் விவாதிக்கலாம். ஒரு முழுமையான வரி திட்டத்திற்கு, தேர்ந்தெடுக்கப்பட்டவற்றுடன் டை இடைமுகத்தை சீரமைக்கவும்பிளாஸ்டிக் வெளியேற்ற இயந்திரம், கட்டுப்பாடுகள் மற்றும் கீழ்நிலை உபகரணங்கள்.
எங்கள் தொழிற்சாலை காட்சி:ஃபிளேன்ஜின் ஃபோன் புகைப்படம் தளவமைப்பைப் புரிந்துகொள்ள உதவுகிறது, ஆனால் அது போல்ட் வட்டத்தையோ பதிவு பொருத்தத்தையோ வரையறுக்கவில்லை. கேள்விகளைக் கண்டறிய புகைப்படத்தைப் பயன்படுத்துகிறோம். உலோகத்தை வெட்ட கையொப்பமிடப்பட்ட வரைபடத்தைப் பயன்படுத்துகிறோம். அந்த வேறுபாடு ஒரு சிறிய இடைமுகத் தவறினால் முழு நிறுவலையும் தாமதப்படுத்துவதைத் தடுக்கிறது.


பொருள் மற்றும் சுத்தம் கடமை சுற்றி கட்டுமான தேர்வு
நன்ஹையாவின் பிரத்யேக பைப் டை ஹெட் கடினமான மேற்பரப்புகளுடன் கூடிய அதிக வலிமை கொண்ட அலாய் ஸ்டீலைப் பயன்படுத்துகிறது மற்றும் துல்லியமான CNC எந்திரம் மற்றும் வெப்ப சிகிச்சை மூலம் தயாரிக்கப்படுகிறது. அதன் பொதுவெளியேற்றுபவர் இறக்க தலைபக்கம் 38CrMoAl, நைட்ரைடிங் மற்றும் HV950 முதல் HV1000 வரையிலான மேற்பரப்பு கடினத்தன்மையை பட்டியலிடுகிறது.
அந்த மதிப்புகள் பயனுள்ள தொடக்கத் தரவு, ஆனால் அங்கீகரிக்கப்பட்ட விவரக்குறிப்பு இன்னும் சரியான கூறு பொருள், சிகிச்சை நோக்கம், முடிக்கப்பட்ட கடினத்தன்மை அளவுகோல், ஓட்டம்-மேற்பரப்பு பூச்சு, பரிமாண ஆய்வு மற்றும் எந்த அரிப்பு தேவையையும் அடையாளம் காண வேண்டும். ஒரு கூறு மீது கடினத்தன்மை மதிப்பு ஒவ்வொரு ஃபாஸ்டென்சர், ஹீட்டர் கவர் அல்லது கட்டமைப்பு பகுதிக்கு நகலெடுக்கப்படக்கூடாது.
| சேவை நிலை | கொள்முதல் கவலை | மேற்கோளில் என்ன வரையறுக்க வேண்டும் |
|---|---|---|
| நிரப்பப்பட்ட பி.வி.சி | சிராய்ப்பு கனிம நிரப்பு, வைப்பு மற்றும் சுத்தம் அதிர்வெண் | ஃபார்முலா, ஃபில்லர் லெவல், ஈரப்படுத்தப்பட்ட-கூறு பொருள் மற்றும் சிகிச்சை, மாற்றக்கூடிய-உடை நோக்கம் மற்றும் சுத்தம் செய்யும் முறை |
| CPVC அல்லது வெப்ப-உணர்திறன் கலவை | வெப்ப வரலாறு, பிடிப்பு மற்றும் பொருள் சிதைவு | செயலாக்க சாளரம், ஓட்டம்-பாதை கருத்து, வெப்ப மண்டலங்கள், சென்சார் புள்ளிகள், தொடக்க மற்றும் பணிநிறுத்தம் செயல்முறை |
| கார்பன்-கருப்பு PE | நிலையான விநியோகம், மேற்பரப்பு தரம் மற்றும் நீண்ட ரன்கள் | கலவை தரம், வெளியீட்டு வரம்பு, அழுத்தம் சாளரம், ஹீட்டர் ஏற்பாடு மற்றும் சுத்தம் அணுகல் |
| மறுசுழற்சி செய்யப்பட்ட உள்ளடக்கம் | மாசுபாடு, பாகுத்தன்மை மாறுபாடு மற்றும் சிராய்ப்பு துகள்கள் | மூல, அதிகபட்ச சதவீதம், வடிகட்டுதல் திட்டம், மாதிரி, எதிர்பார்க்கப்படும் மாறுபாடு மற்றும் ஏற்றுக்கொள்ளும் வரம்புகள் |
| அடிக்கடி நிற மாற்றங்கள் | பிடி, அணுகல், மாற்றம்-பகுதி கையாளுதல் மற்றும் ஸ்கிராப் | வண்ண வரிசை, துப்புரவு பொருள், அனுமதிக்கப்பட்ட மாற்ற நேரம், சுத்திகரிப்பு செயல்முறை மற்றும் நீக்கக்கூடிய பாகங்கள் |
கடினமானது ஒரு முழுமையான பொருள் உத்தி அல்ல.மேற்பரப்பு கடினத்தன்மை, கேஸ் ஆழம், அடி மூலக்கூறு கடினத்தன்மை, அரிப்பு நடத்தை, பூச்சு மற்றும் பழுதுபார்க்கும் முறை ஆகியவை கூறு மற்றும் செயல்முறைக்கு பொருந்த வேண்டும். என்ன சிகிச்சை அளிக்கப்படுகிறது, அது எவ்வாறு சரிபார்க்கப்படுகிறது மற்றும் எந்த ஆய்வுப் பதிவு ஆர்டருடன் வருகிறது என்பதை பட்டியலிட சப்ளையரிடம் கேளுங்கள்.


நன்ஹையாவின் விமர்சனம்உற்பத்தி உபகரணங்கள், சான்றிதழ்கள்மற்றும்தொழில்நுட்ப சேவைசப்ளையர் தகுதியின் போது. நிறுவல் வழிகாட்டுதல் மற்றும் நீண்ட கால பராமரிப்பு ஆலோசனை ஆகியவை ஒப்புக்கொள்ளப்பட்ட ஆதரவு நோக்கத்தில் சேர்க்கப்படலாம்.
கொள்முதல் கணக்கீட்டின் ஒரு பகுதியாக அளவை மாற்றவும்
ஒவ்வொரு மாற்றமும் ஒரு கிரேன் இணைக்கப்பட்டால், ஹீட்டர்களை சேதப்படுத்தினால் அல்லது மீண்டும் மீண்டும் சோதனை மற்றும் பிழை மையப்படுத்தல் தேவைப்பட்டால் குறைந்த கருவி விலை விலை உயர்ந்ததாக இருக்கும். டை மற்றும் மாண்ட்ரல் எவ்வாறு அகற்றப்படுகின்றன, சூடான பாகங்கள் எங்கே வைக்கப்படுகின்றன, எந்த ஃபாஸ்டென்சர்கள் கையாளப்படுகின்றன, எவ்வாறு சீரமைப்பு மீட்டமைக்கப்படுகிறது மற்றும் எந்த முத்திரைகள் அல்லது நுகர்பொருட்கள் மாற்றப்படுகின்றன என்பதைக் கேளுங்கள்.
| மாற்றம் கேள்வி | வாங்குபவர் ஏன் கவலைப்பட வேண்டும் | ஒப்பந்த வெளியீடு |
|---|---|---|
| எந்த அளவுகள் ஒரு உடலைப் பகிர்ந்து கொள்கின்றன? | தலைகளின் உண்மையான எண்ணிக்கை மற்றும் மாற்ற-பகுதி தொகுப்புகளைக் காட்டுகிறது | குழாய் OD, சுவர் வரம்பு மற்றும் பொருள் மூலம் பொருந்தக்கூடிய அணி |
| அகற்றுவதற்கு முன் என்ன குளிர்விக்க வேண்டும்? | வேலையில்லா நேரத்தையும் கையாளும் பாதுகாப்பையும் பாதிக்கிறது | எழுதப்பட்ட வெப்பநிலை மற்றும் கையாளுதல் செயல்முறை |
| டை மற்றும் மாண்ட்ரல் எப்படி மையமாக உள்ளன? | தொடக்க ஸ்கிராப் மற்றும் சுவர் திருத்தம் ஆகியவற்றை பாதிக்கிறது | சரிசெய்தல் வரைபடம், குறிப்பு நிலைகள் மற்றும் பயிற்சி |
| என்ன கருவிகள் மற்றும் தூக்கும் சாதனங்கள் தேவை? | பாதுகாப்பற்ற மேம்படுத்தப்பட்ட கையாளுதலைத் தடுக்கிறது | கருவி பட்டியல், பகுதி எடைகள், தூக்கும் புள்ளிகள் மற்றும் பொருத்தப்பட்ட வரைபடங்கள் |
| எந்தெந்த பாகங்கள் வழக்கமான உதிரிபாகங்கள்? | நூல், முத்திரை, ஹீட்டர் அல்லது சென்சார் சேதத்திற்குப் பிறகு வேலையில்லா நேரத்தை குறைக்கிறது | பொருளின் அடிப்படையில் இரண்டு வருட பரிந்துரைக்கப்பட்ட உதிரி பட்டியல் |
| ஓட்டப் பாதை எவ்வாறு சுத்தம் செய்யப்படுகிறது? | உழைப்பு, மேற்பரப்பு ஆபத்து மற்றும் வண்ண மாற்ற ஸ்கிராப்பை மாற்றுகிறது | அங்கீகரிக்கப்பட்ட துப்புரவு கருவிகள், பொருட்கள் மற்றும் பிரித்தெடுக்கும் படிகள் |
ஒரு கலவையான தயாரிப்பு அட்டவணைக்கு, மாற்றத்திற்கான செலவை மணிநேரம், உழைப்பு மற்றும் தொடக்க ஸ்கிராப் மூலம் கணக்கிடுங்கள். ஒரு ஆலை இரண்டு தொலைதூர குழாய் அளவுகளுக்கு இடையில் வாரத்திற்கு பல முறை மாறினால், இரண்டு முழுமையான தலைகள் பல செருகல்களுடன் ஒரு உடலை விட அதிக உற்பத்தி நேரத்தை பாதுகாக்கலாம். மாற்றங்கள் அரிதாக இருந்தால் மற்றும் வரம்பு கச்சிதமாக இருந்தால், ஒரு பகிரப்பட்ட உடல் விவேகமானதாக இருக்கும்.
எங்கள் தொழிற்சாலை காட்சி:கருவியை யார் மாற்றுவார்கள், என்ன தூக்கும் உபகரணங்கள் உள்ளன என்று நாங்கள் கேட்கிறோம். ஒரு சுத்தமான அசெம்பிளி பெஞ்சில் வேலை செய்யும் வடிவமைப்பு ஒரு சூடான எக்ஸ்ட்ரூடர் மற்றும் ஒரு வெற்றிட தொட்டிக்கு அருகில் மோசமாக இருக்கலாம். ஆபரேட்டர் அணுகல் என்பது ஒரு பொறியியல் உள்ளீடு, விற்பனைக்குப் பிந்தைய விவரம் அல்ல.

பொறுப்பான செயல்முறை மண்டலத்தைக் கண்டறிய குழாய் குறைபாடுகளைப் பயன்படுத்தவும்
ஒரு குழாய் விவரக்குறிப்பு இல்லாமல் இயங்கும் போது, ஆபரேட்டர்கள் பெரும்பாலும் டையை முதலில் சரிசெய்வார்கள், ஏனெனில் அதன் சென்ட்ரிங் போல்ட்கள் தெரியும். வெப்பநிலை, எக்ஸ்ட்ரூடர் அல்லது கீழ்நிலை சிக்கலை மறைக்கும் போது அது ஒரு வாசிப்பை தற்காலிகமாக மேம்படுத்தலாம். ஒரே நேரத்தில் பல மாற்றங்களைச் செய்வதற்கு முன், சுற்றளவு மற்றும் குழாய் நீளம் முழுவதும் உள்ள குறைபாட்டை பதிவு செய்யவும்.
| கவனிக்கப்பட்ட குறைபாடு | டை-ஹெட் சோதனைகள் | அப்ஸ்ட்ரீம் மற்றும் கீழ்நிலை சோதனைகள் | வாங்கும் பாடம் |
|---|---|---|---|
| ஒரு பக்கம் தொடர்ந்து தடிமனாக இருக்கும் | மாண்ட்ரல் மையப்படுத்துதல், ஓட்டம்-பாதை வைப்பு, சேதம், ஹீட்டர் சமநிலை மற்றும் சட்டசபை சீரமைப்பு | எக்ஸ்ட்ரூடர் சர்ஜிங், கேலிபிரேட்டர் சீரமைப்பு, வெற்றிட விநியோகம், கூலிங் மற்றும் ஹால்-ஆஃப் சீரமைப்பு | அணுகக்கூடிய மையப்படுத்தல், வெப்பநிலை மண்டலங்கள் மற்றும் சீரமைப்பு குறிப்பு தேவை |
| குழாயைச் சுற்றிலும், அதைச் சுற்றிலும் சுவர் மாறுகிறது | தளர்வான சரிசெய்தல், வெப்ப சுழற்சி, நிலையற்ற அழுத்தம் அல்லது சீரற்ற ஓட்டம் | உணவு, திருகு வெளியீடு, வரி-வேகக் கட்டுப்பாடு, வெற்றிடம் மற்றும் நீர்-வெப்பநிலை நிலைத்தன்மை | நிலையான இயக்க சாளரத்தை ஏற்கவும், ஒரு குறுகிய அளவீடுகள் அல்ல |
| நீண்ட மேற்பரப்பு கோடுகள் | மாசுபடுதல், டெபாசிட், கீறல் அல்லது சேதமடைந்த டை-லிப் மேற்பரப்பு | உருகாத துகள்கள், வடிகட்டுதல், அளவீட்டு சேதம் மற்றும் கையாளுதல் மதிப்பெண்கள் | சுத்தம் செய்யும் கருவிகள், வடிகட்டி திட்டம், மேற்பரப்பு ஆய்வு மற்றும் உதிரி கருவிகளை வரையறுக்கவும் |
| மஞ்சள், பழுப்பு அல்லது கருப்பு கோடுகள் | இறந்த மண்டலங்கள், வைப்புக்கள், அதிகப்படியான உள்ளூர் வெப்பம் மற்றும் நீண்ட குடியிருப்பு நேரம் | அசுத்தமான தீவனம், பீப்பாய் வைப்பு, திருகு உடைகள் மற்றும் பணிநிறுத்தம் நடைமுறை | பழைய வடிவவியலை நகலெடுக்கும் முன் முழு உருகும் பாதையையும் சுத்தம் செய்யும் வழக்கத்தையும் மதிப்பாய்வு செய்யவும் |
| உயர் தலை அழுத்தம் | கட்டுப்படுத்தப்பட்ட வளைய இடைவெளி, குறைந்த வெப்பநிலை, அடைப்பு அல்லது பொருத்தமற்ற ஓட்டப் பாதை | திரை கட்டுப்பாடு, பொருள் பாகுத்தன்மை, வெளியீடு தேவை மற்றும் சென்சார் நிலை | அழுத்தம் அளவீட்டு புள்ளி மற்றும் செயல்பாட்டு வரம்பை விவரக்குறிப்பில் குறிப்பிடவும் |
| குழாய் ஓவலிட்டி | சீரற்ற வெளியேறும் ஓட்டம் அல்லது ஆரம்ப குழாய் நிலை | கலிபிரேட்டர் உடைகள், வெற்றிடம், கூலிங் பேலன்ஸ், சப்போர்ட் மற்றும் ஹால்-ஆஃப் சீரமைப்பு | இறுதி ஓவலிட்டி முழுமையான வரி ஏற்றுக்கொள்ளும் சோதனைக்கு சொந்தமானது |
| கரடுமுரடான உள் மேற்பரப்பு | மாண்ட்ரல் பூச்சு, வைப்பு, வெப்பநிலை மற்றும் ஓட்டம் நடத்தை | பொருள் ஈரப்பதம், சிதறல், சிதைவு மற்றும் வெளியீடு நிலைத்தன்மை | மாதிரி ஒப்புதலில் உள் மற்றும் வெளிப்புற மேற்பரப்பு அளவுகோல்களைச் சேர்க்கவும் |
ஒரு மாற்றம் விதி:அடிப்படையை பதிவுசெய்து, ஒரு கட்டுப்படுத்தப்பட்ட மாறியை மாற்றவும், கோட்டின் வழியாக பொருள் பயணிக்கும் வரை காத்திருக்கவும், பாதிக்கப்பட்ட குழாயைக் குறிக்கவும் மற்றும் மீண்டும் அளவிடவும். வெப்பநிலையின் சீரற்ற சரிசெய்தல், மையப்படுத்துதல், வெற்றிடம் மற்றும் இழுவை-ஆஃப் ஒரே நேரத்தில் காரணத்தை அடையாளம் காண தேவையான ஆதாரங்களை அழிக்கிறது.
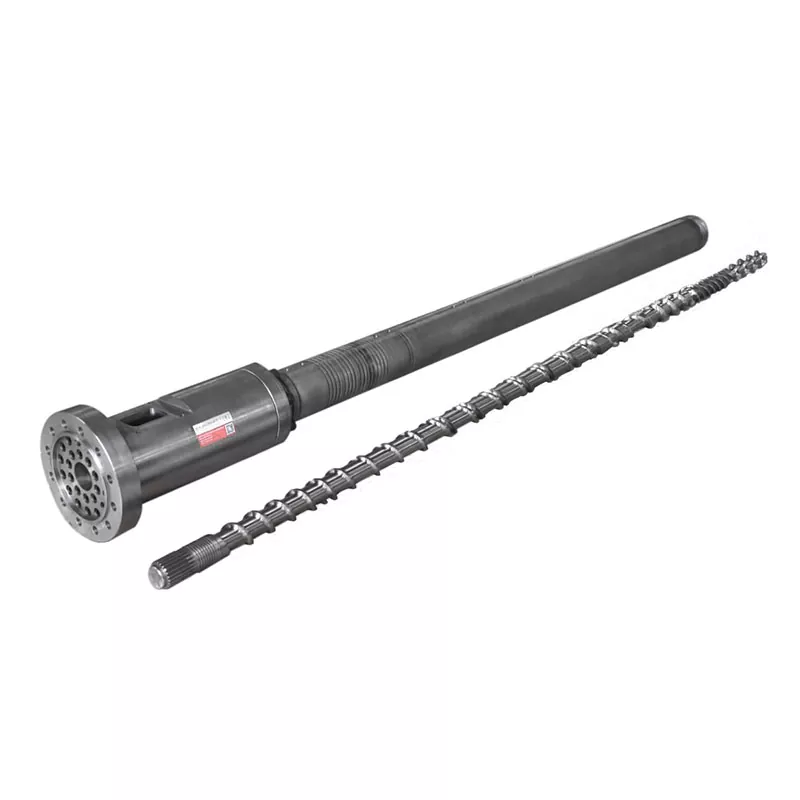
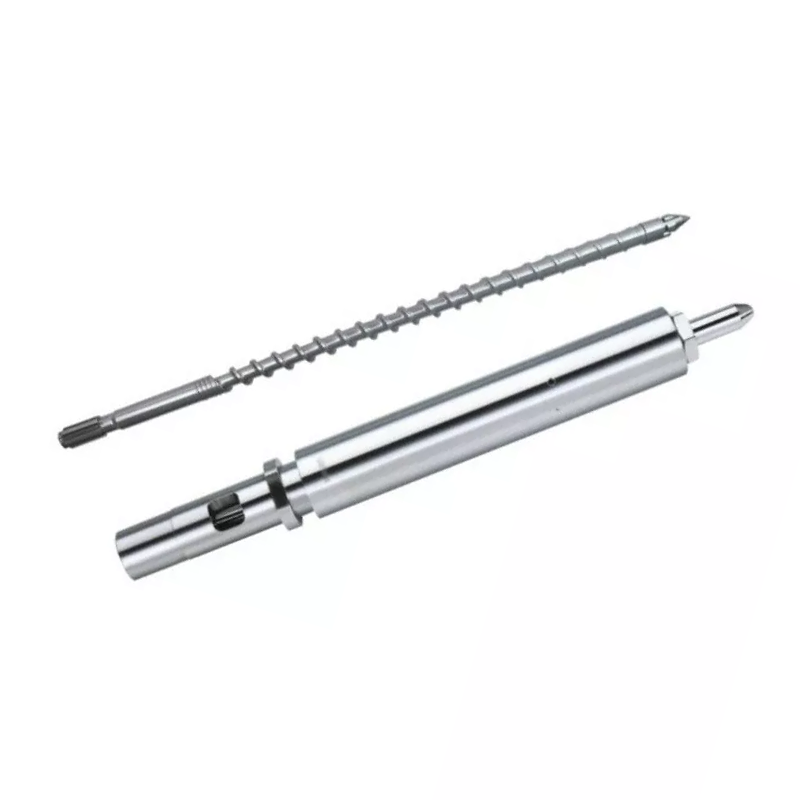
வெளியீடு அல்லது உருகும் அழுத்தம் தலைக்கு முன் நிலையற்றதாக இருந்தால், திருகு மற்றும் பீப்பாயையும் பரிசோதிக்கவும். நன்ஹையா வழங்குகிறார்PVC குழாய் ஒற்றை திருகுகள், PVC குழாய் இணை திருகு பீப்பாய்கள்மற்றும்PVC குழாய் கூம்பு இரட்டை திருகு பீப்பாய்கள். தேய்ந்த அல்லது பொருத்தமற்ற பிளாஸ்டிசைசிங் பகுதியை ஈடுசெய்யும் வகையில் டையை மறுவடிவமைப்பு செய்யக்கூடாது.

பைப் எக்ஸ்ட்ரூஷன் டை ஹெட் RFQ சரிபார்ப்பு பட்டியல்
ஒரு முழுமையான RFQ வாங்குபவர் குறைந்த அடிப்படை விலையை உள்ளடக்கிய மேற்கோளுடன் ஒப்பிடுவதற்குப் பதிலாக பொறியியல் நோக்கத்தை ஒப்பிட்டுப் பார்க்க உதவுகிறது. பின்வரும் உருப்படிகளை ஒரு திருத்த-கட்டுப்படுத்தப்பட்ட தொகுப்பில் வைக்கவும்.
- தயாரிப்புகளை அடையாளம் காணவும்.ஒவ்வொரு குழாய் OD, சுவர் வரம்பு, SDR அல்லது அட்டவணை, அடுக்கு கட்டுமானம், நிறம் மற்றும் பயன்பாடு ஆகியவற்றை பட்டியலிடுங்கள். சாதாரண தயாரிப்பு மற்றும் மிகவும் கடினமான அளவைக் குறிக்கவும்.
- தரநிலைக்கு பெயரிடுங்கள்.சரியான தரநிலை, பகுதி, பதிப்பு, தேசிய தத்தெடுப்பு மற்றும் உள் வரைதல் ஆகியவற்றைக் கொடுங்கள். முடிக்கப்பட்ட குழாய் ஆய்வு திட்டத்தை இணைக்கவும்.
- பொருளை வெளிப்படுத்துங்கள்.முழு PVC சூத்திரம் அல்லது சரியான PE, PP அல்லது PPR தரம், சேர்க்கைகள், நிரப்பு, நிறமி, மறுசுழற்சி செய்யப்பட்ட உள்ளடக்கம் மற்றும் சப்ளையர் தரவுத் தாள்களை வழங்கவும்.
- விகிதத்தை வரையறுக்கவும்.ஒவ்வொரு முக்கியமான தயாரிப்புக்கும் நிகர விற்பனையான வெளியீடு மற்றும் வரி வேகம், கிடைக்கக்கூடிய குளிரூட்டும் திறன் மற்றும் இயல்பான இயக்க அட்டவணை ஆகியவற்றை வழங்கவும்.
- எக்ஸ்ட்ரூடரை விவரிக்கவும்.மாநில ஒற்றை, இணையான இரட்டை அல்லது கூம்பு இரட்டை திருகு; திருகு விட்டம்; மோட்டார் சக்தி; சாதாரண உருகும் அழுத்தம் மற்றும் வெப்பநிலை; அடாப்டர் தளவமைப்பு; மற்றும் தற்போதைய செயல்முறை வரம்புகள்.
- இடைமுகத்தை கட்டுப்படுத்தவும்.விளிம்பு, பதிவு, போல்ட் வட்டம், சீல் முகம், உருகு நுழைவு, மைய உயரம், சென்சார்-போர்ட் மற்றும் ஆதரவு வரைபடங்களை இணைக்கவும்.
- மின் விவரங்களைக் குறிப்பிடவும்.ஹீட்டர் மின்னழுத்தம் மற்றும் அதிர்வெண், தெர்மோகப்பிள் வகை, இணைப்பான் தரநிலை, கட்டுப்படுத்தி இணக்கத்தன்மை, கேபிள் நீளம் மற்றும் பொருந்தினால் அபாயகரமான பகுதி தேவை ஆகியவற்றைப் பட்டியலிடுங்கள்.
- கீழ்நிலை வரியைக் காட்டு.கலிபிரேட்டர் பரிமாணங்கள், வெற்றிட தொட்டி, குளிரூட்டும் நீளம், ஸ்ப்ரே அல்லது அமிர்ஷன் ஏற்பாடு, ஹால்-ஆஃப் வகை, சென்டர்லைன் மற்றும் டை வெளியேறும் தூரம் ஆகியவை அடங்கும்.
- மாற்றும் நோக்கத்தைத் தேர்ந்தெடுக்கவும்.மாற்றம்-பகுதி செட், ஸ்பேர் ஹீட்டர்கள் மற்றும் சென்சார்கள், சீல்கள், ஃபாஸ்டென்சர்கள், கையாளும் கருவிகள், சேமிப்பக ரேக்குகள் மற்றும் விரும்பிய அளவு-மாற்ற செயல்முறை ஆகியவற்றை பட்டியலிடுங்கள்.
- ஆவணங்களை வரையறுக்கவும்.அசெம்பிளி மற்றும் பகுதி வரைபடங்கள், பொருட்களின் பில், பொருள் மற்றும் வெப்ப-சிகிச்சை பதிவுகள், பரிமாண ஆய்வு, மின் பட்டியல், இயக்க வழிமுறைகள் மற்றும் உதிரி பாகங்கள் பட்டியல் ஆகியவற்றைக் கோரவும்.
- ஏற்றுக்கொள்ளும் தேர்வை எழுதுங்கள்.பிசின், சூத்திரம், குழாய் அளவு, இயங்கும் காலம், வெளியீடு, வரி வேகம், செயல்முறை பதிவுகள், பரிமாண மாதிரி மற்றும் பாஸ்/தோல்வி அளவுகோல்களுக்கு பெயரிடவும்.
- ஆதரவை தெளிவுபடுத்துங்கள்.நிறுவல் வழிகாட்டுதல், ஆணையிடுதல் பொறுப்பு, ஆபரேட்டர் பயிற்சி, ரிமோட் உதவி மற்றும் டை-ஹெட் மற்றும் முழுமையான-லைன் செயல்திறன் ஆகியவற்றுக்கு இடையேயான எல்லையை ஒப்புக்கொள்.
மாற்று எச்சரிக்கை:ஒரு தேய்ந்த டை அதன் அசல் பரிமாணங்களை இனி பாதுகாக்க முடியாது. இயந்திர இடைமுகம் மற்றும் நல்ல தக்கவைக்கப்பட்ட குழாய் ஆகியவற்றை அளவிடவும், அசல் வரைபடங்களைக் கண்டுபிடித்து, பழைய தலை ஏன் மாற்றப்படுகிறது என்பதை விளக்கவும். அணிந்திருக்கும் ஒவ்வொரு பரிமாணத்தையும் நகலெடுப்பது அதே ஓட்டம் அல்லது சீரமைப்புச் சிக்கலை மீண்டும் உருவாக்கலாம்.
திருகு கட்டமைப்பும் பொருள் கடமையுடன் பொருந்த வேண்டும். நன்ஹையாவை உலாவுகஒற்றை திருகுகள், இணையான இரட்டை திருகுகள்மற்றும்கூம்பு வடிவ இரட்டை திருகு பீப்பாய்கள்விசாரணை முழு பிளாஸ்டிசிங் பகுதியையும் உள்ளடக்கும் போது. பாகங்கள் மற்றும் இணைக்கப்பட்ட கருவிகளுக்கு, பயன்படுத்தவும்வெளியேற்ற உதிரி பாகங்கள் வரம்பு.
நீங்கள் விற்க திட்டமிட்டுள்ள உற்பத்தி நிலையில் தலையை ஏற்கவும்
தயாரிக்கப்பட்ட கூறுகள் வரைபடத்துடன் பொருந்துகின்றன என்பதை பரிமாண ஆய்வு நிரூபிக்கிறது. ஒரு குறிப்பிட்ட கலவை முழுமையான வரியின் வழியாக எவ்வாறு பாயும் என்பதை இது நிரூபிக்கவில்லை. ஒரு ஒலி ஏற்றுக்கொள்ளும் திட்டம் இரண்டு பகுதிகளைக் கொண்டுள்ளது: கூறு சரிபார்ப்பு மற்றும் ஒரு உற்பத்தி இயக்கம்.
| ஏற்றுக்கொள்ளும் நிலை | என்ன சரிபார்க்க வேண்டும் | வைக்க வேண்டிய பதிவு |
|---|---|---|
| ஆவண ஆய்வு | அங்கீகரிக்கப்பட்ட வரைதல் திருத்தம், பொருட்களின் பில், மாற்றம்-பகுதி மேட்ரிக்ஸ், ஹீட்டர் மற்றும் சென்சார் பட்டியல், கையேடுகள் மற்றும் உதிரி நோக்கம் | கையொப்பமிடப்பட்ட ஆவணப் பதிவு |
| கூறு ஆய்வு | முக்கியமான இடைமுகங்கள், செறிவான அம்சங்கள், சீல் முகங்கள், ஃபாஸ்டென்சர்கள், துறைமுகங்கள், பொருள், சிகிச்சை மற்றும் புலப்படும் ஓட்டம்-மேற்பரப்பு நிலை | பரிமாண மற்றும் பொருள் அல்லது சிகிச்சை பதிவுகள் வரிசையில் குறிப்பிடப்பட்டுள்ளன |
| சட்டசபை சோதனை | பொருத்தம், நோக்குநிலை, ஹீட்டர் நிறுவல், சென்சார் செருகல், மையப்படுத்துதல் இயக்கம், ஆதரவு, தூக்குதல் மற்றும் அணுகல் | புகைப்படங்களுடன் கூடிய சட்டசபை சரிபார்ப்பு பட்டியல் |
| வெப்பத்தை சரிபார்க்கவும் | மண்டல அடையாளம், கட்டுப்படுத்தி பதில், சென்சார் வாசிப்பு, தற்போதைய டிரா மற்றும் வெப்ப நிலைத்தன்மை | மண்டல வரைபடம் மற்றும் நிலைப்படுத்தப்பட்ட அளவீடுகள் |
| உற்பத்தி ஓட்டம் | ஒப்புக்கொள்ளப்பட்ட பொருள், குழாய் அளவு, வெளியீடு, வரி வேகம், வெப்பநிலை, உருகும் அழுத்தம், மோட்டார் சுமை, வெற்றிடம் மற்றும் குளிரூட்டும் நிலைகள் | நேர அடிப்படையிலான செயல்முறை தாள் மற்றும் தக்க மாதிரிகள் |
| குழாய் ஆய்வு | OD, பல கடிகார நிலைகளில் சுவர், ஓவலிட்டி, நீளத்திற்கு நிறை, உள் மற்றும் வெளிப்புற மேற்பரப்பு, நேரான தன்மை மற்றும் தேவையான நிலையான சோதனைகள் | மாதிரி நிலை மற்றும் உற்பத்தி நேரத்துடன் இணைக்கப்பட்ட ஆய்வு அறிக்கை |
| வழக்கமான செயல்பாடு | தொடக்கம், மையப்படுத்துதல் திருத்தம், சாதாரண நிறுத்தம், பாதுகாப்பான பிரித்தெடுத்தல் அல்லது ஒப்புக்கொள்ளப்பட்ட அளவு மாற்றம் | ஆபரேட்டர் உள்நுழைவு மற்றும் திறந்த உருப்படி பட்டியல் |
நடைமுறையில் வாங்குபவரின் இயல்பான உருவாக்கத்தைப் பயன்படுத்தவும். மாற்றுப் பொருள் தேவைப்பட்டால், வித்தியாசத்தைப் பதிவுசெய்து, சோதனை நிரூபிப்பதைக் கட்டுப்படுத்தவும். ஒரு வெற்றிகரமான PE ரன் PVC ஃபார்முலாவைச் சரிபார்க்காது, மேலும் தடிமனான சுவர் குறைந்த வேக தயாரிப்பு மெல்லிய சுவர் அதிவேக நிலையை நிரூபிக்காது.
எங்கள் தொழிற்சாலை காட்சி:அதிகபட்ச வெளியீட்டில் சுருக்கமான காட்சியைக் காட்டிலும் கண்டறியக்கூடிய அளவீடுகளுடன் நிலையான ஓட்டத்தை நாங்கள் விரும்புகிறோம். அழுத்தம் சீராக இருக்க வேண்டும், சுவர் அளவீடுகள் கட்டுப்படுத்தப்பட வேண்டும், ஹீட்டர்கள் அசாதாரணமாக சுழற்சி செய்யக்கூடாது மற்றும் குளிரூட்டப்பட்ட குழாய் ஒப்புக்கொள்ளப்பட்ட பரிசோதனையை சந்திக்க வேண்டும். அந்த முடிவு இரு தரப்புக்கும் ஒரு பயனுள்ள ஒப்படைப்பு புள்ளியை அளிக்கிறது.


அடிக்கடி கேட்கப்படும் கேள்விகள்
பைப் எக்ஸ்ட்ரூஷன் டை ஹெட் மேற்கோள் காட்ட என்ன தகவல் தேவை?
பாலிமர் கிரேடு மற்றும் ஃபார்முலா, குழாய் தரநிலை, முழுமையான அளவு மற்றும் சுவர் வரம்பு, இலக்கு வெளியீடு மற்றும் வரி வேகம், எக்ஸ்ட்ரூடர் வகை, மெல்ட் இன்லெட் மற்றும் ஃபிளேன்ஜ் வரைதல், ஹீட்டர் மின்னழுத்தம், சென்சார் தேவைகள், கீழ்நிலை அளவுத்திருத்த விவரங்கள், விருப்பமான மாற்ற பாகங்கள் மற்றும் ஏற்றுக்கொள்ளும் திட்டம் ஆகியவற்றை அனுப்பவும். தற்போதைய இணைப்பின் புகைப்படங்கள் மற்றும் அளவிடப்பட்ட வரைபடங்களும் மாற்று திட்டங்களுக்கு பயனுள்ளதாக இருக்கும்.
ஒரு பைப் டை ஹெட் PVC, PE மற்றும் PPR ஆகியவற்றை இயக்க முடியுமா?
குறுகிய வரையறுக்கப்பட்ட திட்டத்தில் ஒரு பகிரப்பட்ட வெளிப்புற உடல் தொழில்நுட்ப ரீதியாக சாத்தியமானதாக இருக்கலாம், ஆனால் PVC, PE மற்றும் PPR ஆகியவை ஒரே ஓட்டம், வெப்ப அல்லது அளவு நிலைமைகளை உருவாக்காது. முதலில் முழு உருவாக்கம், வெளியீடு, அளவு வரம்பு, ஓட்டம்-பாதை தேவைகள் மற்றும் சுத்தம் செய்யும் முறை ஆகியவற்றை ஒப்பிடுகிறோம். தனி கருவி அல்லது ஒரு தனி தலை பாதுகாப்பான உற்பத்தி தேர்வாக இருக்கும்.
பைப் டை விட்டம் இறுதி குழாயின் விட்டத்திற்கு சமமாக உள்ளதா?
பொதுவாக இல்லை. டையை விட்டு வெளியேறிய பிறகு சூடான குழாய் மாறுகிறது, ஏனெனில் உருகுவது வீங்கி, கீழே இழுத்து, அளவுத்திருத்தத்திற்குள் நுழைந்து குளிர்ச்சியடைகிறது. தேவையான டை மற்றும் மாண்ட்ரல் பரிமாணங்கள் பொருள், வெளியீடு, வரி வேகம், வெற்றிட அளவு மற்றும் குளிரூட்டும் அமைப்புடன் வடிவமைக்கப்பட வேண்டும், மாறாக பெயரளவு குழாய் அளவிலிருந்து நேரடியாக நகலெடுக்கப்பட வேண்டும்.
டை ஹெட் மட்டும் குழாயின் சுவர் தடிமன் மற்றும் ஓவலிட்டிக்கு உத்தரவாதம் அளிக்க முடியுமா?
எண். டை ஹெட் வருடாந்திர உருகும் விநியோகத்தை நிறுவுகிறது, ஆனால் இறுதி சுவர் தடிமன் மற்றும் ஓவலிட்டி ஆகியவை உருகும் நிலைத்தன்மை, மையப்படுத்துதல், வெப்பநிலை சமநிலை, அளவுத்திருத்த நிலை, வெற்றிடம், குளிரூட்டல், இழுத்துச் செல்லும் சீரமைப்பு மற்றும் வரி வேகம் ஆகியவற்றைப் பொறுத்தது. ஏற்றுக்கொள்ளுதல் முழுமையான இயக்க வரியை சோதிக்க வேண்டும்.
நன்ஹையா எந்தப் பொருளைப் பயன்படுத்துகிறார்?
நன்ஹையாவின் ஜெனரல் எக்ஸ்ட்ரூடர் டை ஹெட் பக்கம் நைட்ரைடிங் மற்றும் HV950 முதல் HV1000 வரை மேற்பரப்பு கடினத்தன்மையுடன் 38CrMoAl பட்டியலிடுகிறது. பிரத்யேக பைப் எக்ஸ்ட்ரூஷன் டை ஹெட் கடினமான மேற்பரப்புகளுடன் கூடிய அலாய் ஸ்டீல் என விவரிக்கப்படுகிறது. அங்கீகரிக்கப்பட்ட விவரக்குறிப்பில் பிசின், சேர்க்கைகள் மற்றும் துப்புரவு முறைக்கு இறுதிப் பொருள், வெப்ப சிகிச்சை மற்றும் ஈரப்படுத்தப்பட்ட மேற்பரப்பு தேவைகள் உறுதிப்படுத்தப்பட வேண்டும்.
பல அளவு செருகல்கள் அல்லது பல முழுமையான தலைகள் கொண்ட ஒரு தலையை நான் வாங்க வேண்டுமா?
அளவு வரம்பு, வெளியீடு மற்றும் துப்புரவு நடைமுறை ஆகியவை அதிகப்படியான சரிசெய்தல் இல்லாமல் வேலையை மறைக்க ஒரு உடலை அனுமதிக்கும் போது மாற்ற பகுதிகளைப் பயன்படுத்தவும். தயாரிப்புகள் விட்டம், பாலிமர், வெளியீடு, அடுக்கு அமைப்பு அல்லது மாறுதல் அதிர்வெண் ஆகியவற்றில் பெரிதும் வேறுபடும் போது தனித்தனி தலைகள் அர்த்தமுள்ளதாக இருக்கும். மொத்த மாற்ற நேரத்தையும் உற்பத்தி அபாயத்தையும் ஒப்பிடுக, கருவி விலையை மட்டும் அல்ல.
பைப் எக்ஸ்ட்ரஷன் டை ஹெட் எப்படி ஏற்றுக்கொள்ளப்பட வேண்டும்?
வரைதல், பொருள், சிகிச்சை, ஹீட்டர், சென்சார், ஃபிளேன்ஜ் மற்றும் ஃப்ளோ-பாத் காசோலைகளுடன் தொடங்கவும். பின்னர் குறிப்பிட்ட குழாய் அளவு, வெளியீடு மற்றும் வரி வேகத்தில் ஒப்புக் கொள்ளப்பட்ட உற்பத்திப் பொருளை இயக்கவும். வெப்பநிலை, உருகும் அழுத்தம், சுற்றளவைச் சுற்றியுள்ள சுவர் அளவீடுகள், வெளிப்புற விட்டம், ஓவலிட்டி, மேற்பரப்பு நிலை, நீளத்திற்கு நிறை மற்றும் இலக்கு குழாய் தரநிலையின்படி தேவைப்படும் சோதனைகள் ஆகியவற்றை பதிவு செய்யவும்.
வெளியேற்றப்பட்ட குழாய் சுவரின் ஒரு பக்கம் தடிமனாக இருப்பதற்கான காரணம் என்ன?
சாத்தியமான காரணங்களில் டை அல்லது மாண்ட்ரல் தவறாக மையப்படுத்துதல், சுற்றளவு வெப்பநிலை ஏற்றத்தாழ்வு, சீரற்ற உருகும் ஓட்டம், டெபாசிட்கள் அல்லது ஓட்டப் பாதையில் சேதம், நிலையற்ற எக்ஸ்ட்ரூடர் வெளியீடு, கேலிபிரேட்டர் தவறான சீரமைப்பு, சீரற்ற வெற்றிடம் அல்லது குளிரூட்டல் மற்றும் இழுத்துச் செல்லும் தவறான சீரமைப்பு ஆகியவை அடங்கும். கீழ்நிலைச் சிக்கலை மறைக்க சென்ட்ரிங் போல்ட்களைப் பயன்படுத்துவதற்கு முன் போக்கைச் சரிபார்க்கவும்.
நன்ஹையாவின் தற்போதைய தயாரிப்பு, உபகரணங்கள் மற்றும் சேவைத் தகவலிலிருந்து தயாரிக்கப்பட்ட தொழில்நுட்ப உள்ளடக்கம், அதிகாரப்பூர்வ ஐஎஸ்ஓ பைப்-தரநிலைப் பக்கங்களால் மட்டுமே ஆதரிக்கப்படுகிறது. இறுதி டை வடிவியல், பொருள், சிகிச்சை, பரிமாணங்கள் மற்றும் ஏற்றுக்கொள்ளும் அளவுகோல்கள் அங்கீகரிக்கப்பட்ட திட்ட விவரக்குறிப்பால் வரையறுக்கப்படுகின்றன.